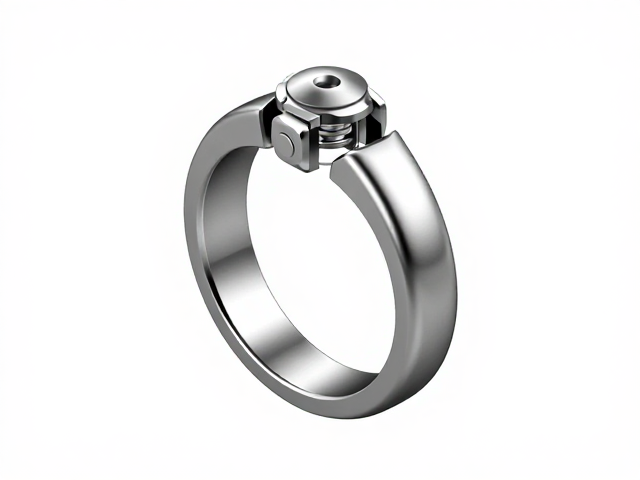
活动关节戒指的机械原理与结构拆解
活动关节戒指的核心在于其能够独立旋转或翻转的指环部件,这种设计通常依赖于精密的轴孔配合与限位结构。在三维建模环境中,最基础的实现方式是通过在两个同心圆环之间设置旋转轴点,利用布尔运算或组合体功能将主体与活动件分离。常见的结构类型包括单轴旋转式、双轴联动式以及多层嵌套式,其中单轴旋转结构因计算简便且打印成功率较高,成为初学者入门的首选方案。
为了确保打印后的活动部件能够顺畅转动,建模时必须预留合理的装配间隙。这一间隙并非随意设定,而是需要结合所选用的3D打印材料特性进行计算。例如,光敏树脂材料收缩率较低,间隙通常控制在0.1毫米至0.2毫米之间;而尼龙等粉末烧结材料因表面颗粒感及烧结过程中的膨胀,间隙需适当放宽至0.3毫米以上。建模软件中的偏移或拉伸命令可用于精确调整这些配合面的尺寸,确保既无过紧导致的卡死,也无过松引发的晃动异响。
主流3D建模软件的操作逻辑与参数设定
在Blender中处理此类精密结构,多边形建模与修改器堆栈是主要工作流。通过创建两个圆柱体并调整其高度与直径,利用“阵列”修改器生成指环的封闭形态,随后使用“布尔”修改器在指环侧面切出轴槽。关键步骤在于对活动部件的轴头进行倒角处理,以形成圆滑的过渡面,减少打印时的应力集中。参数设定阶段,需确保所有实体网格闭合,无重叠顶点,并检查法线方向是否统一朝外,这是后续切片软件正确识别实体与空腔的基础。
Fusion 360则更侧重于参数化设计与装配关系的管理。在此软件中,可以先绘制指环的主体草图,再通过“拉伸”命令生成实体。对于活动关节,可使用“配合”功能模拟机械连接,但在导出STL文件前,必须将装配体转换为实体或网格格式。参数化优势体现在当指环直径需要调整时,只需修改基础草图尺寸,整个关节结构会自动更新,极大提升了迭代设计的效率。设置导出分辨率时,建议保持XY平面精度在0.01毫米级别,以保留轴孔边缘的微小细节。
切片软件中的支撑策略与打印参数优化
切片软件中的支撑结构是决定活动关节戒指打印成败的关键因素。对于悬空的活动部件,必须添加严密的支撑体系,推荐使用有机树状支撑或自定义网格支撑,以最小化接触面积,降低后期打磨对关节表面的损伤。支撑点应精准放置在轴颈与指环主体的连接处附近,确保受力均匀。在参数设置中,降低第一层打印速度有助于提高附着稳定性,而活动部件的打印速度可适当提升,以利用更高的剪切力使材料更好地融合,减少层纹对转动的干扰。
打印材料的选择直接影响最终的手感与活动性能。标准光敏树脂硬度较高,适合制作造型复杂的款式,但脆性较大,需避免过度弯折。柔性树脂(TPU类)则能提供更好的佩戴舒适度,但打印难度较高,对打印机的光源强度和曝光时间要求更严苛。在切片软件中,针对柔性材料需降低层高至0.05毫米,并增加每层曝光时间,以防止层间剥离失败。此外,关闭或降低“锯齿边缘”补偿功能,有助于保持轴孔内壁的光滑度,提升转动顺滑感。
后处理工艺与活动性能调试
打印完成后的清洗与固化是不可忽视的环节。使用高浓度异丙醇浸泡清洗可去除表面残留树脂,避免固化过程中因残留物导致的关节粘连。固化时需确保活动部件处于自由状态,避免被夹具或支架强行固定导致变形。对于多层嵌套的复杂结构,建议分段固化,先固化主体,待主体完全硬化后再进行活动部件的单独固化或组装,以减少热应力对精密结构的影响。
调试阶段需对活动关节进行细致的打磨与润滑处理。使用细目砂纸(如1000目至2000目)轻轻打磨轴颈与轴孔表面,去除打印产生的层纹和毛刺。若转动仍有阻滞感,可尝试使用极少量的硅油或专用模型润滑剂进行润滑,切忌使用油性过大或粘性高的润滑油,以免吸附灰尘导致关节失效。经过反复测试,若发现某一层级转动不畅,需重新检查该层级的打印质量或考虑在建模阶段微调间隙参数,进行二次打印验证。