精密定位基准面的去毛刺与光洁度控制
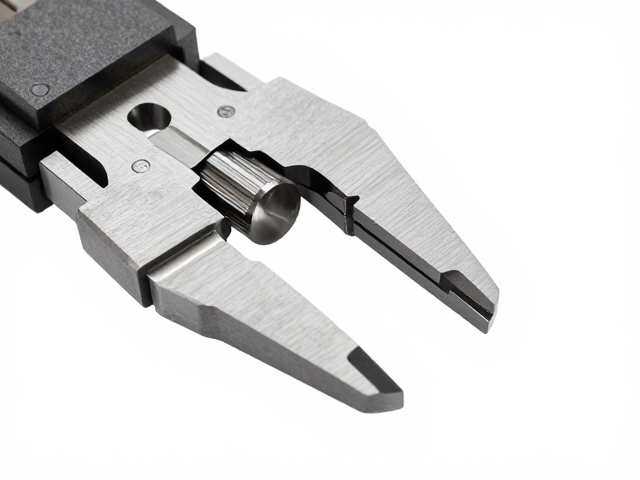
四爪卡盘的每个卡爪在制造过程中,其底面与导向槽接触区域是决定夹持稳定性的核心基准。在实际装配前,必须对这些基准面进行严格的去毛刺处理,任何微小的金属屑或加工残留都会导致卡爪在导轨中产生微小的倾斜或卡滞,进而引发工件偏心。使用细粒度油石或金刚石锉刀对基准面进行单向研磨,直至表面呈现均匀细腻的哑光质感,这一步骤能显著降低摩擦系数,确保卡爪在旋紧过程中受力均匀,避免因接触点不均造成的应力集中。
光洁度的提升直接关系到夹持寿命,粗糙的表面会随着反复装卸工件而加速磨损,导致配合间隙变大,最终影响重复定位精度。建议采用粒度从1200目至2000目的研磨膏进行精整,重点处理卡爪底部与卡盘体接触的平面以及导向键侧面。经过精细处理的面不应有明显的划痕或凹凸不平,用手感测试应顺滑无阻碍。这种基础处理的到位程度,直接决定了卡盘在长期高负荷作业下的几何稳定性,是维持微米级夹持精度的先决条件。
爪头夹持面的防滑纹理与接触形态优化
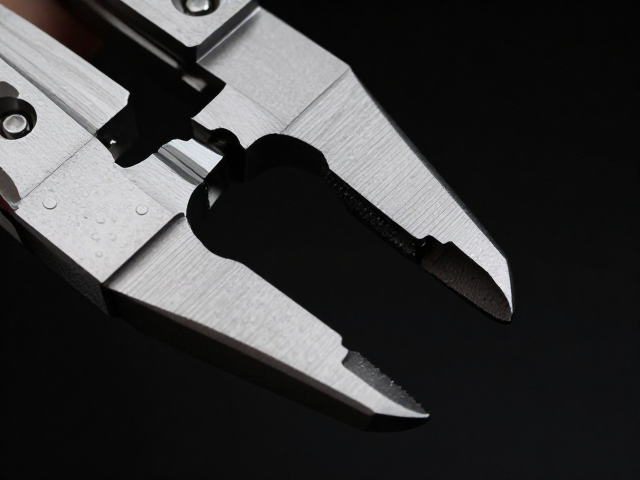
爪头与工件直接接触的夹持面,其微观形态对夹持力和表面保护起着关键作用。对于常规圆柱形或盘类零件,爪头表面通常加工为同心圆纹或螺旋槽,这些纹理有助于在夹持过程中排出切削液和细微切屑,防止工件打滑。在加工或维护时,需定期检查这些纹理的完整性,若因长期夹持硬材料导致纹理磨损变平,应及时通过专用刀具或砂轮进行修复或重新车削。保持纹理的清晰与规则,能够增加有效接触面积,分散夹持应力,从而在较低夹持力下实现可靠的固定,同时减少对精密工件表面的压痕损伤。
针对特殊材质或异形工件,爪头夹持面的形状可能需要进行定制化修整。例如,夹持薄壁管件时,过大的点接触会导致工件变形,此时需将爪头夹持面修整为与工件外径相匹配的弧形面,增加线性接触或面接触的比例。在修整过程中,需使用样板或三坐标测量仪辅助,确保弧面的曲率与工件一致。这种细节处理不仅提升了夹持的稳定性,还避免了因局部应力过大导致的工件损伤。对于需要极高表面完整度的零件,可在爪头夹持面包裹软质材料如铜皮或专用橡胶垫,以物理隔离方式提升夹持安全性与精度。
导向槽与燕尾配合的间隙管理与润滑维护
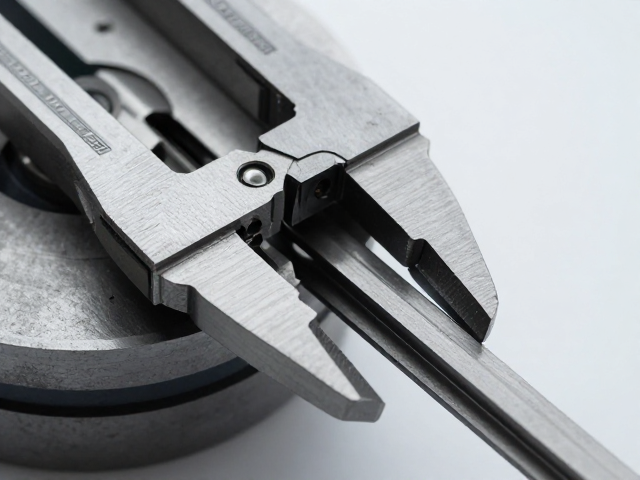
卡爪在卡盘体内的运动依赖于导向槽与燕尾块的精密配合,这一区域的间隙控制是保证夹持精度的动态关键。随着使用时间增加,导向面可能出现磨损,导致间隙增大,进而引起卡爪在径向移动时的摆动。定期检查导向槽与燕尾块的配合状态,若发现明显磨损痕迹,需使用高精度研磨膏进行微量修整,或更换磨损件。在装配时,应确保导向面清洁无异物,并涂抹适量的二硫化钼润滑脂或专用导轨油,以形成稳定的润滑膜,减少干摩擦带来的精度损失和磨损。
润滑状态的维持需要建立规范的维护流程,避免过量润滑导致油脂吸附切屑,形成研磨膏效应,加速导向面磨损。每次使用后,应清理导向槽内的金属碎屑和旧油脂,重新涂抹适量润滑剂。对于高精度加工场景,建议选用低粘度、高极压性能的专用导轨油,以在微观接触面形成更薄的润滑层,减少运动阻力,提高卡爪移动的线性度和响应速度。良好的导向系统维护能确保卡爪在多次装卸后仍能保持初始的几何位置精度,延长卡盘整体的使用寿命。
夹持力的均匀分布与同步性验证
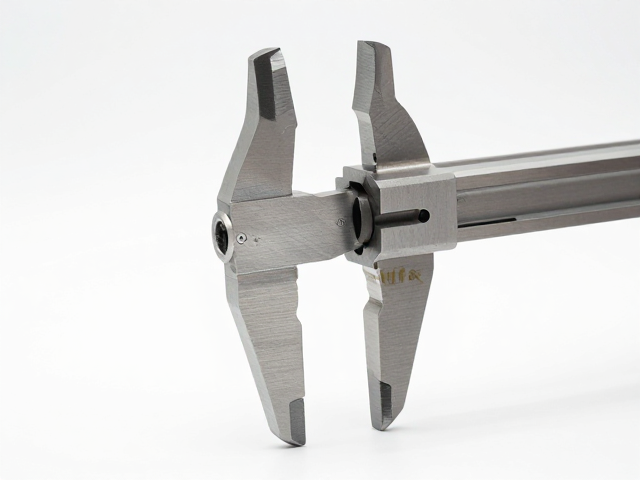
四爪卡盘通过四个独立丝杆驱动卡爪,理论上可实现任意形状工件的装夹,但四个爪的同步移动是保证夹持精度和工件不变形的关键。在细节处理中,需关注丝杆螺纹与螺母的配合状态,确保无卡滞或松动现象。若发现某个卡爪移动阻力明显大于其他爪,需检查丝杆是否弯曲或螺纹是否有损伤。在装夹工件后,应通过百分表检测工件外圆的跳动,若跳动过大,需微调各爪位置,观察丝杆移动的线性关系,确保四个爪在夹持过程中受力均衡。
为了提升夹持的均匀性,可在实际操作中采用“分步拧紧”的策略,即先将四个爪轻轻接触工件,再依次均匀拧紧,避免单侧过紧导致工件扭曲或卡盘变形。对于高精度要求的场合,建议使用扭矩扳手控制丝杆的拧紧力矩,确保每个爪施加的夹持力一致。这种对夹持力均匀分布的精细控制,能够有效减少工件因受力不均产生的弹性变形,特别是在夹持薄壁或易变形零件时,能显著提升加工后的尺寸精度和表面质量。