失蜡铸造表面缺陷控制的核心逻辑
失蜡铸造在精密制造领域常被用于生产形状复杂、表面光洁度要求极高的零部件,其流程中的脱蜡、制壳、熔烧及浇注等环节会直接决定最终成品的宏观质量。砂眼作为铸造缺陷中的典型代表,通常表现为铸件表面或内部存在的圆形或椭圆形孔洞,内部常伴有氧化皮或砂粒,这往往源于型壳强度不足、涂料渗透或浇注过程中卷入气体。若完全杜绝砂眼,需要从蜡模组装后的检漏开始,确保无隐性裂纹,再通过多层涂料与石英粉、堇青石粉的交替涂刷,形成致密且透气性适宜的陶瓷型壳,从而在物理层面阻断熔融金属与型壳材料的不良反应。
表面无明显砂眼的先决条件在于对“洁净度”与“流动性”的精准平衡。熔融金属在填充型壳型腔时,若流速过快或温度控制不当,极易冲刷型壳内壁导致掉砂,或因气体无法排出而形成气孔性砂眼。因此,在工艺设计中,浇注系统的截面积计算需严格遵循金属特性,避免湍流产生。同时,型壳在熔烧阶段的升温曲线必须平缓,确保蜡料完全排出且型壳达到规定的残留强度,这是防止金属液渗透进型壳微孔、形成微观砂眼的关键物理基础,任何环节的温度失控或时间偏差都可能直接反映为表面粗糙或点状缺陷。
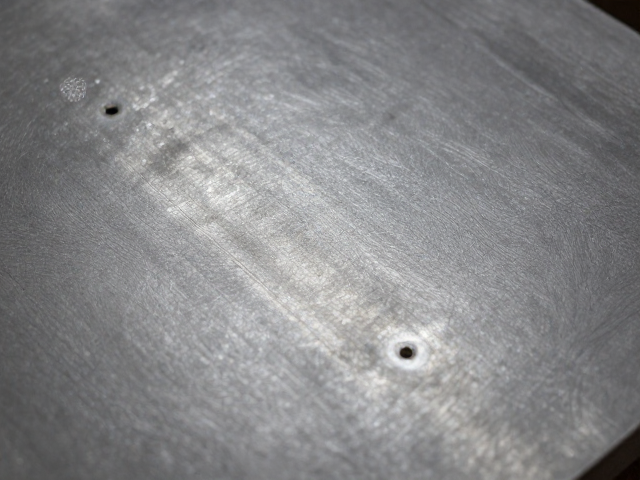
点焊工艺在表面修复中的介入时机
当铸件经过酸洗、喷砂等后处理后,若发现局部存在微小的砂眼或气孔,点焊成为了一种高效的表面修复手段,但其介入时机有着严格的排他性。必须在确认铸件主体结构完整、无裂纹且内部无缩松的前提下进行操作,因为点焊产生的热影响区可能诱发潜在缺陷的扩展。修复前,需使用渗透探伤或涡流检测对缺陷区域进行复核,标记出血点或砂眼的确切位置,确保焊接点精准覆盖缺陷中心,避免无效加热导致周围材料性能下降。这一阶段的表面处理至关重要,缺陷周围需打磨至金属光泽,去除氧化层及油污,以保证电弧稳定及熔池纯净。
点焊工艺的具体执行依赖于对热输入量的极致控制,通常选用与基体材料成分相近或经过特殊匹配的焊条或焊丝。对于不锈钢或高温合金铸件,需采用小电流、快焊速的策略,利用点焊时间短的特点,使熔池迅速凝固,减少热扩散,从而降低因热应力导致的变形或二次裂纹风险。焊接过程中,保护气体的流量与纯度直接影响焊缝质量,氩气保护下的点焊能有效防止焊缝氧化,确保修复区域与基体形成良好的冶金结合。每一次点焊的落点需经过目视检查,确认熔合良好且无飞溅,随后进行必要的打磨修整,使修复区与原始表面平滑过渡。
工艺参数的标准化与过程监控
点焊工艺的稳定性高度依赖于设备参数的标准化设定,包括焊接电流、电压、通电时间及电极压力等核心变量。在实际操作中,电流密度需根据铸件材质厚度及缺陷深度动态调整,过大的电流会导致熔深过大甚至烧穿薄壁区域,而过小的电流则会引起未熔合或夹渣。通电时间通常控制在毫秒级,通过精密的控制器确保每次脉冲的能量输出一致,这种一致性是避免修复区域出现颜色差异或硬度不均的基础。此外,电极头的形状与磨损情况需定期校准,钝化的电极头会导致接触电阻增大,引发局部过热,进而影响点焊点的成型质量,因此建立严格的设备维护与参数校验流程不可或缺。
过程监控不仅包含对单次焊接效果的即时评估,还涉及对批量修复件的一致性检验。通过高频摄像头或激光位移传感器实时监控熔池状态,可实时反馈焊接过程中的异常波动,如电弧偏移或熔池塌陷。在修复完成后,需对点焊区域进行微观组织观察或硬度测试,确保修复层与基体间无脆性相生成,且硬度梯度变化平缓。对于高要求部件,还需进行无损检测复查,确认修复点内部无气孔、裂纹等次生缺陷。这种严密的参数锁定与实时监控机制,使得点焊工艺能够稳定地弥补失蜡铸造表面的微小瑕疵,维持产品的高水准外观与结构完整性。