活动关节与爪脚蜡模的打印工艺解析
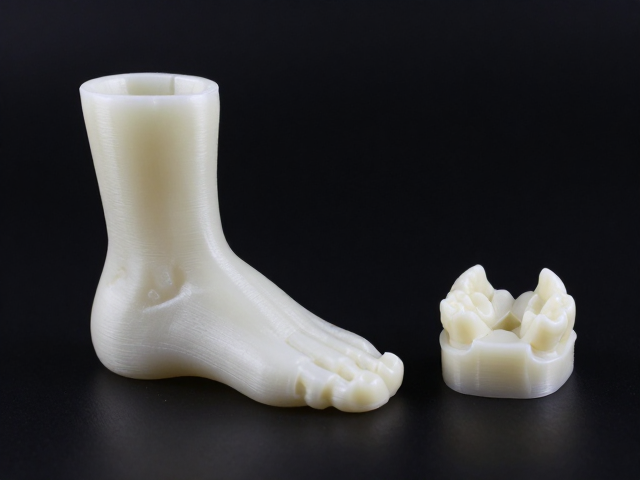
牙科铸造修复中,活动关节与复杂爪脚结构的蜡模制作长期面临传统手工失蜡法的精度瓶颈。手工雕刻难以应对微小铰链或多向受力爪脚的内应力释放与尺寸稳定性,导致后续铸造过程中出现变形或断裂。随着增材制造技术的介入,高分辨率光固化3D打印技术能够直接构建具有复杂几何特征的树脂蜡模,这种数字化路径消除了手工雕刻带来的不确定性,为精密铸造提供了标准化的初始模型。
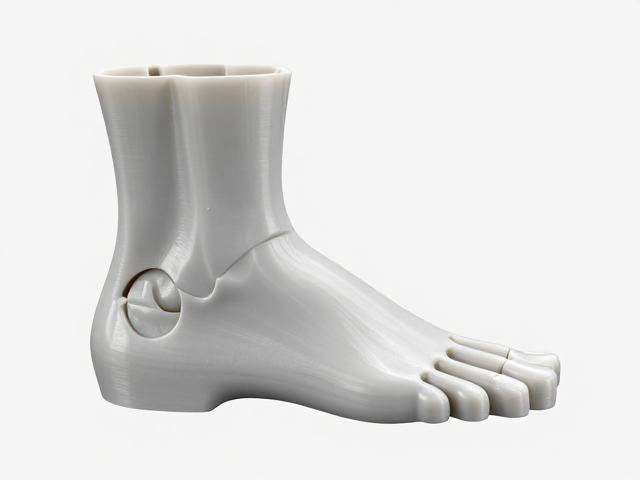
该技术通过分层堆积原理,利用紫外激光逐层固化液态光敏树脂,形成高保真的蜡模结构。对于活动关节部分,打印过程中需特别注意支撑结构的设计与关节间隙的控制,确保打印出的关节在去除支撑后能自由转动,同时保持公差在微米级别。爪脚部分的悬空结构则依赖于严密的支撑体系,防止打印塌陷,从而保证最终铸造出的金属附件具有严密的贴合度和机械强度,满足临床对修复体长期稳定性的要求。
3D打印优化铸造细节的核心优势
传统铸造依赖蜡型的完整性,而手工蜡型在细节表现上容易因材料特性产生收缩不均或表面瑕疵。3D打印蜡模通过数字模型直接成型,消除了手工操作中的人为误差,显著提升了关节咬合面和爪脚接触点的精度。这种精度直接转化为铸造后的金属修复体与牙体组织的密合度,减少了继发龋和牙周炎症的风险。特别是在涉及多单位联动的活动义齿修复中,打印蜡模能精确复现设计稿中的运动轨迹,确保修复体在功能状态下无干扰性接触。
打印材料的流变特性与固化收缩率经过专门优化,使得蜡模在脱蜡过程中不易变形,且表面光洁度优于手工蜡型。光滑的表面减少了铸造时金属液流动的阻力,降低了气孔和砂眼等铸造缺陷的发生概率。对于爪脚等细长结构,打印技术能更好地保持其形态特征,避免因脱蜡时的热应力导致结构扭曲,从而提高了最终金属附件的成品率和临床适用性,降低了因修复体不合适导致的返工成本。
技术实施与质量控制要点
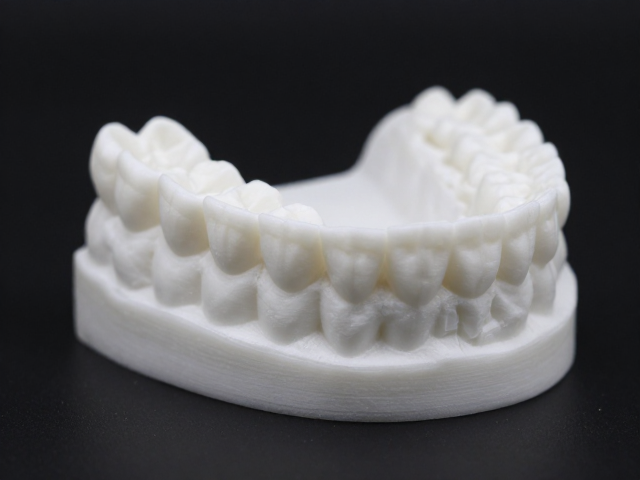
在实际应用中,打印参数的设置对最终质量至关重要。层厚通常控制在25至100微米之间,层厚越细,表面质量越高,但打印时间相应增加。对于活动关节,需采用特殊的打印角度和支撑策略,避免支撑点干扰关节活动,并在打印后进行充分的清洗和二次固化,以消除残余应力,确保尺寸稳定。打印环境需保持恒温恒湿,以减少环境因素对树脂材料性能的影响,保证批次间的一致性。
打印后的蜡模需经过严格的质量检查,重点评估关节活动的顺畅度、爪脚结构的完整性以及整体尺寸的准确性。使用高精度扫描仪对打印蜡模进行数字化比对,验证其与设计模型的偏差是否在允许范围内。确认无误后,方可进行包埋和铸造。这一过程强调了数字化工作流的闭环管理,从设计、打印到后处理,每个环节都需严格遵循技术规范,以确保最终铸造出的活动关节和爪脚修复体符合临床标准。