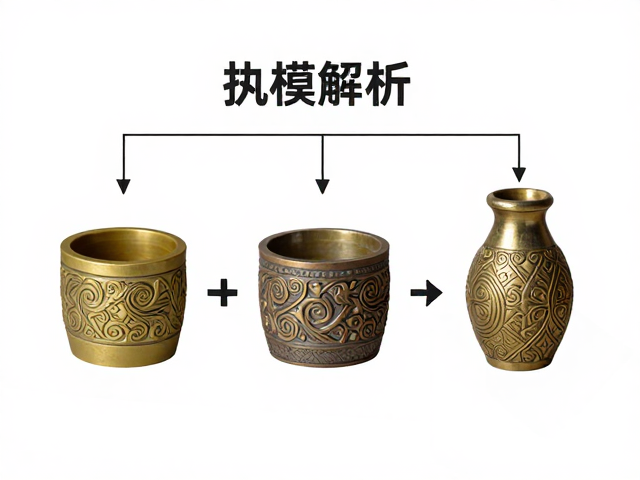
失蜡铸造的核心原理与蜡模制作
失蜡铸造,又称熔模铸造,是金银细工中极为精密且历史悠久的成型工艺,其核心逻辑在于利用蜡材的可塑性构建模具,再通过包裹耐火材料形成铸壳,最终通过加热熔失内部蜡模,形成与原始形态完全一致的空腔,再注入熔融金属完成成型。这一过程对蜡模的完整性要求极高,任何微小的裂纹或气泡都会在后续步骤中被放大,导致成品出现砂眼或变形。制作蜡模通常使用专用的珠宝蜡或蜂蜡,工匠需根据设计图纸,通过手工雕刻或3D打印技术获得精确的蜡模原型。在手工雕刻阶段,工匠使用各种特制刀具,严格遵循纹样的深浅与线条走向进行雕琢,确保每一处细节都清晰锐利,为后续的金属复制提供完美的“母本”。
蜡模的组装与固定是决定铸造成功率的关键环节。制作时,工匠需将分散的蜡件通过焊接或粘接的方式组合成完整的首饰结构,这一步骤要求极高的耐心与技巧,以确保连接处牢固且无缝隙。随后,将组装好的蜡模固定在蜡棒上,形成所谓的“蜡树”,这种排列方式允许一次性铸造多个首饰,提高生产效率。在固定蜡模时,需特别注意蜡树与蜡模的连接点要足够粗壮,以承受后续包埋及铸造时的压力,同时避免连接点过大影响成品打磨。蜡模表面的清洁也至关重要,任何油脂或指纹残留都可能阻碍耐火材料与蜡面的结合,导致铸壳开裂或金属渗透不均。
铸壳包埋与焙烧去蜡
包埋是失蜡铸造中技术含量极高的环节,其目的是构建一个既能承受高温熔融金属注入,又能保持精密细节的耐火外壳。常用的包埋材料为磷酸盐包埋料或硅溶胶包埋料,不同材质适用于不同的金属种类。例如,铂金等高熔点金属需选用耐高温性能更优的专用包埋料,而黄金、白银则可使用常规包埋料。包埋过程中,工匠需将蜡树缓慢旋转浸入包埋料中,利用毛细作用让材料充分填充蜡模与铸圈之间的每一处缝隙,避免产生气泡。包埋时需严格控制包埋料的稠度,过稀会导致强度不足,过稠则难以流动填充,影响细节表现。
包埋完成后,铸圈需放入焙烧炉中进行高温处理,这一过程旨在彻底去除内部蜡模并提升铸壳强度。焙烧温度通常需达到800至900摄氏度,具体温度曲线需根据包埋料特性及金属种类精确控制。在升温过程中,蜡模受热熔化并挥发,形成与原始蜡模形状完全一致的空腔,同时包埋料中的水分被完全蒸发,有机物分解排出。若焙烧温度不足或时间不够,残留的蜡质或水分可能在注入金属时急剧汽化,导致金属液飞溅或铸壳炸裂。焙烧结束后,铸壳需缓慢冷却至室温,避免因热应力产生隐性裂纹,为后续金属注入做好充分准备。
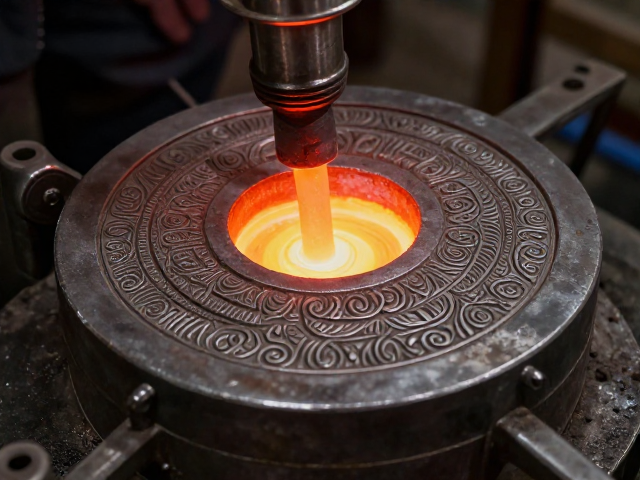
金属熔炼与高压铸造
金属铸造环节需使用专用熔金炉,将高纯度金属锭加热至熔点以上,形成均匀的金属液。不同金属的熔点差异较大,黄金熔点约为1064摄氏度,白银约为961摄氏度,而铂金则超过1700摄氏度,因此需选用相应功率和坩埚材质的熔炼设备。在熔化过程中,需加入适量的助熔剂以去除金属表面的氧化层,确保金属液流动性良好。熔化完成后,需迅速将金属液倒入铸壳中,传统方法多采用离心铸造机,利用离心力克服金属液的表面张力,使其填充至铸壳的各个角落。现代工艺中,真空加压铸造设备更为常见,通过真空负压与高压气体辅助,能显著提升细小纹样和薄壁结构的填充效果,减少气孔和缩孔现象。
铸造后的冷却与取出需谨慎操作,避免金属因急速冷却产生内应力而开裂。待铸壳自然冷却至安全温度后,需使用专用工具小心敲碎铸壳,取出金属铸件。取出过程中需特别注意保护首饰的精细部位,防止因外力碰撞导致变形或断裂。取出后的金属铸件表面通常覆盖着一层氧化皮和残留的包埋料,需经过初步的酸洗或机械打磨去除。此时,铸件虽已具雏形,但表面粗糙,细节可能因铸造过程中的金属流动而略显模糊,需进入精细的后期处理阶段,通过手工修整恢复设计的原始风貌。
执模整形与细节修复
执模是连接铸造与最终成品的桥梁,主要处理铸造后产生的瑕疵及结构定型。工匠使用各种规格的执模针、锉刀及小型打磨工具,对铸件进行精细修整。首先处理的是焊接点及连接处,通过打磨去除多余的金属,使各部件结合紧密平滑。对于铸造过程中因金属流动不均导致的缺肉或变形,需通过焊接补料的方式进行修复,补料后再次打磨至与原表面无缝衔接。执模过程中,需严格遵循设计图纸的尺寸要求,确保首饰的整体比例协调,特别是戒臂的厚度、吊坠的厚度等关键部位,需通过卡尺等工具进行精确测量,避免尺寸偏差影响佩戴体验。
细节修复是执模阶段的核心内容,主要针对纹样的清晰度和表面光洁度。对于錾刻纹样,若铸造过程中线条模糊,需使用细针或微型刻刀进行二次刻画,恢复纹样的锐利边缘。对于镶嵌位,需修整爪位或槽位的平整度,确保宝石能稳固嵌入。执模过程中,需特别注意保护首饰的立体结构,避免因过度打磨导致结构弱化或变形。工匠需具备良好的空间想象力和手感,通过反复比对和微调,使金属表面达到预期的质感。这一阶段对工匠的经验要求极高,需能精准判断打磨的力度与角度,确保在不破坏结构的前提下,最大化提升成品的精致度。
复古錾刻纹样的工艺特性
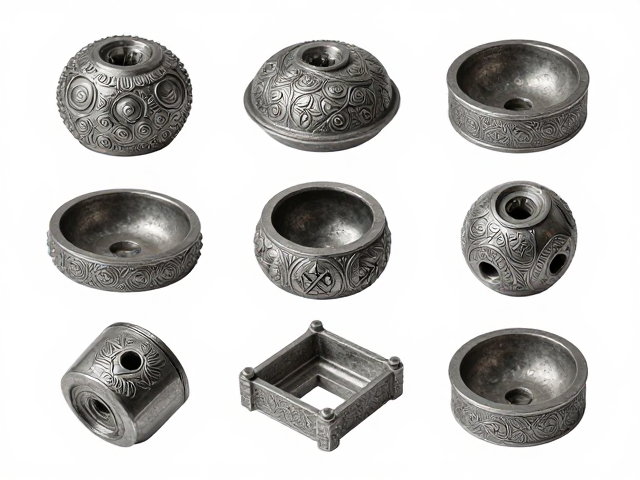
复古錾刻是一种利用金属自身的延展性,通过手工敲击使金属表面形成凹凸纹样的装饰工艺,其魅力在于保留手工痕迹与金属的自然质感。与机器冲压或激光雕刻相比,錾刻形成的纹样具有独特的立体感和层次感,每一击的力度、角度和频率都会影响纹样的最终形态,使得每件作品都具有不可复制的艺术价值。复古纹样多取材于自然植物、几何图腾或古典器物,线条流畅且富有韵律感。工匠需根据纹样设计,制作对应的錾刻铁锤和錾子,錾子的刃口形状需与纹样细节高度匹配,如尖錾用于勾勒线条,平錾用于填充底色,圆錾用于制作点状肌理。
錾刻工艺对金属材料的性能有特定要求,通常选用退火处理后的金银材料,以增加其延展性和可塑性,便于锤击成型。在錾刻过程中,需不断对金属进行退火处理,以消除因冷作硬化导致的脆性,防止金属开裂。工匠需将金属固定在锡盘或木块上,利用錾子作为受力点,通过锤击錾子尾部,使金属在局部产生塑性变形,形成所需的纹样。这一过程需极高的专注力和稳定性,锤击力度需均匀一致,避免纹样深浅不一或边缘模糊。复古錾刻不仅是一种装饰手段,更是一种对金属特性的深度理解与驾驭,体现了工匠对传统技艺的传承与创新。
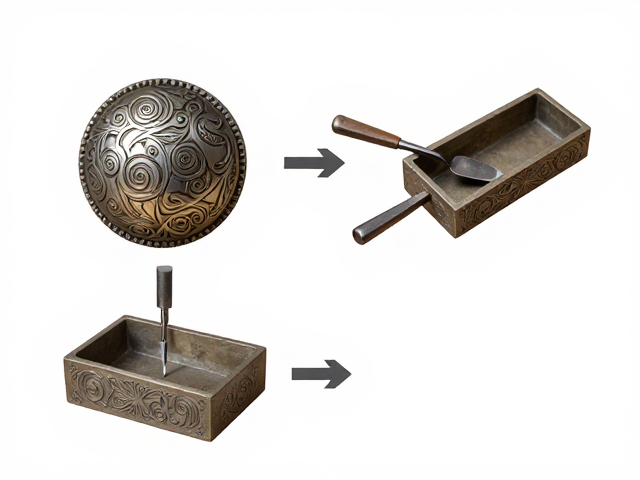
錾刻工具准备与基础技法
工欲善其事,必先利其器,錾刻工艺的成功与否极大程度上依赖于工具的选用与保养。常用的錾刻工具包括不同形状和大小的钢制錾子、橡胶锤、小铁锤、锡盘或木砧、以及固定金属的夹具。錚子的刃口需保持锋利且无崩缺,否则会影响纹样的清晰度并容易损坏金属表面。工匠需根据纹样需求,预先对錾子刃口进行打磨和抛光,确保刃口平整光滑。锡盘表面需定期清理,保持其平整度,以提供均匀的反作用力,确保錾刻时金属受力均匀。此外,还需准备润滑剂,如蜂蜡或专用油脂,以减少錾子与金属间的摩擦,防止纹样粘连。
基础錾刻技法主要包括点錾、线錾和面錾三种。点錾用于制作点状装饰或作为其他纹样的起始点,要求锤击精准,点迹圆润。线錾用于勾勒轮廓或绘制线条,需保持錾子角度一致,移动平稳,确保线条流畅且宽度均匀。面錾用于填充大面积底色或制造肌理,需通过密集的点錾或短促的线錾组合完成,注意层次感的营造。在实际操作中,工匠需根据纹样的复杂程度,灵活切换技法,或多种技法结合使用。例如,在制作叶脉纹样时,可先用线錾勾勒主脉,再用点錾填充次级脉络,用面錾制造叶片肌理,使纹样更具立体感和生命力。
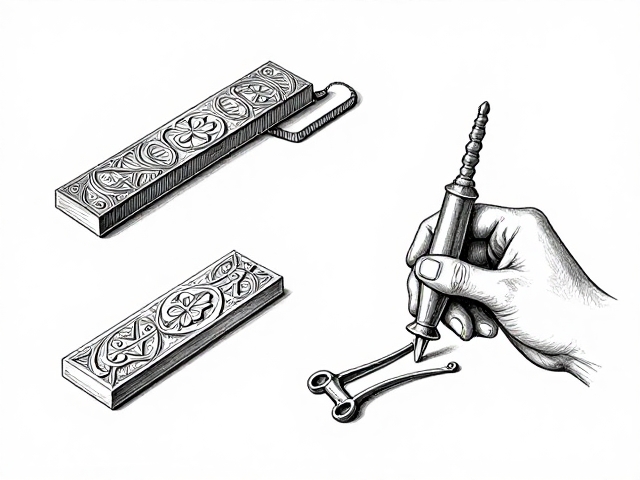
纹样设计与錾刻实操流程
设计阶段需将抽象的艺术构思转化为可执行的錾刻图纸,图纸需详细标注纹样线条、深度、宽度及錾子选用建议。对于复杂纹样,可先在金属薄片上进行试錾,验证设计效果及工具适应性,调整后再进行正式制作。正式錾刻时,需将金属件牢固固定,确保其在锤击过程中不移动。工匠需从纹样的中心或起始点开始,逐步向边缘扩展,遵循“先主后次、先深后浅”的原则。对于大面积纹样,需分区域进行錾刻,避免一次性锤击过大导致金属变形或开裂。錾刻过程中,需不断检查纹样效果,及时调整錾子角度和锤击力度,确保纹样符合设计预期。
细节处理是提升复古錾刻作品质感的关键。在完成主要纹样后,需使用细錾或修光工具对纹样边缘进行修整,去除毛刺,使线条更加清晰锐利。对于需要表现光影效果的区域,可通过调整錾刻深度和角度,制造不同的反光效果,增强立体感。例如,在制作花卉纹样时,花瓣边缘可稍作内凹,中心稍作凸起,以模拟花瓣的自然卷曲形态。此外,还需注意纹样间的留白与呼应,避免纹样过于密集导致视觉杂乱。通过精细的錾刻处理,使金属表面呈现出丰富的光影变化,赋予作品独特的艺术感染力。
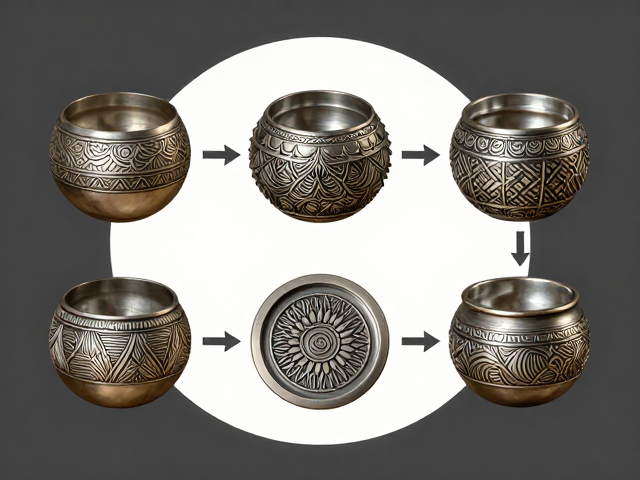
表面处理与成品抛光
錾刻完成后的金属表面通常较为粗糙,需经过一系列表面处理工序,以提升其光泽度和保护性能。初步处理包括去除残留的氧化物和污渍,可使用稀酸溶液浸泡或专用清洗剂清洗,随后用清水冲洗干净并彻底干燥。接下来是打磨工序,使用不同目数的砂纸或研磨膏,从粗到细逐步打磨金属表面,去除錾刻过程中产生的划痕和毛刺。打磨时需特别注意保护錾刻纹样的立体结构,避免过度打磨导致纹样模糊或变形。对于复杂纹样的凹陷处,可使用软毛刷或棉签辅助清洁,确保无残留研磨材料。
最终抛光是提升成品档次的关键步骤,可采用机械抛光或手工抛光两种方式。机械抛光使用布轮配合抛光蜡,快速提升金属整体光泽,适用于大面积平坦区域。手工抛光则使用抛光石、玛瑙刀等工具,对纹样细节进行精细处理,增强局部光泽和清晰度。抛光过程中,需保持力度均匀,避免局部过热导致金属变色或变形。抛光完成后,需再次清洁金属表面,去除残留的抛光蜡和粉尘。对于某些特殊效果,如做旧处理,可在抛光后使用专用氧化剂或火烤,使金属表面形成特定的氧化层,再通过局部打磨,突出纹样细节,营造复古韵味。
质量检验与标准规范
成品质量检验是确保首饰符合标准的重要环节,主要检查项目包括尺寸精度、纹样清晰度、表面光洁度、结构强度及镶嵌牢固性。使用精密卡尺测量首饰各部位尺寸,确保符合设计图纸要求,误差控制在允许范围内。检查纹样是否清晰锐利,无模糊、断裂或粘连现象,立体感是否符合预期。观察表面是否光滑,无划痕、凹坑、氧化斑或抛光痕迹。对于焊接部位,需检查是否牢固,无虚焊、漏焊或裂纹。对于镶嵌部位,需轻摇宝石,检查是否松动,爪位是否平整,无损伤宝石风险。
质量标准需遵循行业通用的珠宝制作规范,确保成品在佩戴过程中的安全性与耐久性。例如,戒臂厚度需足够,避免日常佩戴中因外力弯曲变形;搭扣结构需灵活且牢固,确保佩戴方便且不易脱落;镶嵌爪高度需适当,既能固定宝石,又不易勾挂衣物。检验过程中,还需检查首饰表面是否有刺激性物质残留,确保符合人体接触安全标准。对于出口产品,需符合目标市场的特定法规要求,如镍释放限量等。只有通过严格检验的成品,才能被视为合格品,进入后续包装与流通环节,确保消费者权益与品牌声誉。