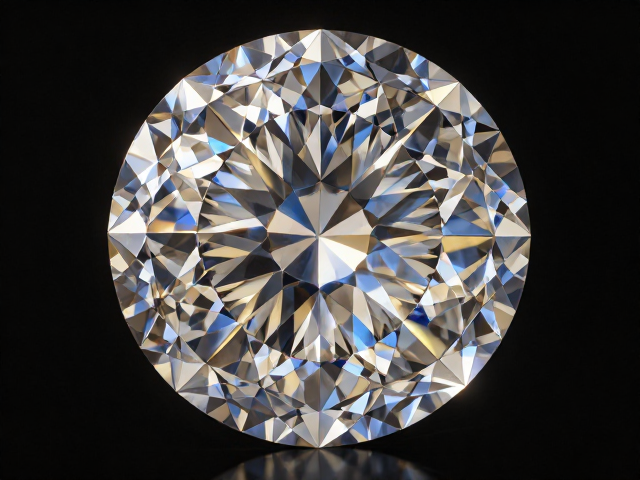
圆形明亮式切割的几何基础与光学设计
圆形明亮式切割(Round Brilliant Cut)自20世纪初由马塞尔·托尔科夫斯基提出理论模型以来,已成为宝石加工领域中最经典且数据最严密的切割形态。其核心在于通过57或58个刻面的精确排列,最大化光线在宝石内部的反射与折射,从而激发出色散效应。这种切割方式对原石克拉重量的损耗率通常较高,往往需要保留特定的腰径厚度以确保护角,同时保证冠角与亭角的比例协调,使得光线能从冠部完美溢出而非从底部漏出。
在精密铸造环节,金属基座的形态直接决定了镶嵌后宝石的受光环境。铸造工艺需严格遵循光学路径计算,确保金属爪或包边不遮挡入射光路。现代微晶蜡模制作技术能够模拟出微米级的结构精度,使得铸造出的金属结构能与切割面形成严丝合缝的贴合。这种物理结构上的精准配合,避免了因镶嵌松动或错位导致的光线散射,为后续呈现极致火彩奠定了坚实的物理基础。
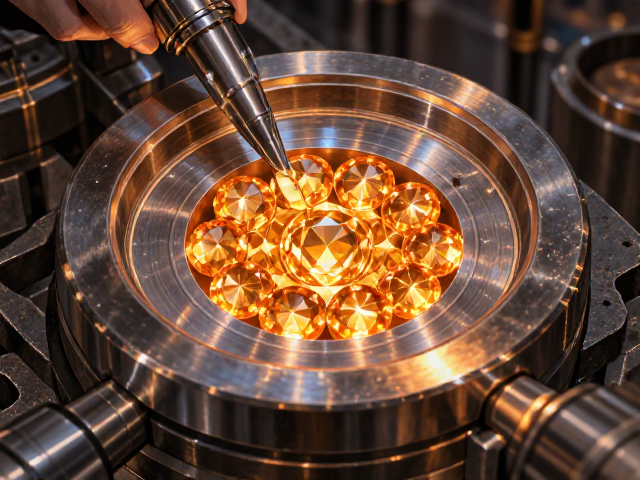
失蜡铸造中的精密成型与合金配比
精密铸造多采用失蜡铸造法,该方法通过高纯度蜡模复制复杂几何形状,再利用高温焙烧去除蜡模形成空腔,随后注入熔融金属。在这一过程中,合金的流动性、凝固收缩率以及表面张力是决定成品精度的关键参数。常用的贵金属合金如18K金或铂金,其熔点和结晶特性差异要求铸造设备具备精确的温度控制系统。现代离心铸造或真空铸造技术能有效减少金属内部的气孔和杂质,确保铸件表面光洁度,减少后期打磨对宝石镶嵌位的损伤。
铸造后的金属件需经过严格的尺寸检测,通常使用三坐标测量仪对镶嵌位进行微米级校验,确保其与圆形明亮式切割宝石的腰棱直径完全匹配。任何微小的偏差都可能导致宝石镶嵌不正,进而破坏光线的对称反射。此外,铸造过程中的热处理工艺也至关重要,适当的退火处理可以消除金属内部应力,提高延展性,防止在后续镶石过程中因金属脆性导致镶爪断裂或宝石崩角,保障整体结构的稳定性。
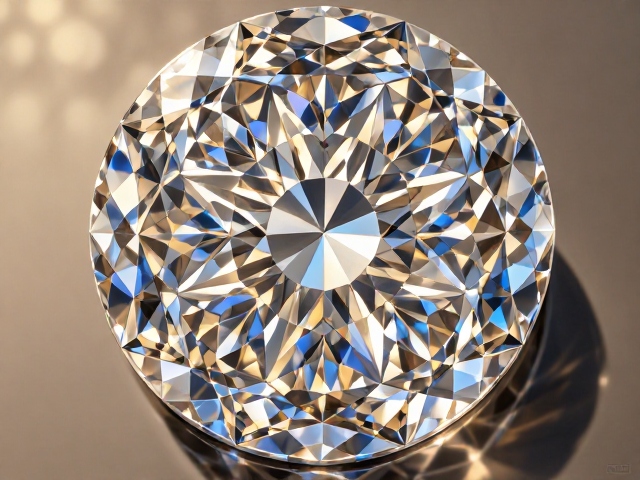
刻面光学效应与火彩表现的微观控制
圆形明亮式切割的火彩表现源于白光在宝石内部不同晶面间发生色散,将白光分解为红、橙、黄、绿、蓝、靛、紫等单色光。这一物理现象的极致呈现,依赖于铸造后金属结构的稳固性以及宝石切割面的绝对对称。在精密铸造中,金属爪的设计需尽可能纤细且隐蔽,以最大化宝石的受光面积。同时,铸造件的内表面需经过镜面抛光处理,避免金属粗糙面反射杂光干扰宝石本身的光泽。
火彩的强度与宝石的净度、颜色以及切割比例紧密相关。对于高净度钻石或彩色宝石,铸造工艺需确保宝石在镶嵌后处于最佳光学中心位置。通过高精度夹具固定宝石,再进行焊接或镶口固定,能够保证宝石在受到外力时保持原始的光学姿态。这种微观层面的控制,使得光线在穿过宝石时严格遵循斯涅尔定律,最大化全反射效应,从而在视觉上呈现出如彩虹般绚烂且稳定的火彩效果,而非因结构变形导致的暗淡或光斑不均。
后处理工艺对最终视觉效果的升华
铸造完成后的金属结构需经过精细的打磨与抛光,这一过程不仅是外观的修饰,更是光学性能的优化。使用不同目数的金刚石研磨膏,逐步去除铸造留下的细微瑕疵,使金属表面达到高反射率。对于镶嵌位周围,需特别注意保护宝石刻面,避免抛光轮接触宝石表面造成划痕。高水准的抛光还能增强金属本身的质感,与宝石的火彩形成刚柔并济的视觉对比,提升整体的艺术表现力。
最终的质量检验环节包括肉眼观察与仪器检测双重标准。通过放大镜检查镶嵌爪的牢固度、宝石的对称性以及刻面的清晰度。同时,利用专业光源测试宝石在动态转动下的亮度与火彩分布,确保每一颗经过精密铸造工艺处理的宝石都能达到预期的光学标准。这一严密的流程闭环,确保了圆形明亮式切割宝石在佩戴过程中,始终能保持其设计的原始美感与物理稳定性,实现工艺与美学的完美统一。