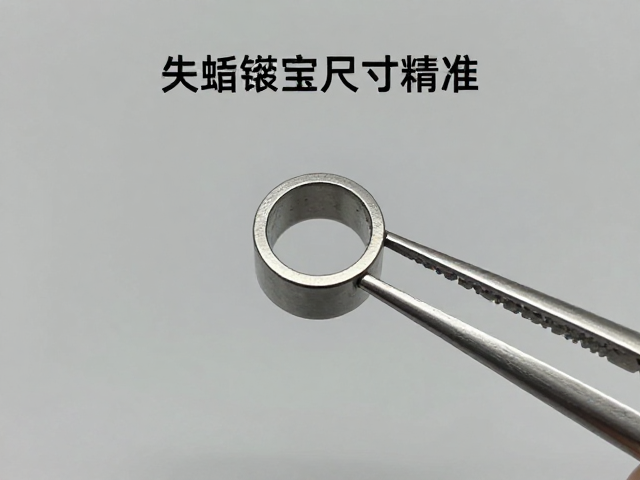
失蜡铸造镶口尺寸精准的核心逻辑
失蜡铸造工艺在珠宝制作中常因蜡模的热胀冷缩特性导致成品尺寸偏差,这种物理特性使得镶口与宝石的匹配成为技术难点。要实现尺寸精准,必须从蜡料的配比与温度控制入手,不同材质的蜡在固化过程中收缩率存在细微差异,工匠需根据环境温度调整蜡模制作时的室温标准,通常控制在20-23摄氏度区间以减少误差。蜡模成型后,需经过严密的尺寸复核,使用高精度数显游标卡尺对镶口内径进行多点测量,确保每一处卡爪位置的预留空间符合设计图纸要求,这是后续金属成型的基础保障。
铸造过程中的包埋与焙烧环节会进一步影响最终尺寸,包埋料的膨胀系数与金属的凝固收缩率形成动态平衡。通过选用高膨胀包埋材料,可以在金属冷却过程中抵消部分收缩,从而维持镶口的原始精度。实际操作中,需精确计算金属液的浇注温度与冷却时间,避免因温度过高导致蜡模燃烧不充分或包埋料开裂,这些因素都会直接导致镶口变形或尺寸缩水。只有当每一个物理变量都处于可控范围内,才能为后续的精细加工提供完美的金属基底。
从铸造到精修的尺寸修正技术
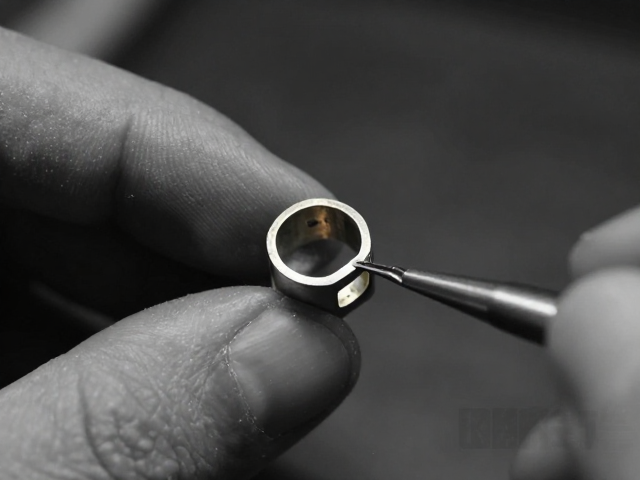
铸造完成后的毛坯镶口通常伴随着微小的毛刺或表面不平整,直接使用会损伤宝石或导致镶嵌松动。工匠需借助放大镜和专用锉刀,对镶口内壁进行精细修整,重点处理卡爪根部与底部的过渡区域。这一阶段的核心在于“减法”艺术,通过极少量的材料去除,逐步逼近宝石腰棱的尺寸。修正过程中需不断试镶,观察宝石与金属的贴合度,若发现间隙过大,需重新评估是否因铸造收缩导致,必要时需对卡爪进行微调焊接或重塑,确保每一颗宝石都能稳固嵌入。
对于高难度或异形宝石的镶嵌,尺寸修正还需结合手工錾刻技术。通过錾子对金属边缘施加精准压力,使金属发生可控的塑性变形,从而更好地包裹宝石。这一过程要求工匠具备极高的手感与经验,每一次敲击的力度与角度都影响着镶口的最终形态。修正后的镶口应呈现光滑圆润的过渡,无任何锐角或毛刺,这不仅提升了珠宝的美观度,更确保了佩戴过程中的安全性与舒适度,体现了失蜡铸造工艺在细节处理上的极致追求。