失蜡铸造中的焊料选择与熔点匹配逻辑
失蜡铸造工艺中,焊点的牢固程度直接取决于焊料与基材的热力学匹配,白银饰品通常采用925银或足银作为基材,其熔点约为940°C至960°C,因此必须选用熔点低于基材但高于加工温度的专用银焊料。银焊料中通常含有铜、锌、镍或磷等合金元素以调节流动性和强度,例如含磷银焊料具有自熔性,无需额外焊媒,适合特定结构的焊接;而含铜或锌的银焊料则需要配合硼砂等焊媒使用,以去除氧化层。若焊料熔点过高,焊接时基材可能因受热不均产生变形或熔损;若熔点过低,则焊点强度不足,容易在后续抛光或日常佩戴中发生断裂。
焊料的配比比例会显著影响最终焊点的机械性能,高银含量的焊料(如Ag 80%以上)通常具有更佳的延展性和耐腐蚀性,适合对美观度要求极高的饰品连接处;而高铜或高锌含量的焊料硬度较高,但延展性相对较弱,多用于受力较大的结构件连接。在实际操作中,工匠需根据饰品部件的厚度、表面积以及受力方向,精确计算焊料的用量和种类。过量的焊料会在冷却后形成粗糙的焊瘤,增加后续打磨的工作难度并可能影响饰品外观;过少的焊料则无法形成完整的金属间结合层,导致虚焊现象。
焊前表面处理与氧化层控制
焊点的牢固性在焊接发生前便已受到焊件表面状态的影响,白银在空气中会自然氧化形成氧化银薄膜,或在加工过程中因摩擦产生金属屑和油污,这些杂质会阻碍焊料与基材的原子级接触,形成隔离层。因此,焊前必须通过酸洗或机械打磨彻底清除表面氧化层和污染物。常用的酸洗溶液为稀硫酸或专用中性清洗剂,浸泡时间需严格控制,避免过度腐蚀导致银材表面粗糙。对于复杂结构的饰品,需确保焊点周围的缝隙能够容纳焊料流动,同时避免油污残留,因为碳氢化合物在高温下分解产生的气体可能包裹焊料,形成气孔或裂纹。
清洁后的银件需保持干燥且无指纹残留,人体汗液中的氯化物会与银反应生成黑色硫化银或氯化银,严重影响焊接质量。在组装过程中,可使用夹具或耐火泥固定部件,确保焊点间隙控制在0.05mm至0.2mm之间,这一间隙范围有利于毛细作用使焊料均匀填充。若间隙过大,焊料无法通过毛细力进入,需依赖重力流淌,容易导致焊料堆积不均;间隙过小则焊料难以流入,形成未焊合缺陷。组装后的预烧阶段需使用中性焰轻轻加热,去除残留水分和挥发性物质,为正式焊接提供洁净的结合界面。
焊接温度控制与热影响区管理
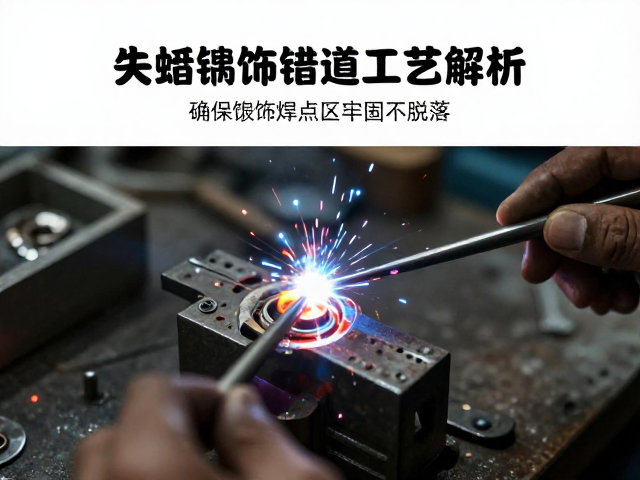
焊接过程中的温度控制是确保焊点牢固的核心环节,银焊料的熔化温度通常在600°C至800°C之间,远低于银基材的熔点,但需确保热量能均匀传递至焊点区域。使用氧气-丙烷或氧气-天然气焊枪时,火焰性质需调整为中性焰,避免氧化焰导致银材表面再次氧化,或还原焰导致焊料中合金元素烧损。加热时应从焊点周围均匀预热,待焊件整体达到预定温度后,将焊料置于焊点处,利用工件的余热使焊料熔化并流动。若直接对焊点局部高温加热,会导致基材过热变形,而焊料尚未熔化,造成“假焊”或基材烧穿。
热影响区(HAZ)的管理对于防止焊点脆化至关重要,过高的焊接温度或过长的加热时间会导致银晶粒粗大,降低焊点的延展性和抗疲劳强度。焊接完成后,焊件应立即进行退火处理,以消除内应力并恢复银材的机械性能。退火温度通常控制在500°C至600°C,随后迅速冷却至室温。若焊点区域存在局部过热,需通过局部打磨去除变质层,再重新进行焊接或退火。此外,焊接过程中产生的热应力可能导致细微裂纹,特别是在厚薄差异较大的部件连接处,需通过阶梯式加热或多次小量焊接的方式分散热应力,确保焊点内部结构致密无缺陷。
焊后清理与质量检测验证
焊接完成后的清理工作直接影响焊点的长期稳定性和外观质量,焊媒(如硼砂)在高温下形成的玻璃态残留物具有酸性,若残留于焊点表面,会持续腐蚀银材,导致焊点周围出现点蚀或变色。需使用温水或弱碱性溶液彻底清洗焊件,去除所有焊媒残留,对于复杂结构饰品,可使用超声波清洗机辅助清理缝隙中的杂质。清洗后,焊点表面应呈现均匀的金属光泽,无黑色斑点或白色粉末残留。若发现焊点周围有黑色氧化物,需重新进行局部清洁和轻微打磨,确保结合界面完全暴露。
质量检测环节需通过目视检查和物理测试验证焊点的牢固性,目视检查重点观察焊点是否饱满、无气孔、无裂纹,焊料与基材过渡是否平滑。物理测试包括轻微的弯曲测试或敲击测试,以评估焊点的延展性和抗剪切强度。对于批量生产的饰品,可采用无损检测手段如渗透检测,检查焊点表面是否有微裂纹。若发现焊点脱落或松动,需分析原因,可能是焊前清洁不彻底、焊接温度不足或焊料配比不当。通过反复调整工艺参数,优化焊接流程,确保每一处焊点均符合质量标准,从而提升白银饰品的整体耐用性和安全性。