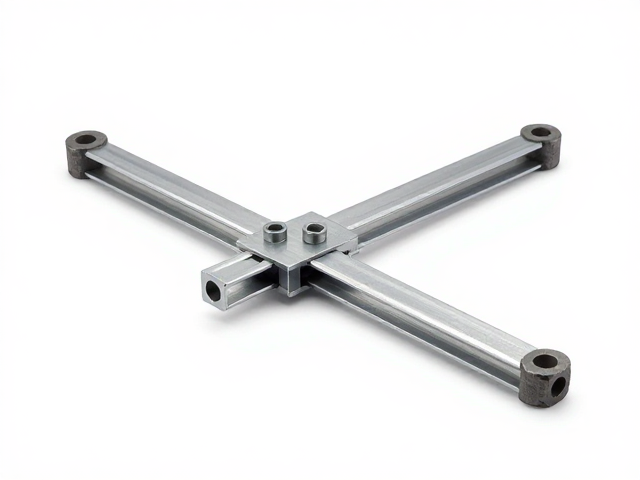
活动关节榫接与焊接组装工艺详解
活动关节在机械结构与家具制造中承担着传递载荷与实现相对运动的核心功能,其组装质量直接决定了整体结构的寿命与运行精度。榫接工艺利用木材或复合材料内部的咬合结构,通过精确计算的榫头与卯口配合,形成无需金属连接件的刚性或半刚性连接。这种工艺依赖于材料本身的纤维特性,在受力时能通过摩擦力与几何约束分散应力,特别适用于需要避免金属疲劳或追求视觉连贯性的场景。制作过程中,榫头的尺寸通常设置微小的过盈量,范围控制在0.1至0.3毫米之间,以确保组装后的紧密贴合,防止因震动导致松动。
焊接组装则主要应用于金属材质的活动关节,通过局部高温熔化母材与填充金属,形成原子级别的结合。常见的焊接方式包括电弧焊、气体保护焊及激光焊,不同工艺对热输入的控制要求各异。在活动关节部位,焊接需兼顾强度与韧性,过高的热输入会导致晶粒粗大,降低材料性能。因此,实际操作中常采用分段焊或对称焊法,以平衡焊接残余应力。焊后需对焊缝进行打磨处理,去除飞溅与焊渣,确保关节转动部件与固定部件之间无干涉,维持设计的运动轨迹。
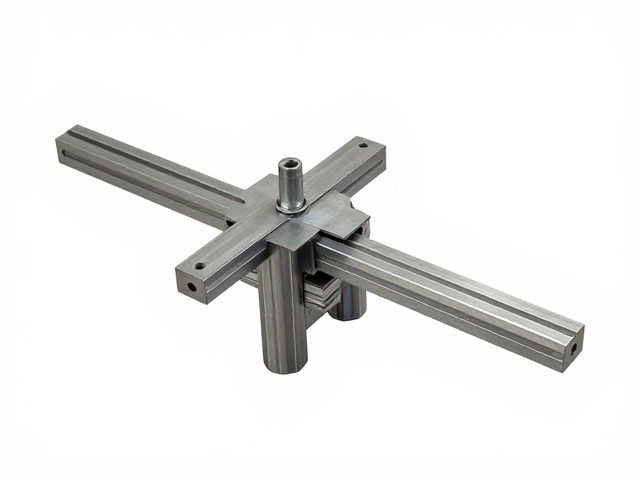
结构稳固性优化指南
提升活动关节稳固性的关键在于优化连接界面的几何形态与公差配合。对于榫接结构,增加接触面的面积与采用多榫头设计能有效分散剪切力。例如,燕尾榫因其楔形结构,在受到拉力时会自动锁紧,显著提升抗拔脱能力。在金属焊接结构中,可通过增加加强筋或改变焊缝布局来优化应力分布。在高载荷区域,采用连续焊替代点焊,并确保焊缝根部完全熔透,可消除潜在的裂纹源。此外,利用有限元分析软件对关节部位进行应力模拟,识别应力集中点并进行结构改良,是提升稳固性的有效技术手段。
表面处理与后处理工艺对长期稳固性有着决定性影响。木材榫接在组装前常进行干燥处理,控制含水率在8%至12%之间,以减少环境湿度变化引起的胀缩变形。金属焊接完成后,进行去应力退火处理可消除内部残余应力,防止构件在后续使用中发生变形。对于暴露于恶劣环境的关节,需施加防腐涂层或进行钝化处理,防止电化学腐蚀削弱连接强度。定期检查与维护也是保持稳固性的重要环节,定期紧固可能松动的部件,清理关节处的积尘与异物,确保活动顺畅且无异常磨损,从而延长整体结构的使用寿命。