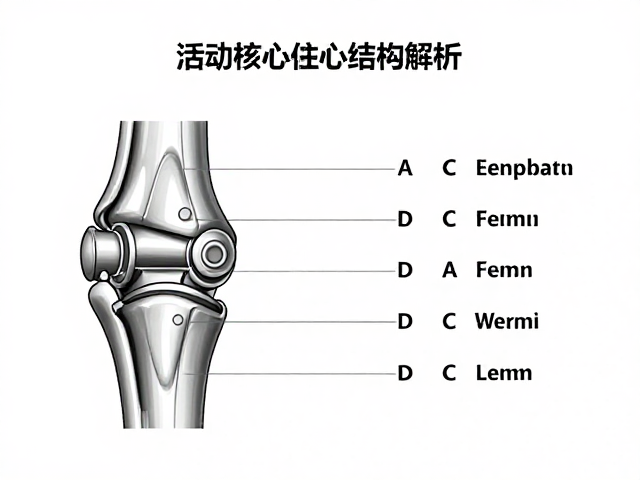
活动关节核心力学结构与运动逻辑
活动关节作为机械系统中的动态连接单元,其核心功能在于在不同自由度约束下实现精确的运动传递与位置调整。常见的结构形式包括旋转铰链、滑动导向以及万向耦合等类型,每种类型通过销轴、滚针轴承或柔性材料的形变来平衡负载与位移需求。在微观层面,关节内部的配合间隙决定了运动的平稳性与长期运行的精度,过大的间隙会导致冲击与噪音,而过紧的配合则可能因摩擦发热引发卡滞或材料疲劳。
从材料科学的角度看,高耐磨性合金钢、工程塑料或复合材料常被用于制造关节主体与摩擦副表面,以应对高频次往复运动带来的应力集中。表面处理工艺如氮化、镀铬或自润滑涂层的应用,能够显著降低摩擦系数并提升耐腐蚀性能。设计时需综合考虑载荷分布、环境温度变化以及润滑条件,确保关节在动态过程中保持结构完整性,避免因局部应力失效导致整体机械系统的停机或精度丧失。
专用镶嵌工具的关键组件与选型策略
专用镶嵌工具的设计初衷是为了解决精密活动件在装配过程中对位难、易损伤配合面的痛点,其核心组件通常包括高精度导向套筒、微力压紧机构以及可调节的定位基准块。选型过程中,需严格依据活动件的几何尺寸公差与材质硬度进行匹配,例如对于硬质合金关节,需选用具有更高刚性和耐磨性的碳化钨导向套,以防止工具自身磨损影响装配精度。
工具的夹持力控制是选型的另一关键维度,气动或液压驱动的工具能提供稳定且均匀的压力,适用于大批量标准化生产;而高精度手动扭矩扳手则更适合小批量或高价值部件的装配,以避免过大的装配应力导致精密配合面产生塑性变形。此外,工具的重复定位精度需高于活动件本身公差等级至少一倍,以确保每次安装的一致性,减少因人为操作差异导致的次品率。
标准化安装流程与过程控制要点
安装作业开始前,必须对活动件与安装孔位进行严密的清洁与尺寸复核,确保无油污、毛刺或异物残留,任何微小的颗粒都可能成为关节运动的阻碍点或磨损源。在将活动件置入专用工具后,需通过导向结构缓慢施加压力,过程中需实时监测运动阻力,若出现异常阻力突变,应立即停止操作并检查是否存在偏载或配合面干涉。
在压入或镶嵌过程中,保持工具与被安装面的绝对垂直是保证装配质量的核心,对于多关节联动结构,需依次完成各个节点的镶嵌,并遵循从基准端向自由端延伸的顺序,以释放内部应力。安装完成后,需进行静态刚度测试与动态行程检查,确认关节活动范围符合设计规范,无卡死或松动现象,必要时使用塞尺检测配合间隙,确保其在允许公差范围内。
长期运行维护与失效模式预防
活动关节在长期运行中,磨损、腐蚀或润滑失效是导致性能下降的主要原因,建立基于运行时间或循环次数的预防性维护计划至关重要。定期检查关节部位的密封状态,防止外部粉尘或湿气侵入配合面,同时监测润滑脂的干涸或污染情况,及时补充或更换符合粘度要求的专业润滑介质。
当发现关节出现异响、温升异常或定位精度漂移时,应立即停机进行拆解分析,排查是否因异物嵌入、材料疲劳或配合间隙过大导致。对于可维护式关节结构,可通过调整预紧力或更换磨损严重的衬套、密封圈来恢复性能;若发现主体零件出现裂纹或严重塑性变形,则需整体更换,以消除潜在的安全隐患并延长机械系统的使用寿命。