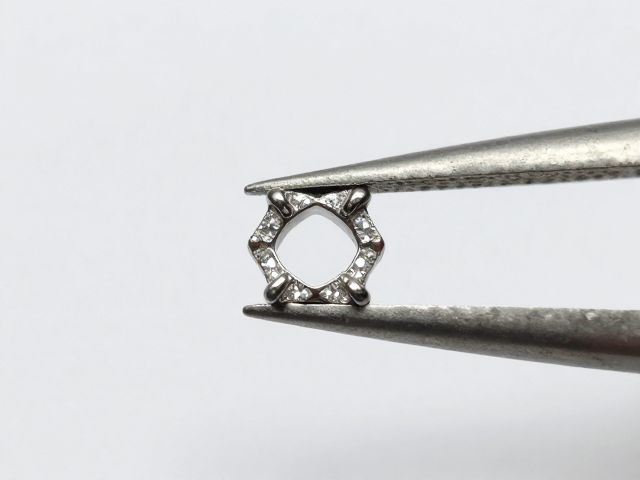
四爪镶法的几何定位与底托预处理
四爪镶法的核心在于利用四个金属爪臂精准固定宝石腰部,其试镶与修正过程始于对底托结构的精密计算。工匠需依据宝石的实际腰围直径,在金属底座上通过手工或机械手段开出四个对称的受力点,这些点位必须严格遵循等边或等腰三角形的几何逻辑,以确保宝石在受力时能均匀分布压力。底托边缘通常需要进行倒角处理,形成微小的斜坡,这一细节直接决定了后续爪臂能否顺畅包裹宝石边缘,避免因金属厚度过大导致爪臂无法贴合宝石表面,进而影响整体的稳固性与美观度。
在确定点位后,底托表面需经过精细的打磨与抛光,去除氧化层与划痕,为后续焊接或铆接提供洁净的接触面。若采用焊接固定爪臂,底托与爪臂连接处的缝隙需控制在微米级别,过大的缝隙会导致焊料填充不均,形成虚焊或焊瘤,这不仅削弱结构强度,还会在后期抛光中造成金属堆积,影响爪臂的灵活调整。因此,预处理阶段的尺寸公差通常需控制在0.1毫米以内,这是确保四爪能够顺利卡入宝石腰棱的前提条件。
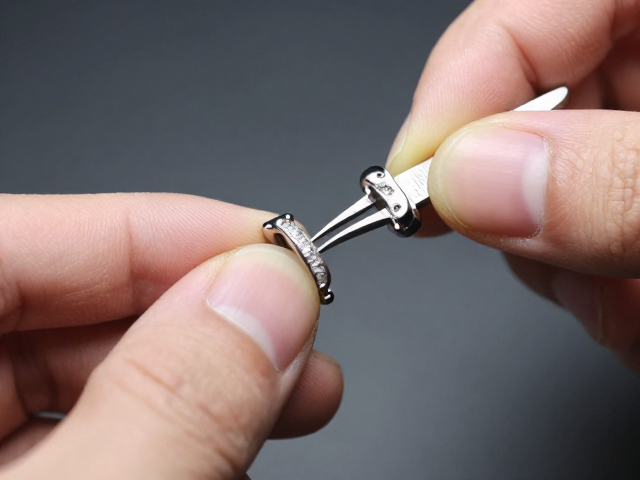
试镶过程中的应力分布与动态调整
试镶是将宝石初步嵌入底托的过程,这一阶段主要检验爪臂与宝石腰棱的契合度及应力分布情况。工匠使用专用夹具夹持宝石,缓慢将其压入底托,感受金属爪臂对宝石施加的阻力。若阻力过大,说明底托开口尺寸偏小或爪臂内倾角度不足,强行施力可能导致宝石崩口或金属变形;若阻力过小或宝石晃动,则意味着开口过大,爪臂无法提供足够的包裹力。此时需通过微调爪臂的角度和位置,使四个爪臂均匀接触宝石腰部,形成稳定的四面受力结构。
在动态调整中,工匠需频繁使用放大镜观察爪臂与宝石的接触状态,检查是否存在点接触或线接触不均的现象。理想的试镶状态是四个爪臂以近似90度的夹角均匀包裹宝石,且爪臂顶端与宝石台面平行或略低于台面,以最大化保护宝石。若发现某一侧爪臂过紧,需使用小型锉刀轻微修整爪臂内侧,而非直接扩大底托开口,因为局部修整能更精确地控制接触面,避免破坏整体结构的对称性。这一过程需要极高的手感和经验,任何细微的偏差都可能影响宝石的光学表现和长期佩戴的安全性。
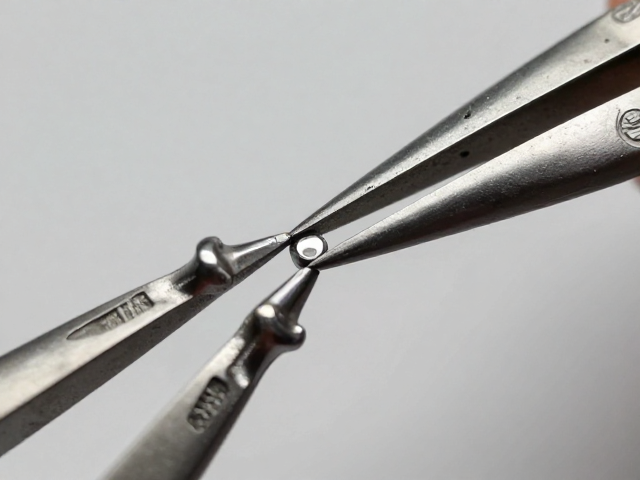
修正阶段的金属塑形与爪臂定型
修正阶段是对试镶后爪臂形态的精细化处理,重点在于通过冷作硬化或退火再加工,使金属爪臂达到理想的弧度与硬度。工匠使用尖嘴钳或专用整形工具,对爪臂进行微调和弯曲,使其严格贴合宝石腰棱的自然曲线。对于硬度较高的金属如铂金或高纯度黄金,需定期进行退火处理,以消除冷作硬化带来的脆性,防止爪臂在后续操作中断裂。修正过程中,爪臂的厚度需保持一致,过厚的爪臂会增加金属体积,削弱宝石的火彩;过薄则无法提供足够的抓力,易造成松动。
此外,爪臂顶端的形状也是修正的关键,通常修整为圆珠状、扁平状或尖角状,以匹配宝石切工的特点。例如,对于圆形明亮式切割宝石,圆珠状爪臂能提供更好的视觉柔和感,而对于祖母绿切割等阶梯式宝石,扁平爪臂则更显利落。修正过程中需不断旋转宝石,检查各个方位的贴合度,确保无肉眼可见的缝隙。这一阶段的精细程度直接决定了镶嵌件的最终质感,任何金属毛刺或变形都需在抛光前彻底清除,以免影响后续工序。
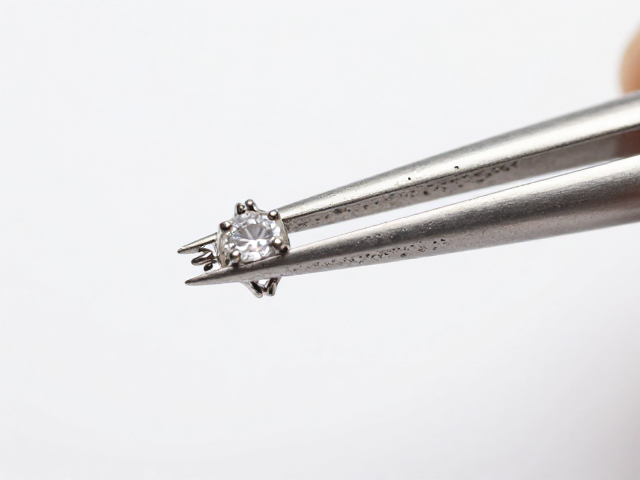
最终固定与表面处理的协同优化
在完成爪臂的精准塑形后,需对连接部位进行最终固定,确保结构稳固且不影响外观。若为焊接结构,需使用高温焊枪对爪臂与底托连接处进行加热,使焊料熔化并填充缝隙,随后迅速冷却。焊接过程中需控制温度,避免高温损伤宝石,尤其是对于钻石等高温敏感宝石,需使用隔热膏或湿布进行保护。若为铆接或包镶结构,则需使用小锤轻轻敲击爪臂末端,使其向内卷曲包裹宝石,形成机械锁死效果。
阶段为表面抛光与清洁,使用不同目数的砂纸和抛光轮对镶嵌部位进行打磨,去除氧化层和焊疤,使金属表面呈现指定光泽。抛光时需特别注意爪臂与宝石接触区域,避免抛光轮过度磨损宝石腰棱,造成隐裂或磨损。完成抛光后,使用超声波清洗机彻底清除残留抛光膏和灰尘,检查镶嵌牢固度,轻摇宝石观察是否有松动或异响。这一系列协同优化步骤,确保了四爪无边镶在视觉上的纯净通透与结构上的持久稳固,是珠宝制作中不可或缺的核心环节。