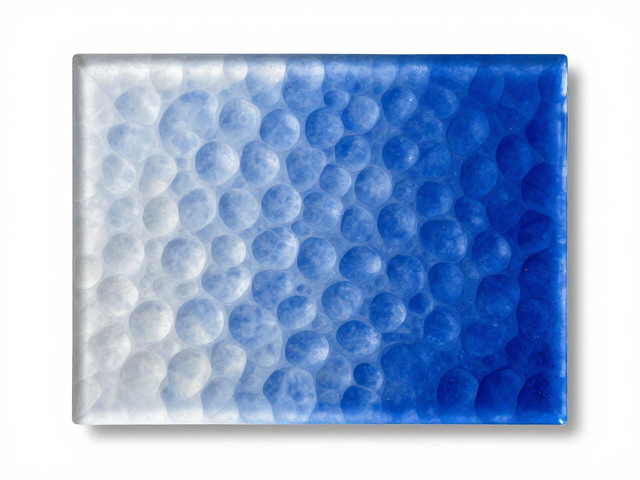
手工锤击纹透明珐琅烧蓝表面处理样板制作指南
透明珐琅烧蓝工艺的核心在于金属基底与玻璃质釉料的结合,其中手工锤击纹的处理直接决定了成品的光影层次与艺术表现。制作此类样板需选用纯度较高的紫铜或黄铜片作为基材,铜材表面需经过严密的打磨与抛光,确保无划痕、无氧化斑点,这是保证透明釉料能清晰呈现底层金属纹理的前提。在准备阶段,金属片需经过酸洗或机械喷砂处理以去除油污和氧化物,随后通过高温烧结形成均匀的氧化层,这一步骤能显著提升珐琅釉料的附着力,防止后续烧制过程中出现脱釉或气泡现象。
锤击纹理的形成依赖于工匠对力度、角度及锤击频率的精准控制。使用不同形状与大小的手工金工锤,在金属表面反复敲击,形成深浅不一、疏密有致的凹坑与凸起。这种物理形变不仅增加了金属表面的粗糙度,改变了光线的反射路径,更为透明珐琅提供了丰富的立体“画布”。纹理的深浅需根据最终期望的视觉效果进行规划,深坑可容纳更多釉料,烧制后呈现深邃色彩;浅痕则保留更多金属光泽,形成明暗交错的视觉效果。此过程完全依靠手工经验,无固定机械参数,每一击的力度反馈都会微妙地改变最终成型的质感。
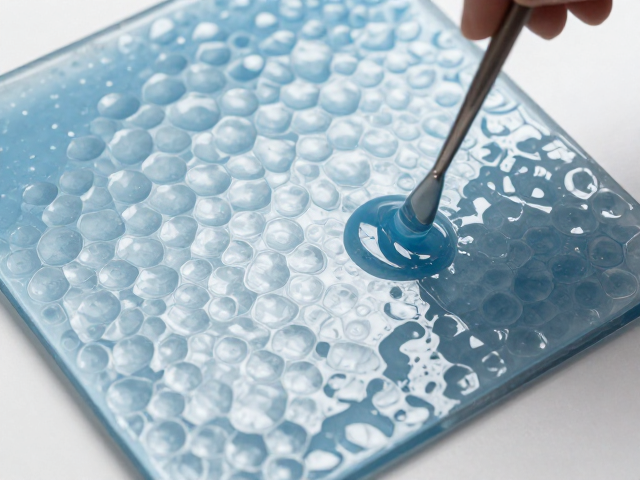
透明釉料的调配与填涂技巧
透明珐琅釉料的调配需严格遵循配方比例,通常以二氧化硅、硼砂、长石等为主要原料,加入微量金属氧化物以调节透明度与底色倾向。对于透明烧蓝样板,重点在于控制釉料的纯净度与颗粒细度,确保烧制后无浑浊感。釉料需经过长时间研磨,直至达到规定的目数(通常为100-200目),过粗的颗粒会导致表面粗糙,影响透明效果;过细则可能影响烧结流动性。调配过程中需加入适量的粘合剂(如 gum arabic 溶液),使釉粉在干燥状态下能牢固附着在锤击纹理的凹陷处,便于后续操作。
填涂工艺是决定样板质量的关键环节。使用细头毛笔或专用填釉工具,将釉浆小心填入锤击形成的纹理凹槽中。操作时需严格控制釉层厚度,过厚易导致烧制时釉料流淌、掩盖纹理细节,甚至引发开裂;过薄则无法覆盖金属底色,影响色彩饱和度。工匠需利用釉浆的自然流动性,通过多次薄层填涂的方式,逐步构建理想的釉层结构。填涂过程中需避免气泡产生,一旦发现气泡,需用细针轻轻挑破或通过轻微震动排除。填涂完成后,样板需在室温下自然干燥,确保釉层均匀定型,为高温烧制做好准备。
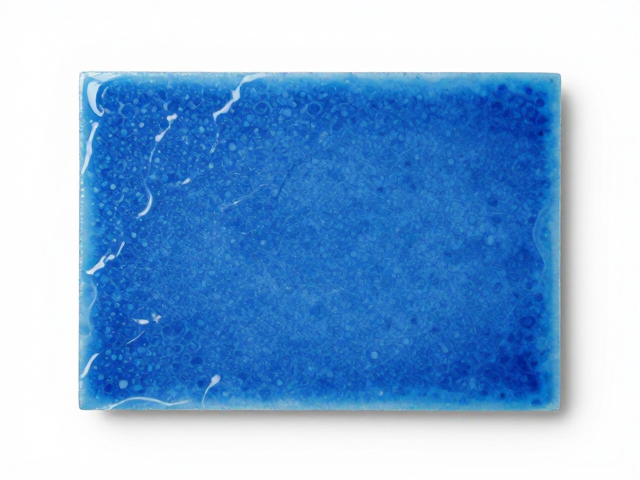
高温烧制与温度控制
烧制过程是珐琅玻璃化的核心阶段,需使用专用珐琅窑或高温马弗炉,温度控制需精确到±5℃以内。透明珐琅的烧制温度通常在750℃至850℃之间,具体温度需根据釉料配方及金属基底的熔点进行调整。升温曲线需平缓,避免温度骤升导致金属变形或釉料爆裂。在升温初期,釉料中的水分及有机粘合剂逐渐挥发,随后釉料开始软化、流动并覆盖金属表面。此阶段需密切观察釉面状态,确保釉料能充分填充纹理凹槽,同时保持透明质感。
烧制时间的控制直接影响成品的光泽度与色彩表现。一般烧制时间在30秒至2分钟之间,具体时长需根据样板厚度、窑炉功率及釉料特性灵活调整。烧制过程中,釉料中的气泡会因高温上升并破裂,表面逐渐变得平滑光亮。当釉面完全熔融、呈现镜面光泽且无针孔、气泡时,即可出炉。出炉后需迅速将样板置于干燥环境中自然冷却,避免急冷导致釉层开裂。冷却过程中,金属基底与釉层的收缩率差异可能影响最终应力分布,因此缓慢冷却有助于减少内应力,提高样板的稳定性与耐用性。
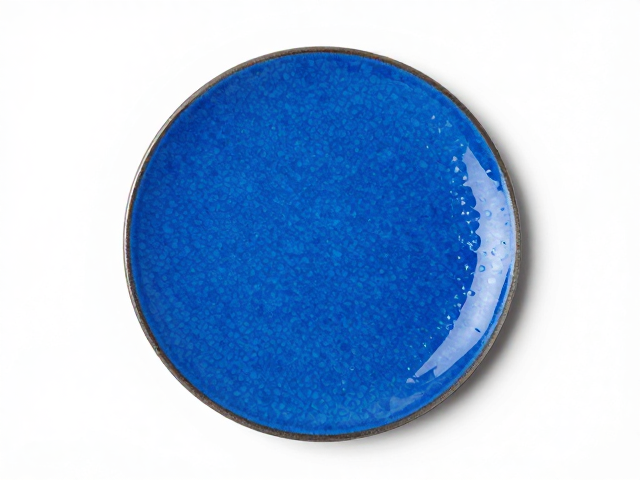
表面处理与成品检验
烧制完成后的样板表面可能残留少量氧化层或轻微不平,需进行精细的后处理。使用细粒度砂纸(如600#至1000#)或抛光膏,对表面进行轻柔打磨,去除氧化皮及微小瑕疵,恢复釉面的透明度与光泽。打磨时需力度均匀,避免过度磨损釉层或破坏锤击纹理的立体感。对于高光区域,可使用更高目数的抛光材料进行镜面抛光,增强光线反射效果,使透明珐琅的色彩更加晶莹剔透。处理后需用超声波清洗机彻底清除残留粉尘,确保样板表面洁净无污。
成品检验需从多个维度评估样板质量。首先观察锤击纹理的清晰度与一致性,确保纹理深浅适中、分布自然,无因烧制不当导致的变形或模糊。其次检查釉面透明度,应无浑浊、气泡、针孔或裂纹,色彩均匀且与底层金属纹理融合良好。测试样板的附着力与耐磨性,通过轻微划痕测试或标准摩擦试验,验证釉层与金属基底的结合强度。合格样板应具备优异的视觉美感与物理稳定性,可作为后续工艺开发或教学演示的标准参照。所有检验数据需记录存档,以便后续工艺优化与追溯。