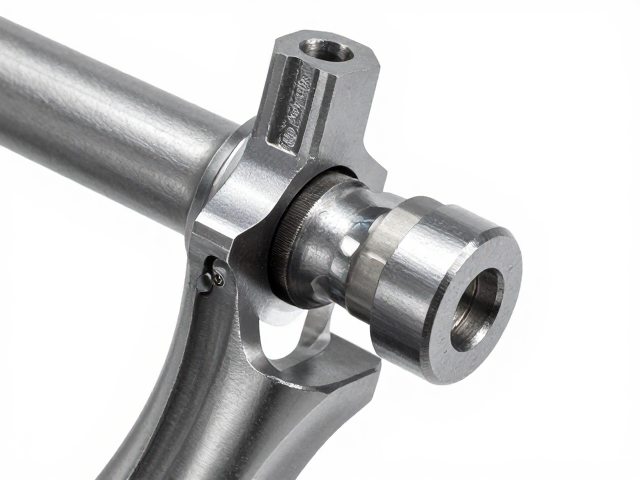
活动关节镶嵌的核心工艺与公差控制
活动关节的镶嵌并非简单的物理拼接,而是基于精密配合的机械组装过程,其核心在于对公差带的精确计算与执行。在工业制造与高端模型制作中,常见的配合方式包括间隙配合、过渡配合和过盈配合,不同场景需依据受力情况选择。例如,承受高频旋转且需快速拆卸的部位,通常采用H7/g6或H7/k6的公差等级,确保在润滑条件下拥有顺畅的活动空间,同时避免过大的晃动导致结构不稳。镶嵌过程中,轴与孔的加工精度需达到微米级别,表面粗糙度通常控制在Ra0.4至Ra0.8微米之间,以减少摩擦系数并防止因微观不平导致的早期磨损。
打磨与修整是确保镶嵌质量的关键步骤,这一过程分为粗磨、精磨和抛光三个阶段。粗磨主要去除加工留下的刀痕和毛刺,通常使用碳化硅或氧化铝砂纸,配合冷却液进行干磨或湿磨,以防止材料过热产生热变形。精磨阶段则需使用更高目数的砂纸或研磨膏,重点处理配合面的边缘倒角,避免锐角在装配时划伤对手件或造成应力集中。对于金属材质,常采用滚筒研磨或磁力研磨技术处理复杂几何形状的内腔,确保所有接触面均匀平滑。打磨后的零件需经过超声波清洗,彻底清除残留研磨介质和金属碎屑,这是防止关节卡顿和异响的前置必要条件。
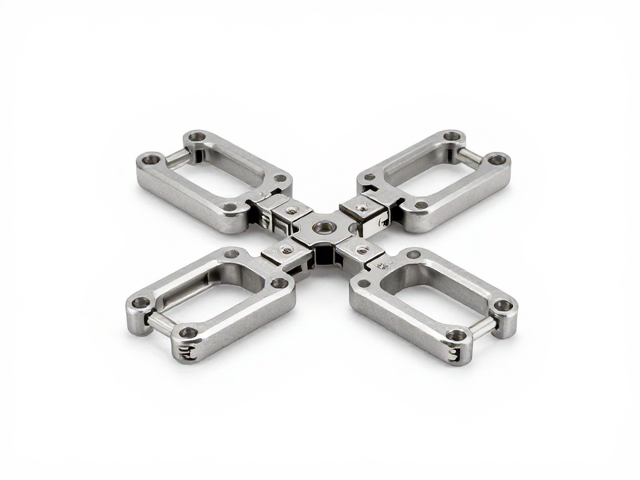
模块化连接结构与可拆卸机制设计
可拆卸模块化设计的核心在于连接件的创新,常见的结构形式包括卡扣式、螺纹式、销钉式以及快拆插接结构。卡扣结构利用材料的弹性变形实现锁定,适用于需要频繁拆装的轻型关节,其设计难点在于确保卡舌的寿命与锁紧力的稳定性,通常通过有限元分析模拟多次开合后的应力松弛情况。螺纹连接则提供更高的刚性和紧固力,适用于承重较大的重型机械关节,但拆卸效率相对较低,常配合防松垫片或螺纹胶使用。销钉连接通过圆柱销或圆锥销定位,定位精度极高,且拆装便捷,常用于需要精确对齐的精密仪器关节。
模块化设计还强调标准化接口的通用性,通过统一连接面的尺寸、孔径和受力点,实现不同功能模块间的快速互换。例如,在机器人或高端模型领域,标准化的法兰接口允许用户像搭积木一样替换驱动单元、传感器或结构臂。这种设计不仅降低了维护成本,使得故障部件可以单独更换,还提升了产品的扩展性。在设计时,需考虑模块间的防呆结构,通过非对称的键槽或定位销防止错误安装,同时确保连接界面的密封性,防止灰尘或液体侵入关节内部影响使用寿命。
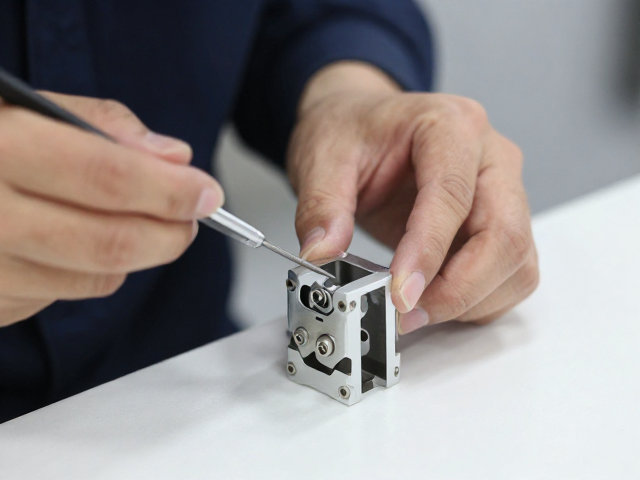
装配流程与动态测试验证
装配环节需遵循严格的顺序规范,通常在清洁环境下进行,以避免微粒污染。装配前,所有零件需经过尺寸复核,确认无磕碰或变形。对于过盈配合的关节,常采用热装或冷装法,即加热外件或冷却内件,利用温差产生的尺寸变化实现无损压入。压入过程中需使用专用压具,确保受力均匀,避免偏载导致零件倾斜或损坏。装配完成后,需立即进行手动旋转测试,感受转动的顺滑度,检查是否存在干涩、卡顿或异响现象。
动态测试是验证关节性能的必要环节,需模拟实际工况下的运动轨迹和负载。通过多轴运动平台或专用测试台,对关节进行连续往复运动测试,记录扭矩波动、温升情况及磨损痕迹。对于高精度关节,还需检测其在长期运行后的间隙变化,评估预紧力的保持能力。测试数据需与初始设计参数进行比对,若发现偏差超出允许范围,需回溯至加工或装配环节查找原因,如调整配合公差、优化表面处理工艺或改进润滑方案。只有通过全部测试项的关节,才能被视为合格品进入最终集成阶段。