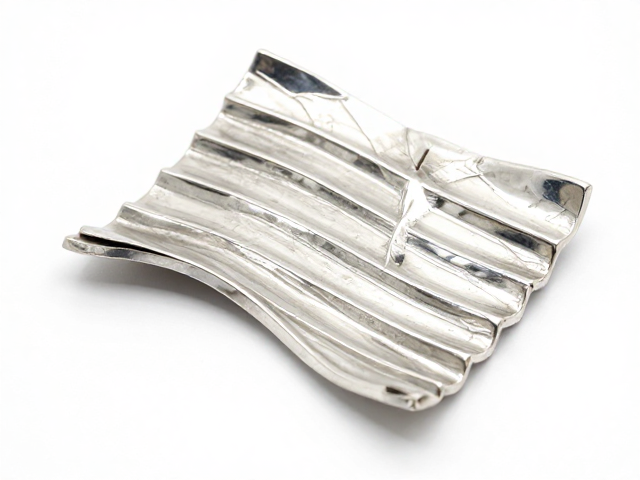
失蜡铸造的核心原理与蜡模制作
失蜡铸造,又称熔模铸造,是金属工艺中处理复杂立体造型的核心技术。其基本逻辑在于利用蜡材易雕刻、易熔化的特性,先制作出所需器物的正形模型,再通过包裹耐火材料形成铸型,随后加热使蜡料流失,形成与蜡模形状完全一致的空腔,注入熔融金属填充空间。这一过程能够实现极高的细节还原度,尤其适合制作带有繁复纹饰或镂空结构的银饰部件。
制作蜡模阶段需选用高熔点、高硬度的专用铸造蜡,普通蜂蜡因强度不足易在搬运中变形,难以应对精细雕刻。工匠使用专用雕刻刀在蜡块上刻出底稿,再逐步深化纹理。对于大型或结构复杂的银器,常采用“拼蜡”工艺,将多个蜡件焊接组合成整体模型。焊接时需严格控制温度,避免蜡面过热塌陷,同时确保连接处牢固,防止后续包裹过程中出现裂隙导致铸型破损。
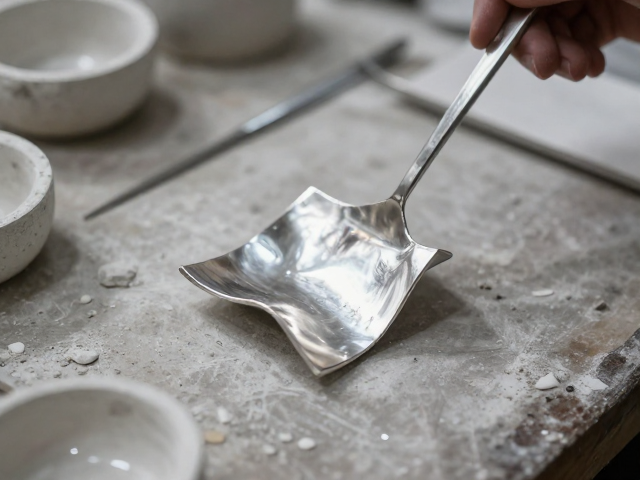
包蜡与制壳的耐火材料选择
包蜡是决定铸件表面质量的关键环节,需将蜡模均匀包裹在多层耐火材料中。传统工艺中,第一层通常使用细腻的耐火泥或石膏粉混合胶水进行涂刷,旨在完全覆盖蜡模表面并复制其微观纹理。这一层必须致密无气泡,任何微小的瑕疵都会在最终银件上被放大。现代工艺中,常采用高岭土、氧化铝和石英砂混合的浆料,以增强铸型的透气性和耐高温性能。
随着涂层层数的增加,材料颗粒需逐渐变粗以提供结构支撑。通常需包裹3至5层,每层干燥后再进行下一层操作。外层常加入耐火纤维或陶瓷颗粒,以提高铸型的机械强度,防止在高温浇注时因金属液冲击而破裂。制壳完成后,需经过长时间的自然阴干,确保内部水分完全排出,避免因残留水汽在高温下急剧膨胀导致铸型炸裂。这一干燥过程可能需要数天,环境湿度需控制在适宜范围,以加速水分蒸发。
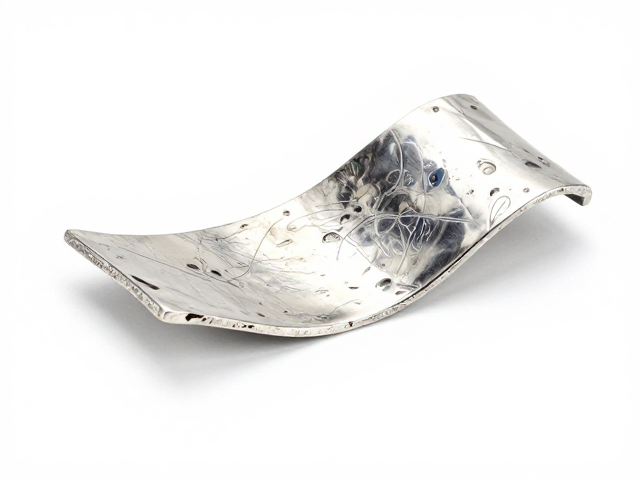
脱蜡与焙烧的温度控制
脱蜡过程旨在移除蜡模并初步烧结铸型。将包好壳的铸件放入焙烧炉中,温度缓慢升至预定值(通常在200°C至300°C之间),蜡料受热熔化并从铸型底部排出。此阶段需严格控制升温速率,防止蜡液过快流出导致铸型内部应力不均。排蜡完成后,铸型内部形成严丝合缝的空腔,其形状与原始蜡模完全一致。
随后需进行高温焙烧,温度通常提升至800°C至900°C,以彻底去除铸型中的有机物并增强其耐火度。焙烧时间根据铸型厚度和材质有所不同,通常需保持数小时。高温下,铸型中的水分和结合剂完全挥发,陶瓷材料发生烧结反应,形成坚硬多孔的结构。这一阶段还需检查铸型是否有裂纹或变形,确保其能承受高温银液的注入。焙烧结束后,铸型需冷却至适宜温度,准备浇注。
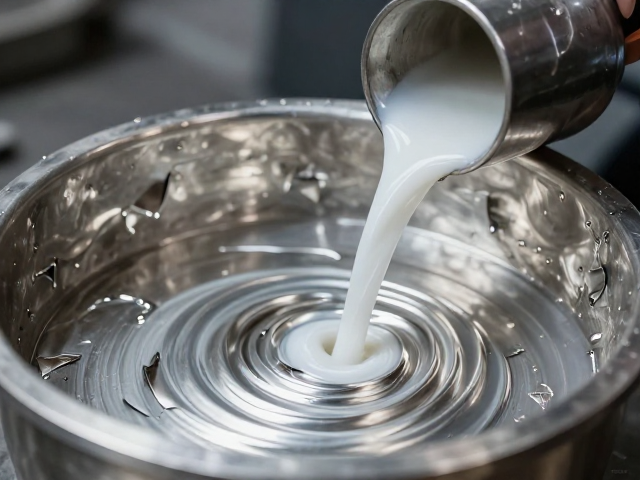
银液浇注与冷却成型
银液的浇注需精确计算银料重量,通常略多于蜡模体积,以补偿金属凝固时的收缩率。将高纯度银锭放入坩埚,使用燃气或电弧炉加热至750°C以上,银液呈亮白色并具有良好的流动性。浇注时需保持动作平稳,避免剧烈晃动导致空气混入形成气孔。金属液通过浇口系统流入铸型空腔,需确保填充迅速且连续,防止因流动中断造成冷隔或浇不足缺陷。
浇注完成后,铸型需静置冷却。冷却速度直接影响银件的微观组织结构。快速冷却可能导致银件硬度增加但脆性增大,而缓慢冷却则有助于获得更均匀的晶粒结构。通常需等待铸型自然冷却至室温,避免因温差过大导致铸型开裂或银件变形。冷却过程中,金属在凝固过程中会发生体积收缩,需依靠铸型设计中的冒口或补缩通道进行补偿,以确保银件致密无缩孔。
金属片弯折的力学特性分析
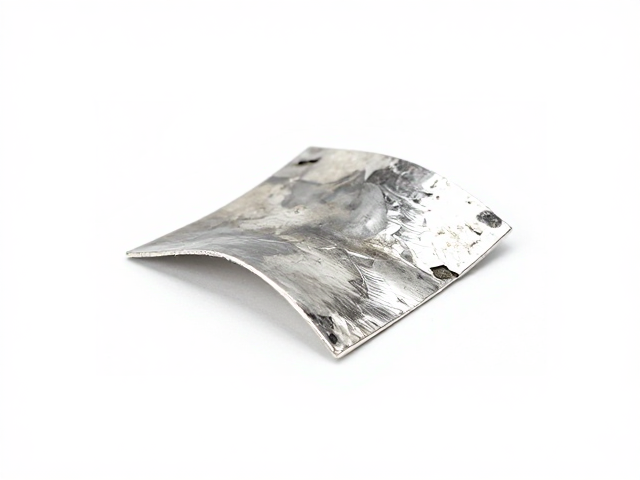
白银具有优异的延展性和可塑性,使其成为金属片弯折工艺的理想材料。不同纯度银的力学性能差异显著,925银(含银92.5%,其余为铜)因铜元素的加入,硬度高于纯银,更适合需要保持形状的结构件。纯银(999银)质地柔软,易于成型但易变形,常用于制作需要精细打磨的平面部件。工匠需根据成品用途选择合适的银片厚度和纯度,以平衡强度与可加工性。
弯折前,银片通常需经过退火处理以消除内部应力。将银片加热至暗红色后迅速冷却,可使其恢复柔软状态,便于后续加工。退火过程中需控制温度和时间,避免过热导致银片表面氧化严重或晶粒粗大。对于需要高精度弯折的部件,可使用专用模具或夹具固定银片,确保弯折角度和弧度的一致性。手工弯折则依赖工匠对金属力感的把握,通过压棒、锤击等工具逐步塑形。
弯折成型与表面处理技巧
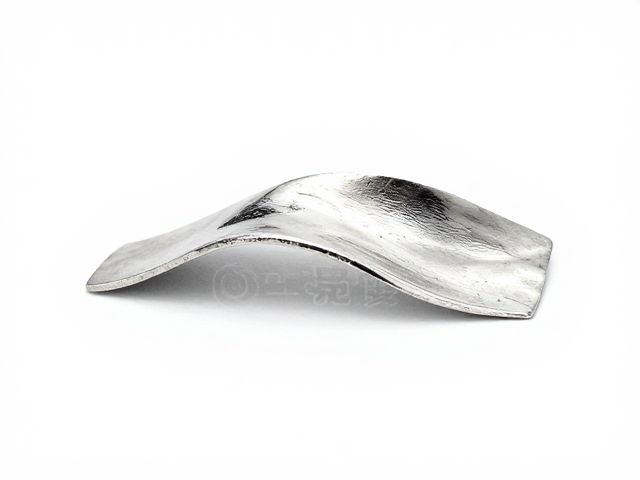
弯折成型阶段,工匠使用压棒、木锤或专用成型工具对银片进行塑形。对于直线弯折,需确保受力均匀,避免局部过度拉伸导致裂纹。对于弧形或曲线造型,需分段多次弯折,逐步接近目标形状。过程中需频繁检查尺寸和角度,必要时使用卡尺或角度尺进行测量。对于复杂曲面,可采用“打样”工艺,先用软质材料制作模型,再将银片贴合其上进行敲打成型,以模拟最终形态。
成型后的银件表面可能残留氧化层或工具痕迹,需进行精细打磨和抛光。使用不同目数的砂纸或磨石,从粗磨到细磨逐步去除瑕疵。对于高光部位,可使用玛瑙刀或皮革轮进行抛光,提升金属光泽。抛光过程中需注意力度控制,避免过度磨损导致尺寸变化。对于需要哑光效果的部件,可采用喷砂或拉丝工艺,通过物理磨损改变表面微观结构,形成均匀细腻的纹理。