烧蓝透明珐琅电镀前的底层处理逻辑
透明珐琅(Palladium Glaze)与传统不透明烧蓝在视觉呈现上的核心差异在于其半透明的玻璃质感,这种特质对基底金属的光洁度有着极为严苛的要求。任何细微的划痕、氧化层残留或电镀前的油污,都会在透明釉层下被无限放大,形成难以修复的黑点或雾状瑕疵。因此,在进入抛光环节之前,必须确保金属胎体经过彻底的酸洗活化,去除所有因切割、焊接或冲压产生的热影响区变色,这是决定后续透明釉层是否清澈通透的第一道防线。
电镀工艺在此类首饰制作中扮演着双重角色,既要提供如镜面般的初始反射面以增强釉料的折射感,又要保证镀层与胎体的结合力以承受高温烧制。常见的工艺路径多采用先抛光后电镀,或是电镀后进行极轻微的镜面抛光。若选择先电镀,需严格控制镀液成分,避免镍或铜离子污染后续珐琅釉料;若先抛光,则需选用高纯度贵金属或专用打底金属,防止抛光蜡渗入金属微孔,导致电镀层起泡或剥落。
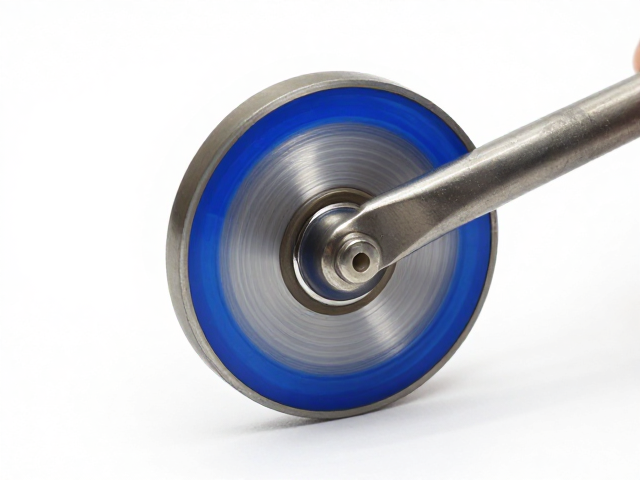
镜面抛光轮的材质选择与转速控制
针对透明珐琅首饰的镜面抛光,羊毛轮与帆布轮的组合是行业内的主流选择,但具体搭配需根据金属硬度与表面粗糙度动态调整。高支数羊毛轮适合最终精抛,能通过柔软的纤维切入微观凹坑,形成平滑的光学反射面;而帆布轮或硬布轮则用于前期快速去除打磨痕迹。转速控制是避免“烧伤”金属的关键,羊毛轮工作转速通常建议保持在2500-3500转/分钟之间,过高的转速会导致抛光蜡碳化,形成黑色颗粒嵌入金属表面,这些颗粒在透明珐琅烧制后会变成明显的黑斑。
抛光蜡的形态与配方会直接影响最终的光泽度与效率。硬质蜡适合粗抛,去除效率高但易留痕;软质膏状蜡或液体抛光剂适合精抛,能更好地填充微观纹理。在实际操作中,应遵循“由硬配硬、由软配软”的原则,即硬质轮配硬蜡,软质轮配软蜡。对于透明珐琅所需的极致镜面效果,通常推荐使用含有极细氧化铝或金刚石微粉的精抛膏,配合全新的羊毛轮,以最小的切削力获得最高的表面平整度,避免因过度打磨导致金属变形或尺寸超差。
抛光过程中的应力释放与变形规避
金属在经历切割、焊接、冲压等工序后,内部存在着巨大的残余应力,直接进行高强度抛光极易引发应力释放,导致首饰件发生扭曲、变形或开裂。特别是对于薄胎透明珐琅首饰,其结构强度较低,抛光时的侧向压力必须极其轻柔。操作时需采用“轻触慢移”的手法,让抛光轮自然贴合工件表面,而非用力按压。对于复杂造型或镂空部分,应使用小型抛光轮或专用小辊轮,通过改变受力角度来分散压力,防止局部应力集中造成形变。
抛光过程中的温度控制同样不容忽视。长时间高速摩擦产生的热量会使金属局部软化,进而改变其机械性能,甚至导致已形成的镜面效果因金属延展而模糊。建议每抛光1-2分钟即暂停操作,让工件自然冷却,或使用压缩空气吹扫去除积聚的热气与抛光屑。对于高硬度金属如铂金或硬质合金,还需特别注意抛光轮与工件的接触频率,避免在同一位置反复停留,造成局部过热或过度磨损,确保整体光洁度的一致性。
透明珐琅烧制前的清洁与检验标准
抛光完成后的工件表面往往残留有肉眼难以察觉的抛光蜡、金属微粒及油脂,这些污染物是透明珐琅烧制后出现针孔、缩釉或发黄的主要元凶。标准的清洁流程通常包括超声波清洗、沸水煮洗以及酸洗活化三步。超声波清洗需使用专用清洗剂,频率设置在20-40kHz,持续5-10分钟,以剥离缝隙中的顽固污渍;随后进行沸水煮洗,进一步软化并去除残留蜡质;通过稀酸溶液(如硫酸或盐酸稀释液)短暂浸泡,去除表面氧化膜,再用去离子水彻底冲洗并烘干。
检验抛光质量与清洁效果需借助专业工具与严格标准。在自然光或标准光源下,工件表面应呈现均匀、连续的镜面反射,无肉眼可见的砂眼、划痕、麻点或色差。对于透明珐琅而言,任何微小的瑕疵都会在釉层下显现为瑕疵点,因此检验时需从多个角度观察反射光斑的完整性。此外,需检查首饰的活动部件(如扣头、链节)是否灵活,避免因抛光过度导致配合间隙过小或过大,影响成品佩戴功能。只有通过严格检验的坯体,才能进入下一道填釉与烧制工序。