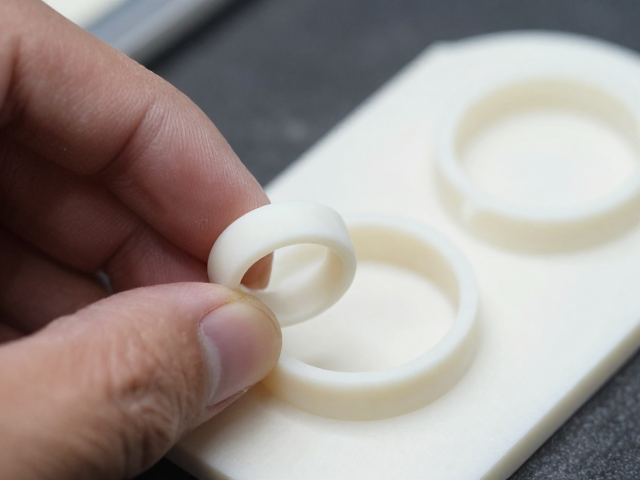
失蜡铸造的核心逻辑与蜡模处理细节
失蜡铸造的核心在于利用蜡材的可塑性构建出口腔模型,再通过包埋料形成坚硬的铸壳,最终通过高温熔失蜡材形成空腔进行金属填充。这一过程对蜡模的完整性要求极高,任何微小的裂纹或气泡都可能在后续步骤中放大为铸件缺陷。蜡材在注射或手工雕刻后,需经过严格的修整,使用专用蜡刀去除飞边,并用酒精棉球清洁表面油脂,以确保包埋料能与蜡模表面产生严密的附着力。若蜡模表面存在残留脱模剂或指纹,高温下极易导致包埋料与蜡模分离,形成气孔或砂眼,直接影响戒指内壁的光洁度。
包埋料的调配比例与搅拌手法决定了铸壳的透气性与强度。常用的硅石包埋料需根据铸造金属的种类(如黄金、铂金或银)选择对应膨胀率的型号。搅拌时应避免混入过多空气,通常采用真空搅拌机或手工缓慢搅拌后静置消泡。包埋过程中,蜡模应置于铸圈中心位置,周围包埋料厚度需均匀,通常建议覆盖蜡模至少1.5厘米以上,以防止局部过热或金属液冲击导致铸壳破裂。包埋完成后,需放置在干燥通风处自然固化,随后放入焙烧炉中按照标准曲线升温,彻底熔失蜡材并排出水分,为金属注入创造理想的型腔环境。
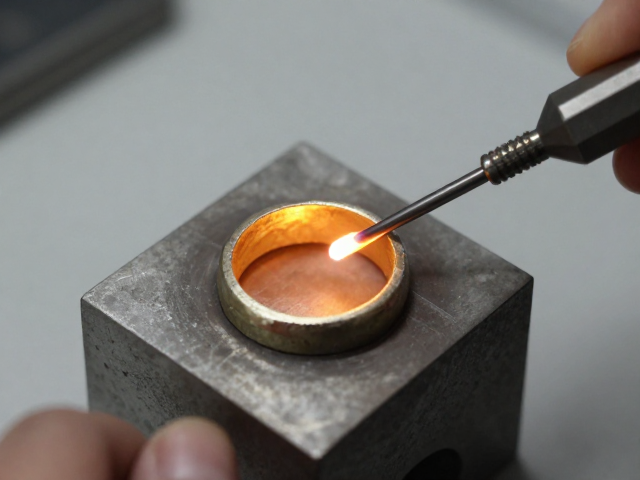
焊药的选择与熔点控制机制
焊药在珠宝制作中扮演着连接不同金属部件的关键角色,其核心原理是利用熔点低于母材的合金材料,在加热过程中熔化并通过毛细作用填充接缝。焊药并非单一成分,而是由金、银、铜等金属按比例混合而成,不同配比对应不同的熔点温度。例如,硬焊、中焊、软焊和极软焊通常按照熔点从高到低排列,在制作复杂结构或多层叠加的戒圈时,必须严格遵循“先高后低”的原则,即先使用高熔点的硬焊固定主体结构,冷却后再使用低熔点的焊药处理细节部位,以避免前序焊点因再次受热而脱落。
焊药的使用效果极大依赖于助焊剂的涂抹与温度控制的精准度。助焊剂的作用是清除金属表面的氧化层,防止焊药在熔化前被氧化阻碍流动,同时降低焊药表面张力使其更好地铺展。实际操作中,需将焊药切割成极小的颗粒或剪成细条,配合助焊膏精准放置在接缝处。加热时需使用中性焰,火焰尖端应均匀包裹焊点周围,避免火焰直接冲击焊药导致飞溅或氧化。当观察到焊药周围泛起一层明亮的“镜面光泽”并略微流动时,立即移开火源,利用余热使焊药完全融合。过热会导致焊药流淌流失或金属变形,不足则会导致假焊或虚接。
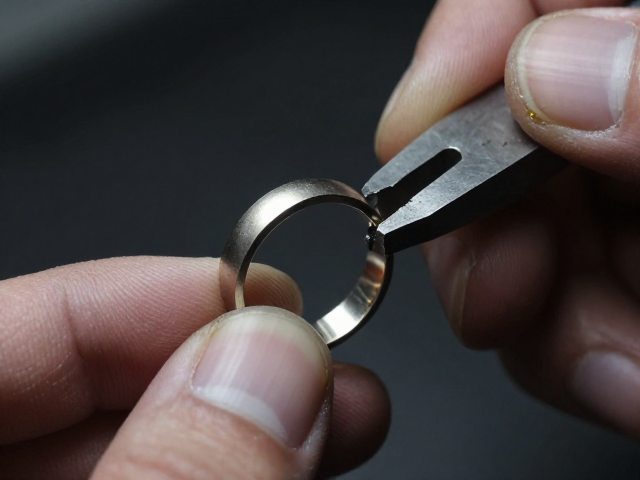
戒圈成型与尺寸校准工艺
戒圈的成型通常始于一根等径的金属圆管或经过退火处理的金属条,通过手工或机械方式将其弯曲成环状。对于实心戒圈,需确保两端切口平整且垂直于戒圈轴线,这是焊接成功的基础。若使用空心管制作,需注意管壁厚度均匀,避免在弯曲过程中出现椭圆变形或壁厚不均导致的应力集中。成型过程中,木桩或金属棒作为模具,帮助金属保持理想的圆形度。每弯曲一定角度需检查圆度,使用卡尺测量不同位置的直径,确保误差控制在0.1毫米以内,以保证佩戴时的舒适度与美观。
尺寸校准是戒圈制作中极具技术含量的环节,主要依赖锉刀、砂纸及抛光轮的精细操作。初步成型后,戒圈内侧往往存在因弯曲产生的金属纤维拉伸痕迹,需使用细齿锉刀顺着弧度轻轻修整,去除毛刺。随后使用从粗到细的砂纸(如400目至1000目)逐步打磨,消除锉痕。在此阶段,需频繁使用尺寸棒进行比对,将戒圈套入标准尺寸棒上,观察贴合情况。若发现局部过紧或过松,需针对性地进行微量修整。值得注意的是,金属在后续焊接及高温焙烧过程中会产生轻微收缩或变形,因此最终尺寸通常需预留0.1-0.2毫米的余量,待所有焊接及热处理工序完成后,再进行最终的精修与抛光。
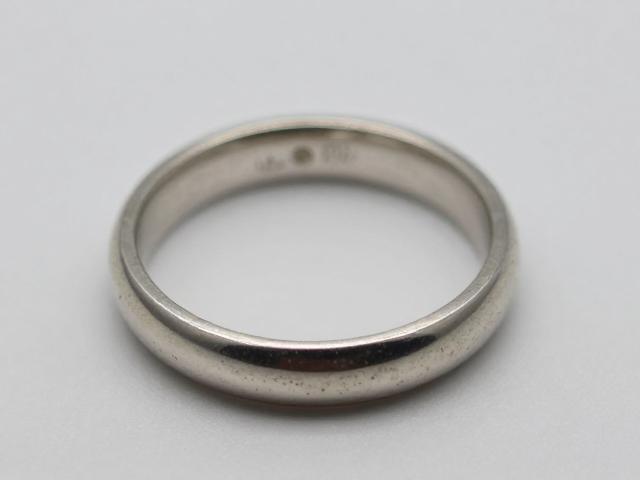
焊接加固与后期表面处理
焊接完成后,戒圈表面通常会残留助焊剂痕迹及氧化层,需经过酸洗或专用清洗液处理以恢复金属本色。清洗过程中需仔细检查焊点是否饱满、无气孔、无裂纹,若发现虚焊或缺焊,需重新打磨接口并再次补焊。对于多段拼接的戒圈,需特别注意各焊点的受力均匀性,避免局部薄弱导致断裂。焊接区域的金属晶体结构因高温受热影响,硬度可能发生变化,通常需进行整体退火处理,以消除内应力,恢复金属的延展性,防止后续加工或使用中出现脆裂。
后期表面处理决定了戒圈的最终质感与耐用度。根据设计需求,可选择拉丝、镜面、喷砂或锤纹等工艺。拉丝工艺需使用拉丝板或拉丝条,保持力度均匀,确保纹路细腻一致;镜面抛光则需依次使用金刚石研磨膏和抛光布进行精细打磨,直至表面如镜。在处理戒圈内侧时,因空间狭小,常需使用小型旋转锉或专用抛光头进行作业,确保内壁光滑无刮痕,避免佩戴时磨损皮肤。完成所有表面处理后,需进行超声波清洗,去除残留抛光膏及油污,进行质量检验,确认尺寸、外观及结构强度符合标准。