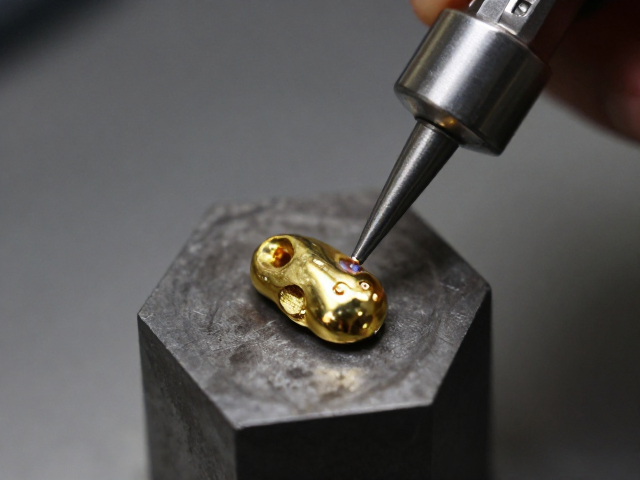
焊点预处理与氧化层控制
钯金件在失蜡铸造前或铸造后处理阶段进行点焊时,表面洁净度是决定焊接质量的核心变量。钯金表面极易吸附油脂、抛光蜡或铸造残留的包埋料微粒,这些杂质在高温下碳化或挥发,会在熔池中形成气孔或夹渣。实际操作中,需使用专用超声波清洗机配合碱性清洗剂彻底去除表面油污,随后通过稀盐酸或专用酸洗液浸泡,以去除金属表面的氧化层。清洗完毕后,必须用去离子水冲洗并立即烘干,确保焊件表面呈现均匀的金属光泽且无任何水渍残留,这是防止焊接界面产生微观气孔的第一道防线。
焊料的选择与预处理同样至关重要。钯金焊接通常采用与基体金属成分相近的钯银合金焊片或焊膏,其熔点需略低于基体金属。在点焊前,焊材表面需经过轻微打磨或化学抛光,去除出厂时的氧化膜。对于细小零件,建议使用含硼砂的专用助焊剂,助焊剂中的氟化物成分能有效降低焊料表面张力,促进熔池流动,同时包裹焊点区域,隔绝空气中的氧气,防止钯金在高温下过度氧化变脆。助焊剂涂抹应均匀且薄层覆盖,过厚会导致残留物难以清理,影响后续抛光光泽。
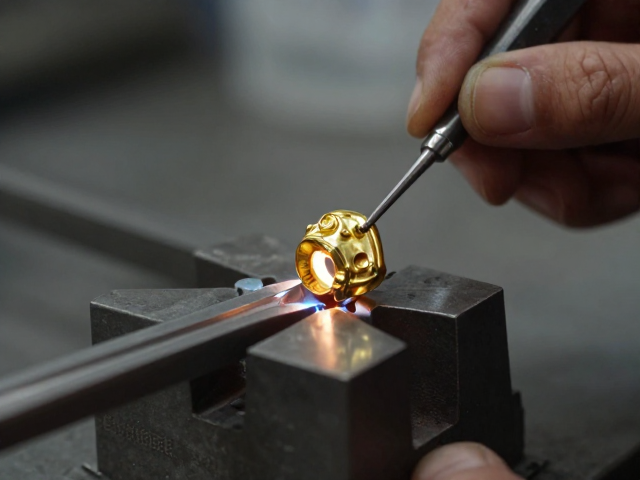
热输入管理与焊接手法
钯金的热导率较低,但高温下延展性变化剧烈,因此热输入的精准控制是防止裂纹的关键。点焊时应采用中性焰或微带还原性的火焰,火焰尖端温度需稳定在钯金焊料的液相线附近,避免过热导致基体金属晶粒粗大或熔穿。操作时,焊枪应保持与工件表面呈30-45度角,快速扫过焊点周围,待焊件达到“樱红色”或焊料表面开始起光时,迅速送入焊料。切忌将火焰长时间定点加热,局部过热会导致应力集中,冷却过程中极易沿晶界产生热裂纹。
焊接过程中的机械稳定性不可忽视。手持焊件时建议使用镊子或专用夹具固定,确保焊点在冷却过程中不受任何外力扰动。钯金在高温下强度极低,任何微小的震动或移动都会导致熔池破裂,形成缩孔或裂纹。对于大面积拼接或复杂结构,应采用分段焊接法,从中心向边缘逐步推进,分散热应力。焊接完成后,让工件在空气中自然冷却至室温,严禁立即水冷或快速降温,以消除内部残余应力,这是提升成品率、减少隐性裂纹的有效手段。
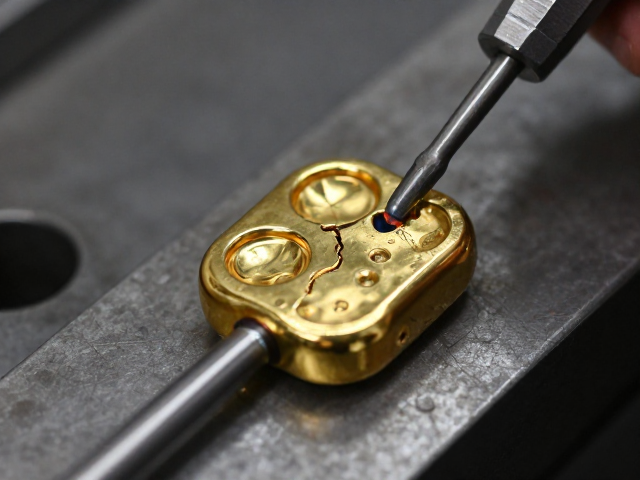
焊后清理与表面光泽还原
焊后残留的助焊剂具有强腐蚀性,且质地坚硬,若清理不当会腐蚀金属表面,导致后续抛光困难并影响光泽度。冷却后的焊件需立即放入稀硫酸或专用中性清洗液中煮沸清洗,以溶解残留的氟化物和氧化物。清洗过程中需观察溶液变化,待溶液变清、焊点处无白色或灰色残留物时取出。对于精细部位,可使用软毛刷轻轻刷洗,避免用力过猛损伤工件。清洗完毕后,再次用去离子水冲洗并彻底干燥,确保表面无酸性残留,防止后续存放过程中出现点蚀。
光泽度的提升依赖于严密的抛光流程。由于点焊区域存在热影响区,金相组织与基体略有差异,直接抛光易出现色差或麻点。建议先使用粗粒度砂纸或百洁布进行找平,去除焊瘤和凸起,注意保持焊点与基体的平滑过渡。随后依次使用细粒度砂纸(如400#、800#、1200#)逐级打磨,每更换一种砂纸需彻底清除上一道划痕。使用钻石抛光膏或氧化铈抛光膏进行镜面抛光,抛光时需保持转速稳定,压力均匀,直至焊点与基体完全融合,呈现一致的金属光泽。此过程能显著消除焊接痕迹,提升成品的视觉质感。