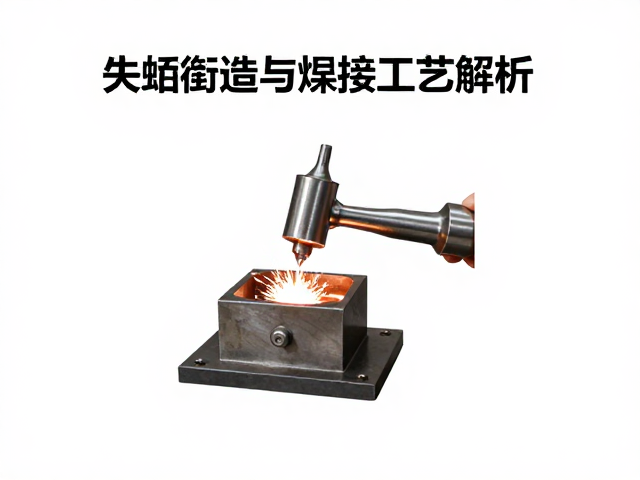
失蜡铸造与焊接工艺的核心流程解析
失蜡铸造作为一种精密成型技术,其核心在于利用蜡模的可塑性复制复杂几何形状。制作阶段需精确控制蜡料的温度与注射压力,确保蜡模表面无气泡、无变形,这是后续金属液填充的基础。随后通过多次浸涂耐火材料并烘干,形成具有一定厚度和强度的铸型壳,这一过程直接决定了铸件表面的光洁度及尺寸精度。
焊接工艺在金属加工中扮演着连接与修复的关键角色。常见的钎焊与熔焊技术需根据金属材质选择匹配的焊料与助焊剂。操作过程中,热源的控制至关重要,过高的温度可能导致母材晶粒粗大或产生氧化皮,而过低的温度则无法形成有效的冶金结合。规范的操作手法能减少气孔、夹渣等缺陷,确保接头的力学性能满足设计要求。
国标标识下的金属成色检测标准
国家标准对金属成色的定义通常基于化学成分分析,而非单纯的视觉判断。以常见的金银制品为例,国标明确规定了不同纯度等级的最低含量要求。检测机构通过光谱分析或化学滴定法测定金属内部元素比例,确保其符合GB 11887等相关标准中关于印记标注的规定。任何低于标准限值的成分都被视为不合格,无法打上法定标识。
印记的清晰度与准确性是成色合规的另一项硬性指标。标识内容需包含厂家代号、材料纯度等信息,且必须通过激光打标或钢印等方式牢固附着在隐蔽且易于辨识的位置。检测过程中会使用高精度放大镜观察印记边缘是否锐利、内容是否完整,防止因工艺粗糙导致的标识模糊或易磨损,从而保障消费者权益及产品的可追溯性。
工艺控制对成色一致性的影响机制
失蜡铸造过程中的熔炼温度与浇注速度会显著影响金属元素的烧损率。不同合金成分在高温下的氧化倾向不同,若熔炼环境控制不当,如氧气含量过高或保温时间过长,会导致特定元素流失,进而改变最终成品的化学组成。因此,建立严密的熔炼参数监控体系,是维持批次间成色一致性的必要手段。
焊接过程中的热输入管理直接影响局部区域的微观组织变化。过大的热影响区可能引起合金元素的偏析或扩散,导致接头处成色与母材出现差异。通过优化焊接电流、电压及送丝速度,并配合适当的层间温度控制,可以有效抑制元素迁移,确保焊接部位与主体金属在化学成分及物理性能上的均匀过渡,避免因局部性能劣化而影响整体成色评价。
合规性验证与质量控制体系构建
建立从原料入库到成品出厂的全链条追溯体系是确保合规的基础。每批次原材料需附带供应商提供的成分检测报告,并在生产过程中记录关键工艺参数。成品完成后,需经过第三方权威检测机构或具备CMA资质的实验室进行抽检,获取具有法律效力的检测报告。这一流程不仅验证了金属成色,也为产品合规性提供了数据支撑。
日常质量控制中,定期校准检测设备与维护生产设备同样不可或缺。光谱仪、金相显微镜等关键仪器需按照国家标准进行周期性校准,确保测试数据的准确性。同时,操作人员需经过专业培训,严格遵循作业指导书执行每一步工序。通过持续的数据分析与过程改进,及时发现并纠正潜在偏差,从而维持生产过程的稳定性,确保每一件产品均能稳定符合国标标识要求。