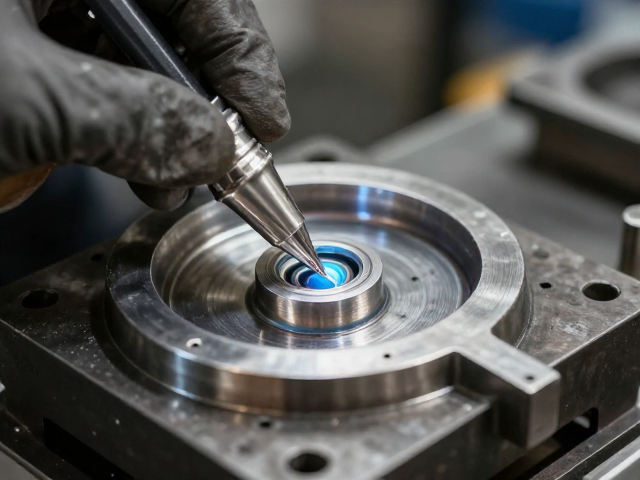
失蜡铸造在钛金属成型中的核心工艺逻辑
钛金属因其高熔点和极高的化学活性,在传统失蜡铸造中面临着严峻的氧化与吸气风险。不同于青铜或黄金,钛在超过1000摄氏度时会迅速与空气中的氧、氮及碳发生反应,导致铸件表面形成脆性氧化层并产生气孔,这要求铸造环境必须达到极高的真空度或惰性气体保护标准。工匠通常选用高纯度的氧化铝或特殊陶瓷材料制作铸型,并在真空感应熔炼炉中完成金属液的注入,以隔绝大气干扰,确保钛液在凝固过程中保持纯净,这是获得无缺陷钛铸件的基础前提。
在蜡模阶段,由于钛液流动性相对较差且收缩率较大,模具设计需预留严密的补缩通道和冒口系统。失蜡铸造过程中的温度控制极为关键,预热铸型至600-800摄氏度可减少金属液与铸型的温差,降低热震裂纹的产生概率。此外,钛合金的成分波动会直接影响铸造性能,因此原料的配比必须经过严格的光谱分析,确保每一批次的钛液成分稳定,从而在微观结构上获得均匀的晶粒分布,为后续的表面处理和力学性能奠定基础。
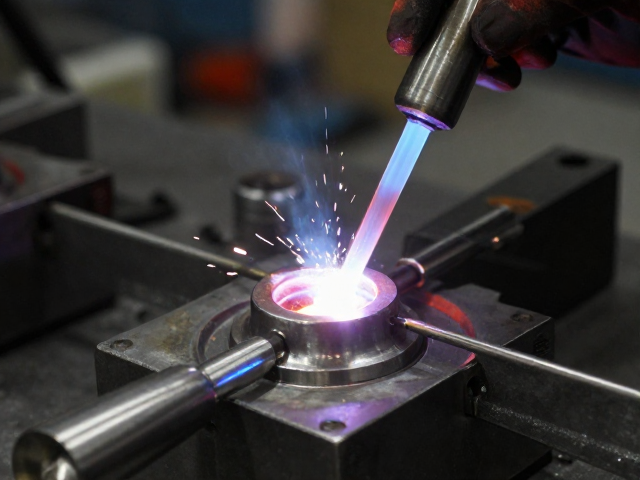
钛金属焊接技术的热源选择与过程控制
钛金属的焊接对热输入极其敏感,过高的热量会导致晶粒粗大,进而削弱材料的疲劳强度和耐腐蚀性能。目前,氩弧焊(TIG)和电子束焊是两种主流且经过验证的技术路径。氩弧焊通过高纯度的氩气形成严密的气体保护罩,防止熔融金属与空气接触,操作时需精确控制电流大小和焊接速度,以维持熔池的稳定。相比之下,电子束焊在真空室中进行,热影响区极小,适合精密部件的高难度连接,但其设备成本高昂且对工件装配精度要求极高,通常应用于航空航天级或高端定制工艺中。
焊接过程中的层间温度控制是决定成品质量的关键变量。对于钛件,层间温度通常需保持在较低水平,以避免热累积引发的微观组织劣化。焊接前,工件表面必须经过严密的酸洗或机械打磨,去除氧化膜和油污,任何微小的杂质都可能成为裂纹源。焊接完成后,焊缝区域常呈现出彩虹色的氧化痕迹,这并非缺陷,而是钛在高温下形成的氧化膜特征,需通过后续的电解抛光或喷砂处理去除,以恢复钛金属特有的银白色金属光泽和生物相容性表面。
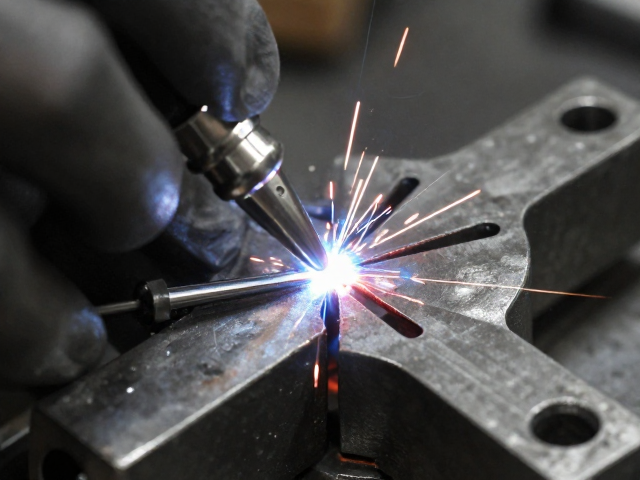
高难度加工中的应力消除与表面精修
钛件在经历失蜡铸造和高温焊接后,内部残留着巨大的残余应力,这可能导致工件在后续加工或使用中发生变形或开裂。消除应力退火是必不可少的工序,通常在真空或惰性气体环境中,将工件加热至700-800摄氏度并保温一定时间,随后缓慢冷却。这一过程不仅释放了内应力,还细化了晶粒,提升了材料的整体韧性。对于结构复杂的工艺品,还需结合机械振动时效处理,进一步平衡微观应力分布,确保作品在长时间存放中保持形态稳定。
表面精修是提升钛金属工艺品视觉质感的核心环节。由于钛硬度较高,传统的抛光方式难以达到镜面效果,工匠常采用多级研磨结合化学抛光的工艺。从粗磨到细磨,逐步去除铸造缩孔和焊接痕迹,使用含有氟化物和硫酸的混合电解液进行电解抛光,使表面达到Ra0.1微米以下的超光滑标准。这种处理方式不仅增强了钛件的光泽度和耐腐蚀性,还保留了材料本身的冷峻质感,使工艺品在光影下呈现出独特的深邃感,完美呈现钛金属作为现代工艺材料的独特美学价值。