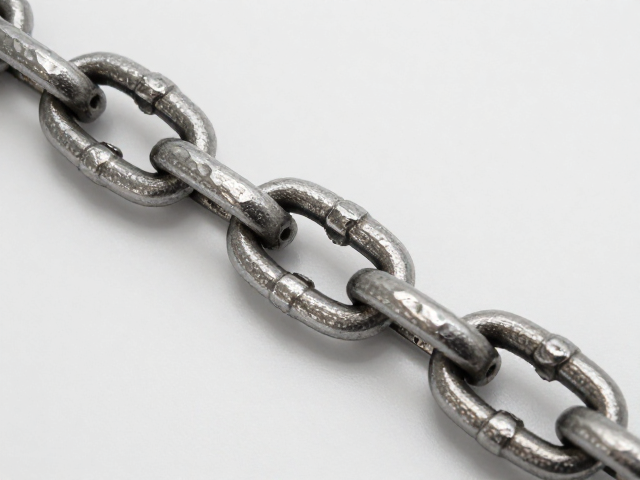
失蜡铸造法的核心流程与肌理形成机制
失蜡铸造,亦称熔模铸造,是一种利用易熔材料制作模型,再通过包裹耐火材料形成铸型,加热熔失模型进行金属液浇注的精密成形技术。该工艺的核心在于“型壳”的构建,通常从制作蜡模开始,经过沾浆、撒砂、硬化、脱蜡等工序,形成具有一定厚度和强度的陶瓷型壳。在这一过程中,蜡模表面的微细结构会被精确复制到型壳内壁,进而决定了最终金属铸件表面的宏观与微观特征。对于锤纹肌理的呈现,其基础并非后期打磨,而是直接源于铸造过程中金属液与型壳界面的物理与热力学反应。
锤纹肌理的形成往往依赖于型壳表面的特殊处理或蜡模预制纹理。工匠或技术人员会在蜡模表面通过手工錾刻、压制或使用具有粗糙纹理的材料进行贴合,使得型壳内壁带有预设的凹凸纹路。当高温金属液注入型壳后,金属表面的张力、冷却收缩以及与型壳材料的相互作用,会使得这些预设纹理以高保真度保留在金属表面。这种肌理具有深浅不一、边缘柔和过渡的特点,不同于机械加工的规整线条,它保留了材料流动与凝固的自然痕迹,呈现出一种类似手工锻打后留下的随机而富有韵律的视觉效果。
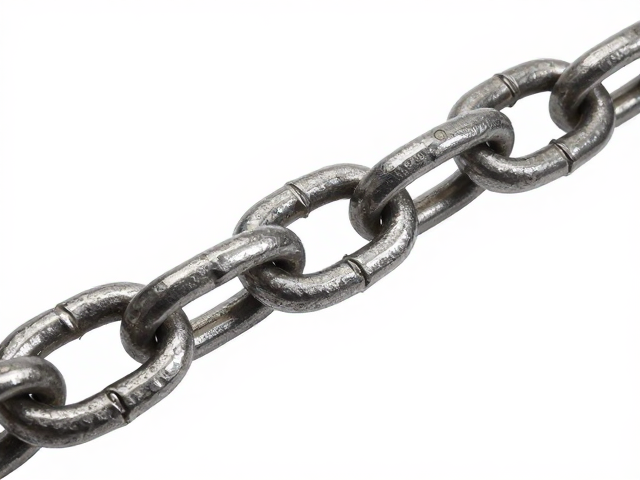
链节连接结构的设计与铸造整体性控制
链节连接工艺在失蜡铸造中面临着结构完整性与活动灵活性的双重挑战。传统的链节多采用分段制作后焊接或铆接的方式,但在失蜡铸造中,为了减少后期加工痕迹并保持肌理的连续性,常采用整体铸造或半整体铸造的设计思路。链节的扣头、环身与连接孔位需要在蜡模阶段进行严密的拓扑设计,确保金属液能顺利填充所有细小部位,避免冷隔或浇不足的缺陷。连接处的厚度变化需平缓过渡,以应对铸造应力,防止因局部壁厚不均导致的缩孔或裂纹,这是保证链节在后续使用中不轻易断裂的关键。
在实际操作中,链节之间的连接点往往经过精密计算,预留微小的收缩余量。由于金属在冷却过程中会发生体积收缩,若连接部位设计过于单薄或结构不合理,极易在脱壳后出现断裂或变形。因此,链节的连接榫头与榫槽的配合精度直接影响了成品的质量。工匠需通过调整蜡模的拔模斜度和连接部位的加强筋设计,确保铸件在经历高温焙烧和金属注入后,依然保持结构的稳定。这种设计逻辑要求对金属流动性和凝固特性有深刻的理解,从而在静态的铸件中隐含动态的连接智慧。
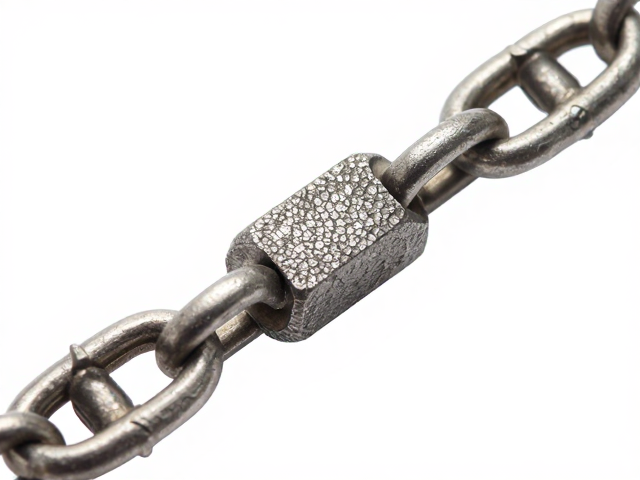
后处理工艺对肌理质感与连接强度的影响
铸造完成后的后处理阶段是赋予锤纹肌理最终视觉效果的关键环节。去除型壳后,铸件表面覆盖着一层氧化皮和残留的陶瓷颗粒,需要通过喷砂、酸洗或机械打磨进行清理。对于锤纹肌理,过度的打磨会抹平纹理特征,因此通常采用轻柔的喷砂或手工刷洗,以保留铸造形成的自然凹凸感。这一过程不仅是清洁,更是对肌理层次的梳理,通过去除锐利的毛刺和氧化层,使金属本色显现,同时让锤纹的立体感更加突出。处理时需严格控制力度,避免对链节连接处造成应力损伤。
链节连接处的后处理尤为精细,需确保活动部件能够灵活转动而不受阻碍。在清理铸件表面时,连接孔位内部的金属渣和型壳残留物必须彻底清除,否则会导致链节卡顿甚至无法闭合。此外,若采用整体铸造后需进行局部切割分离的工艺,切割面的修整需与周围肌理保持一致,通过同向打磨或局部錾刻,使切割痕迹融入整体锤纹之中,实现视觉上的无缝衔接。这种对细节的极致追求,使得成品不仅在结构上坚固耐用,在视觉上也呈现出浑然天成的艺术美感,体现了工艺与材料的完美融合。