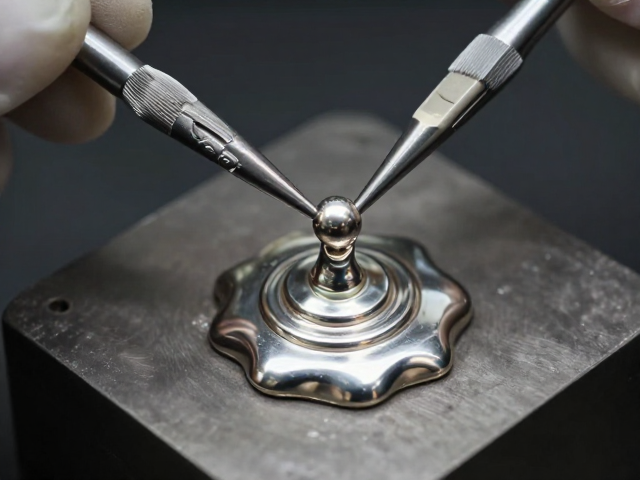
失蜡铸造的核心逻辑与金属液流特性
失蜡铸造并非简单的复制过程,而是利用材料在相变过程中的物理特性,将液态金属填充至固态蜡模留下的空腔。这一工艺的核心在于“蜡”与“金”的转换效率,蜡模的雕刻精度直接决定了首饰表面的微观纹理表现。在制作蜡模时,工匠需要预留微小的溢流槽和排气孔,这些细节在肉眼看似不起眼的结构中,实则是保证金属液能够完全填充复杂镂空部位的关键。若蜡模表面存在微小的气泡或瑕疵,高温焙烧后会转化为铸件表面的砂眼或凹坑,直接影响后续电镀层的附着力。
金属液的流动性、凝固收缩率以及浇注温度是决定成品密度的三大变量。不同种类的贵金属,如18K金、铂金或铜合金,其物理性质差异巨大。例如,铂金熔点高达1768摄氏度,对铸模材料的耐火度要求极高,而18K金熔点相对较低,流动性更佳,但也更容易因氧化产生杂质。在实际操作中,必须根据金属种类精确计算离心力或真空压力,确保金属液能克服表面张力,顺利进入蜡模的最深处。这一阶段的稳定性,直接奠定了首饰成型的物理基础,任何因浇注不均导致的缺肉或冷隔,都会成为后续打磨和电镀环节的致命缺陷。
前处理工艺对电镀附着力的决定性影响
铸造完成的金属首饰表面通常覆盖着一层氧化物和残留的铸模材料,这些杂质是电镀失败的主要诱因。传统的机械打磨虽然能去除大部分毛刺,但难以达到微观层面的绝对清洁。现代高级珠宝定制中,超声波清洗与酸洗钝化成为标准的前处理流程。通过高频振动剥离缝隙中的微小颗粒,再配合特定配比的酸液去除表面氧化层,使金属表面呈现出均匀的活性状态。这一过程必须严格控制酸液浓度与浸泡时间,过度酸洗会导致金属表面晶格结构受损,形成粗糙的“起皮”现象,使得镀层无法形成致密的分子键合。
喷砂与抛光的质量直接决定了电镀层的最终视觉效果。对于需要呈现哑光或拉丝效果的部位,喷砂的目数选择至关重要。过粗的喷砂颗粒会在镀层表面形成肉眼可见的颗粒感,破坏高级珠宝应有的细腻质感;而过细的喷砂则可能因表面过于光滑导致镀层附着力不足,出现剥落。此外,焊接点与拼接处的打磨必须平滑过渡,避免形成应力集中点。在电镀前,首饰必须经过严格的去油与活化处理,任何微小的油脂残留都会在镀液中形成针孔,导致镀层出现斑驳不均的瑕疵。
电镀液成分控制与电流密度管理
电镀并非简单的表面覆盖,而是一场精密的电化学反应。镀液的配方包含主盐、导电盐、络合剂及添加剂,各成分的比例需经过严密的化学分析确定。以常见的金色电镀为例,镍金合金或纯金电镀液的pH值、金属离子浓度及温度波动范围必须控制在极小的区间内。金属离子浓度过高可能导致镀层粗糙、发暗,而浓度过低则会显著降低沉积速率,延长生产周期。添加剂的作用在于调节结晶形态,使镀层更加细腻光亮,但其添加量需极为精准,过量会导致镀层脆性增加,出现裂纹或起泡。
电流密度的分布均匀性是避免电镀瑕疵的关键。首饰的不同部位,如棱角处、凹陷出或平面区域,电流分布存在显著差异,即“边缘效应”。在棱角处电流密度过大,容易形成“烧焦”或树枝状结晶;而在凹陷处电流密度不足,则会导致镀层过薄甚至露底。为了解决这一问题,常采用辅助阳极、屏蔽罩或周期性换向电流等技术手段进行调控。实际操作中,需根据首饰的几何形状调整电极位置,确保电流线均匀分布。此外,电镀时间的控制需结合电流密度与目标厚度进行计算,过长的电镀时间不仅增加成本,还可能因内应力积累导致镀层起泡脱落。
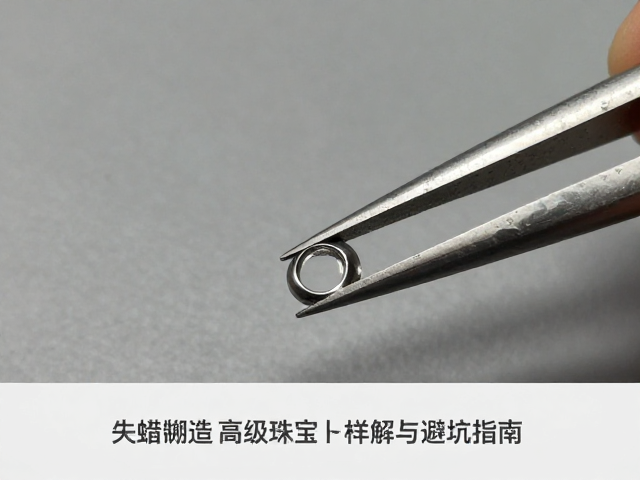
后处理质检与常见缺陷溯源
电镀完成后的首饰需经过严格的目视与仪器检测。肉眼观察主要检查色泽均匀度、有无起泡、剥落、斑点或流痕。对于高要求的高级珠宝,还需借助显微镜检查微观缺陷,如针孔、橘皮纹等。仪器检测则涉及膜厚测量,通常采用X射线荧光光谱仪(XRF)进行无损检测,确保镀层厚度符合设计标准,既满足耐磨性要求,又控制材料成本。色泽检测需在标准光源下比对色卡,确保不同批次间的一致性,避免因光线差异导致的色差争议。
常见缺陷的溯源分析是提升工艺稳定性的核心环节。若镀层出现起泡,需排查前处理去油是否彻底、镀液中有机杂质是否过多或电流密度是否过大导致氢气析出。若镀层发暗或发黄,需检查镀液温度是否过低、金属离子浓度是否不足或pH值是否偏离设定范围。若镀层结合力不良,需重新审视活化处理是否充分,或基材表面是否存在微观油污或氧化层残留。通过建立严密的缺陷数据库,将每一次失败案例与工艺参数关联,逐步优化流程,才能确保失蜡铸造与电镀工艺的完美结合,打造出真正符合高级珠宝标准的成品。