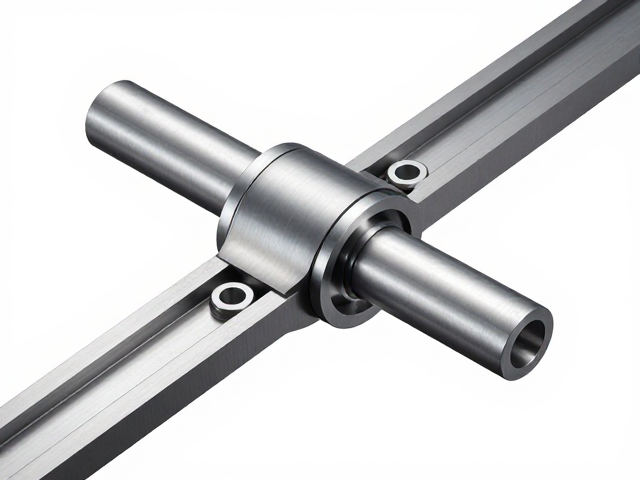
活动关节的核心力学机制与公差配合
机械设备的运动精度与寿命,很大程度上取决于活动关节处的微观结构设计。在传统的机械连接中,销轴与孔壁之间存在着微小的间隙,这种间隙在长期往复运动中会因磨损而扩大,导致定位误差累积。现代高精度机械通常采用过盈配合或过渡配合来锁定初始状态,通过材料表面的硬化处理增强抗疲劳能力。例如,在工业机器人关节中,谐波减速器的柔轮与刚轮之间的啮合,依赖于精密的齿形误差控制,其齿距误差通常被控制在微米级别,以确保动力传输的平滑性,减少反向间隙带来的冲击。
润滑系统的介入是维持关节稳定性的另一关键。全封闭式自润滑轴承或微量油雾润滑技术,能够在金属接触面形成稳定的油膜,降低摩擦系数。当负载发生变化时,良好的润滑能迅速分散接触应力,防止局部高温导致的材料退火或变形。这种动态平衡机制,使得机械关节在高频次启停和变载工况下,依然能保持较高的刚性和重复定位精度,避免了因松动引发的共振现象。
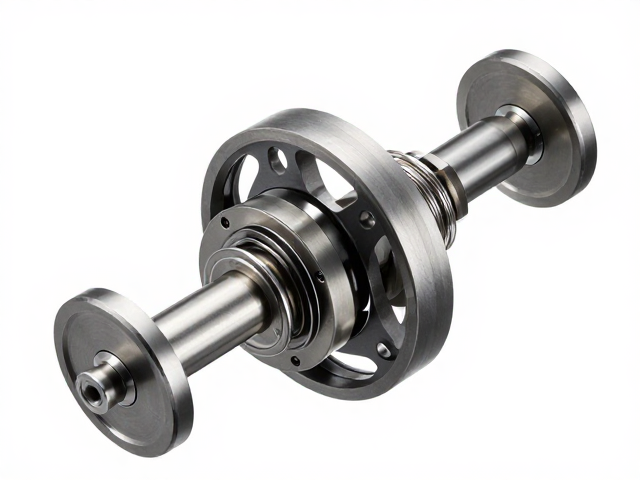
旋转结构的阻尼控制与惯性管理
旋转部件在加速和减速过程中会产生巨大的惯性力,若缺乏有效的阻尼控制,极易引发系统性震荡。高稳定性旋转结构通常采用多重密封与预紧力设计,通过调整轴承游隙来优化旋转阻力矩。在精密主轴系统中,角接触球轴承常成对使用,通过精确的预紧力计算,消除内部游隙,从而提高径向和轴向刚度。这种设计使得旋转体在高速运转时,能够抵抗外部干扰力矩,保持轨迹的线性与稳定。
为了进一步抑制振动,部分高端旋转结构引入了流体动压或静压润滑原理。静压轴承利用外部高压泵将润滑油强制注入轴承间隙,形成承载油膜,使轴颈完全悬浮。这种无接触式的支撑方式彻底消除了机械摩擦,消除了启动阶段的干摩擦磨损,同时提供了极高的阻尼特性,能有效吸收高频振动。在实际应用中,这种结构常见于高精度数控机床主轴或半导体制造设备中,确保了旋转过程的绝对平稳,为后续加工或检测提供了基准。
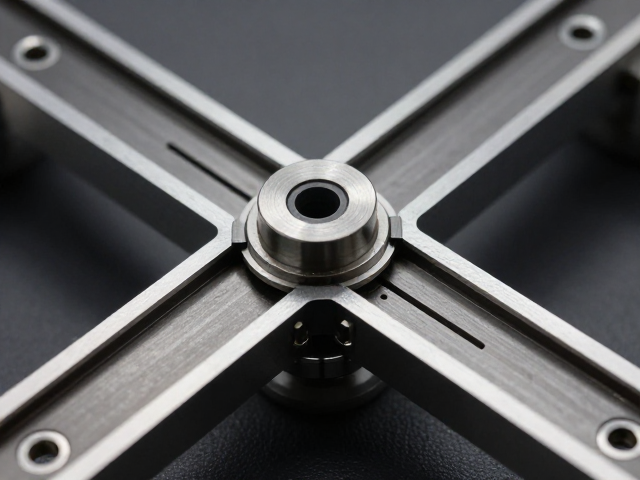
轨道镶工艺的材料选择与应力消除
轨道镶工艺的核心在于将高硬度、高耐磨性的材料精准嵌入基体结构中,以形成稳定的运动导向面。常用的镶嵌材料包括硬质合金、陶瓷复合材料或经过特殊热处理的高碳铬钢。这些材料具有极高的维氏硬度,能显著抵抗对偶件的刮擦与磨损。在镶嵌过程中,基体材料与镶嵌件之间通常采用热膨胀系数相近的材料进行过渡,或者通过化学键合技术实现分子级别的结合,以避免因温度变化引起的界面剥离。
应力消除是轨道镶工艺中不可忽视的步骤。由于镶嵌过程涉及高温加热或机械压入,材料内部会产生残余应力,导致轨道在长期使用中出现微裂纹或变形。因此,精密的时效处理或低温回火工艺被广泛应用于此环节。通过控制升温速率和保温时间,释放内部积聚的能量,使轨道结构达到微观层面的稳定状态。经过处理的轨道表面,其尺寸稳定性显著提升,即使在长时间负载下,也能保持初始的几何精度,为机械系统的长期稳定运行奠定基础。
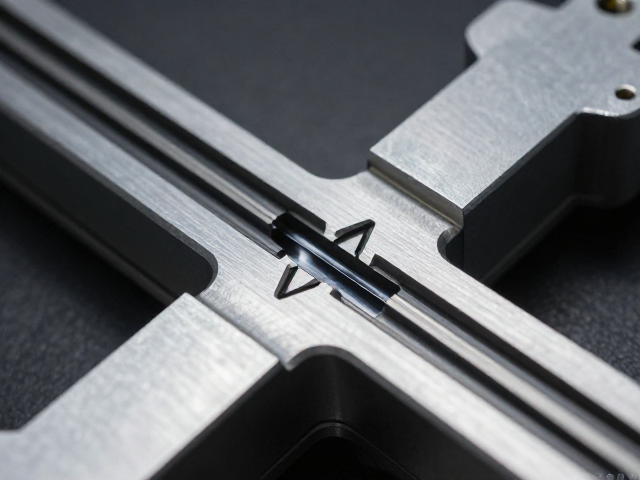
镶接界面的微观结合机制与抗剥离设计
轨道镶工艺的成功与否,很大程度上取决于镶件与基体界面的结合质量。现代工艺倾向于采用机械锁紧与化学粘结相结合的复合连接方式。机械锁紧通过在基体表面加工特定的微槽或倒角,增加接触面积和咬合力;化学粘结则使用高性能环氧树脂或金属基复合材料,填充微观空隙,形成连续的应力传递路径。这种双重保障机制,使得轨道在承受剪切力和剥离力时,能够有效分散应力集中,防止界面失效。
微观层面的粗糙度控制对结合强度有着决定性影响。通过喷砂、激光纹理化等表面处理技术,增加基体表面的微观凹凸结构,能够显著提高粘结剂的锚固效果。研究表明,表面粗糙度Ra值在指定范围内时,界面剪切强度可提升30%以上。此外,界面处的微观清洁度也至关重要,任何油污或氧化层都会削弱结合力。因此,严格的清洗与活化程序是确保轨道镶工艺质量的必要环节,这直接决定了机械结构在动态负载下的抗剥离能力和长期稳定性。
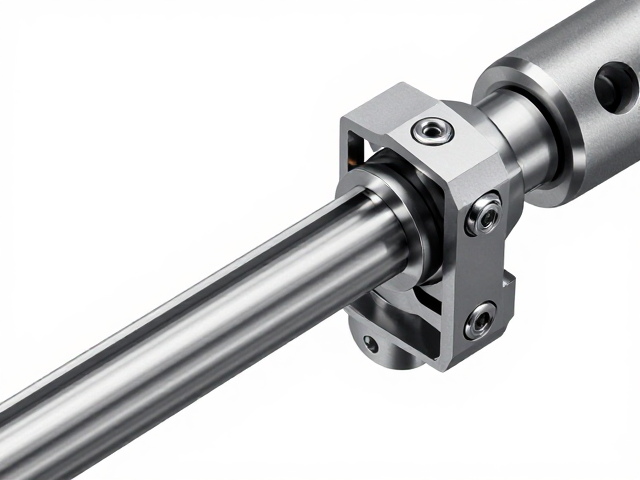
轨道镶工艺对机械整体刚性的提升作用
将高刚性材料通过镶工艺嵌入轨道,能够显著提升机械结构的整体抗弯扭刚度。相比于整体铸造或焊接结构,镶件部分提供了局部的强化区,使得设备在承受非对称负载或侧向力时,变形量大幅降低。这种局部强化策略,使得设计师可以在保证关键导向部位精度的同时,优化非关键部位的材料分布,实现轻量化与高强度的平衡。在大型龙门机械中,导轨镶钢工艺的应用,有效抑制了横梁在升降过程中的微幅摆动,提高了加工面的平整度。
此外,轨道镶工艺还改善了机械系统的热稳定性。不同材料的热膨胀系数差异可能导致结构变形,但通过合理的镶件布局和材料匹配,可以抵消或减弱这种热效应。例如,在基体中使用低膨胀合金作为过渡层,能够减小温度梯度引起的应力集中。这种热结构设计,使得机械设备在环境温度变化或自身发热情况下,仍能保持较高的几何稳定性,减少了因热变形导致的精度损失,确保了长期运行的可靠性。