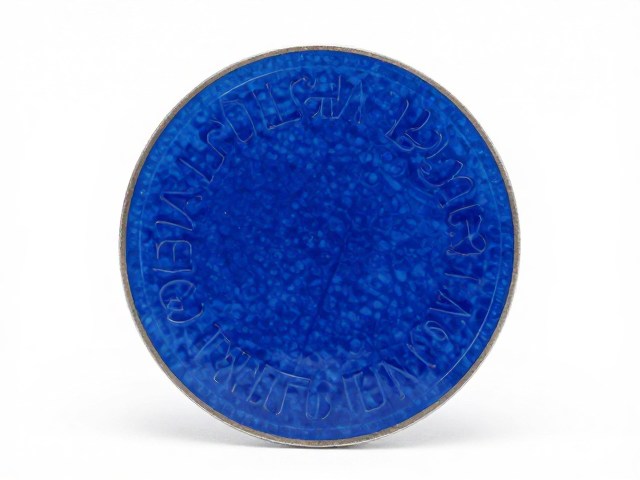
烧蓝透明珐琅的核心工艺机制
烧蓝透明珐琅,常被称为透明�琅或玻璃质�琅,其物质基础主要由石英、长石、硼砂等矿物原料混合碱金属碳酸盐制成,这种配方在高温熔融后能形成类似玻璃的致密晶体结构。与传统不透明珐琅相比,透明珐琅对胎体的表面处理要求极为苛刻,通常需要在金属胎体表面施以极薄的白釉或经过精细打磨的抛光层,以确保光线能穿透�琅层并在底部反射,从而产生深邃通透的视觉效果。这一工艺难点在于控制釉料中的气泡与杂质,任何微小的瑕疵都会在透明质感下被无限放大,因此原料的提纯与釉浆的过滤精度直接决定了成品的光学性能。
在制作流程中,分次施釉与多次焙烧是构建色彩层次的关键步骤。工匠需将研磨成极细粉末的透明�琅料均匀撒布于金属表面,随后送入窑炉进行高温烧结,温度通常控制在800至900摄氏度之间。每一次烧制后,釉层会略微下沉并变得更加平整,为了获得足够的色彩饱和度与厚度,往往需要重复此过程数次。这种层层叠加的物理堆叠方式,使得光线在穿过不同厚度的透明介质时发生折射与散射,最终在视觉上呈现出类似宝石般的通透感与丰富的色彩渐变,这是单次烧制无法达到的艺术效果。
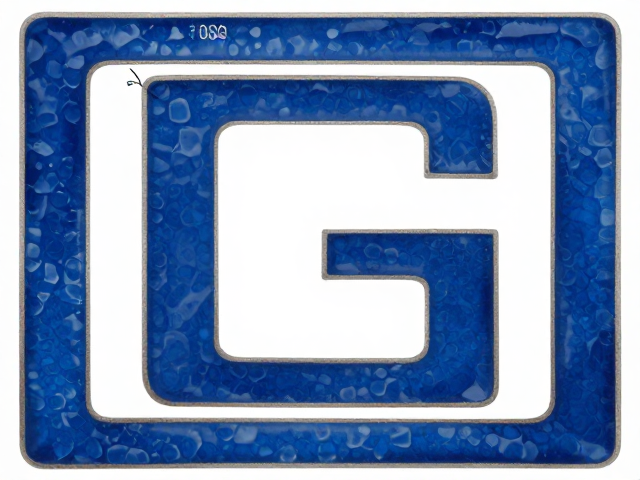
品牌标识纹样的几何重构与视觉传达
品牌标识纹样在烧蓝工艺中的应用,并非简单的图案复刻,而是基于金属胎体特性的几何重构。由于透明�琅具有流动性,传统的线条纹样在高温下容易发生晕染或断裂,因此设计时需对原始Logo进行简化处理,提取核心骨架,并预留出足够的金属间隔区以固定釉料位置。这种设计逻辑要求纹样具备严密的闭合性或严密的线性支撑,避免在烧制过程中因釉料流淌导致图案变形。通过高精度的镂空或錾刻技术在胎体上预先形成纹路槽,再填入透明�琅料,能够确保品牌符号在历经高温洗礼后依然保持锐利的边缘与清晰的轮廓。
视觉传达的效果还取决于纹样与透明底色的对比关系。在透明�琅中,品牌标识通常采用深色或高饱和度的釉料,与周围浅色或无色的透明区域形成强烈的明暗对比。这种对比不仅强化了标识的识别度,还利用了透明�琅的光学特性,使纹样仿佛悬浮于金属表面之上。工匠在填釉时需严格控制釉料的厚度,较厚的釉层会增加色彩的深邃感,而较薄的釉层则更显轻盈通透。通过精确计算釉层厚度与烧制温度,品牌方能够在保持标识规范性的同时,借由�琅材质的物理特性,赋予品牌符号独特的质感与高级感,实现从平面图形到立体器物表面的视觉升华。
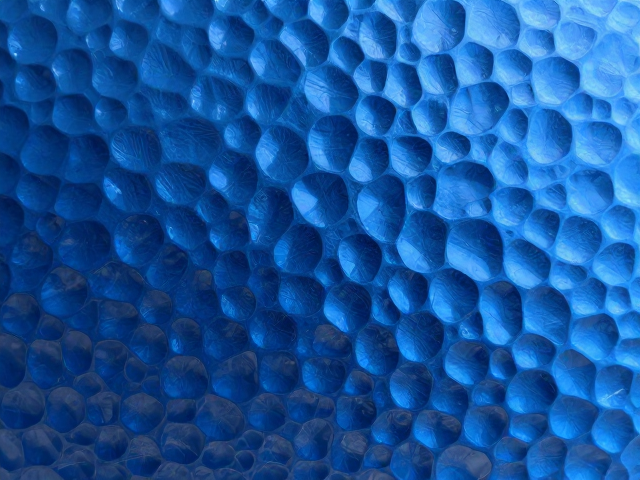
锤纹肌理的光影互动与表面张力
锤纹肌理是金属表面处理中极具表现力的手法,其本质是通过物理敲击改变金属表面的微观结构,形成无数微小的凹凸面。在透明珐琅工艺中,锤纹的作用远不止于装饰,它深刻影响着光线在器物表面的反射路径。当光线照射到经过锤打的金属胎体时,每一处微小凹坑都会产生独立的镜面反射,形成斑驳陆离的光影效果。这种无序却自然的纹理变化,打破了光滑表面的单调,为后续覆盖的透明�琅层提供了丰富的底层光影支撑,使得最终成品在不同角度下呈现出动态的光感变化。
透明�琅层在覆盖锤纹表面时,会像一层透明的薄膜般贴合在凹凸不平的金属基底上。由于�琅料在熔融状态下具有流动性,它会自然填充锤纹的凹陷处,但在凸起处则保持较薄的覆盖层。这种厚度差异导致了光线在穿过�琅层时产生不同的折射率,使得锤纹的立体感在透明介质中得到强化。工匠需精确控制锤打的力度与密度,过深的锤纹可能导致�琅料堆积不均,产生气泡或裂纹;过浅则无法形成足够的光影层次。通过调节锤纹的疏密与深浅,可以模拟出水波、云纹或星光等多种自然意象,使金属的冷硬质感与�琅的温润通透形成完美的视觉对话。
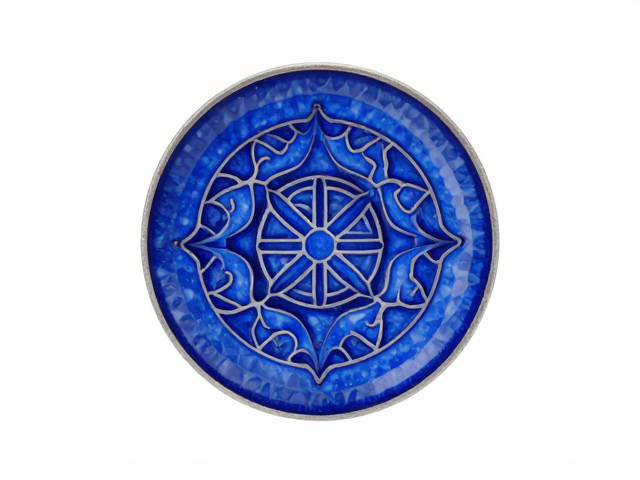
纹样与肌理的视觉融合逻辑
品牌标识纹样与锤纹肌理的融合,本质上是对视觉焦点与背景氛围的统筹规划。标识纹样作为视觉中心,需要保持相对的平滑与清晰,以确立信息的传达;而锤纹作为背景肌理,则承担着营造氛围与丰富层次的任务。在实际制作中,工匠通常先对胎体进行整体锤纹处理,确立整体的光影基调,随后在标识区域进行局部精细打磨或保留原始金属光泽,形成“粗”与“细”、“动”与“静”的对比。这种对比不仅突出了品牌标识,还避免了整体视觉的杂乱,使器物在保持艺术性的同时不失商业识别的清晰度。
融合的效果还体现在色彩与光影的交织上。透明�琅的流动性使得不同颜色的釉料在锤纹的引导下产生微妙的渗透与过渡,尤其是在标识边缘与锤纹交界处,色彩可能会因釉料的流动而产生自然的晕染效果。这种不可预知的自然美感,恰恰是手工珐琅工艺的魅力所在。设计师需预判釉料在高温下的行为,合理布局色彩分布,使得标识纹样在锤纹背景的衬托下更加突出,同时背景的光影变化不会干扰标识的识别。通过精妙的构图与严密的工艺控制,品牌标识不再孤立存在,而是与器物的整体质感融为一体,形成具有独特品牌识别度的视觉语言。