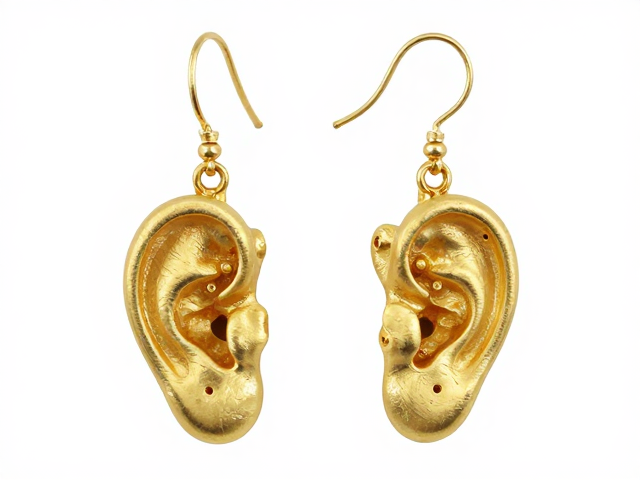
失蜡铸造耳饰的精密结构解析
失蜡铸造工艺在耳饰制作中,核心在于应对金属液在凝固过程中的体积收缩与流动性特征。耳饰结构通常由耳钩、连接环、主体造型件以及固定扣组成,这些部件在三维空间中通过极小的接触面或焊接点结合。由于失蜡法允许制作极其复杂的镂空与曲面形态,结构内部的壁厚均匀性直接决定了成品率。过薄的部位容易因金属液填充不足形成冷隔,而过厚的部位则极易产生缩孔或气孔缺陷。因此,在蜡模阶段,工程师需精确计算不同结构部位的金属收缩率,通常黄金类贵金属的线性收缩率约为1.2%至1.4%,这一物理特性必须在结构设计初期通过放大蜡模尺寸进行补偿,以确保最终金饰尺寸符合公差要求。
结构设计的合理性还体现在分模线与拔模斜度的处理上。耳饰多为不规则曲面,蜡模在制成模具时需设置严密的分模线,以避免脱模时破坏精细纹理。若分模线设计不当,会在耳饰表面留下明显的合模线,影响美观且可能成为应力集中点。此外,耳饰的受力结构需考虑日常佩戴的动态负荷,耳钩与耳针的连接处需保证足够的金属厚度以承受拉扯,而装饰性薄片则需兼顾轻盈感与强度。这种结构上的细微差别,直接影响了后续浇口位置的选择以及金属液的流动路径,是决定耳饰能否一次成型的关键因素。
金耗的精准计算逻辑
计算失蜡铸造的金耗,基础公式为:理论金耗 = 耳饰净重 + 浇口系统重量 + 铸造损耗 + 焊料重量。其中,浇口系统是指连接蜡模与注金通道的部分,其重量通常占耳饰净重的15%至25%,具体比例取决于耳饰的复杂程度和壁厚。对于结构繁复的镂空耳饰,浇口需设计为多个小浇口以平衡金属液流速,这会增加浇口总重量。铸造损耗则包括金属液在高温下与坩埚、铸圈的氧化反应以及飞溅损失,业内通常按理论熔炼量的1.5%至3%进行预估,这一数据会因熔炼设备的气密性和操作手法略有波动。
焊料重量在耳饰组装阶段占据重要比例。若耳饰由多个独立部件焊接而成,焊料的添加量需根据接缝面积精确估算。传统经验中,焊料重量约为焊接部位金属重量的30%至50%,具体取决于焊料的熔点和流动性。现代高精度计算中,还会引入三维扫描数据对蜡模体积进行毫米级测量,结合黄金密度(19.32 g/cm³)得出精确的理论用量。通过对比历史生产数据,工匠可进一步细化损耗系数,例如在批量生产同一款耳饰时,可根据前100件的平均损耗率调整下一批次的投料量,从而将金耗误差控制在0.1克以内,显著降低原料浪费。
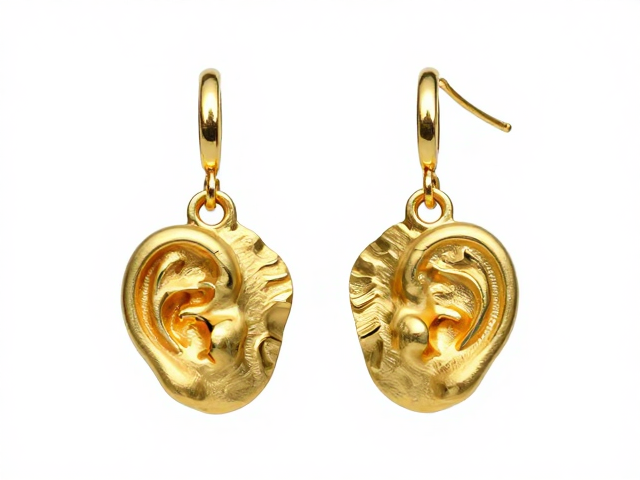
工艺成本与损耗细节揭秘
工艺成本中,人工工时与材料损耗是两大核心变量。失蜡铸造需经历设计、制蜡、修蜡、组树、包蜡、焙烧、熔金、冷却、去壳、打磨、抛光等多道工序。对于高难度耳饰,修蜡和组树环节可能耗时数小时,直接推高人工成本。材料损耗方面,除铸造过程中的氧化损耗,后续打磨和抛光环节会去除约2%至5%的金属表面层,以消除铸疤和氧化皮。这部分损耗虽不可逆,却是保证耳饰表面光洁度和精度的必要过程。通过优化打磨工艺,如采用超声波清洗替代部分手工打磨,可在保证质量的同时减少金属去除量。
隐性成本体现在良品率控制上。失蜡铸造对环境温度、湿度及焙烧曲线极为敏感。若焙烧温度曲线设置不当,蜡模残留碳迹或铸圈开裂,会导致整树耳饰报废,造成巨额材料损失。因此,建立标准化的焙烧数据库至关重要。通过记录不同季节、不同批次铸圈的焙烧效果,可动态调整升温速率和保温时间。此外,回收料的使用比例也是成本控制的关键。合理搭配新料与回收金,既能保持金属性能稳定,又能降低整体原料成本。通过对每一道工序的损耗数据进行实时追踪与分析,生产者可精准识别高损耗环节,针对性地进行技术改良,从而实现成本结构的持续优化。