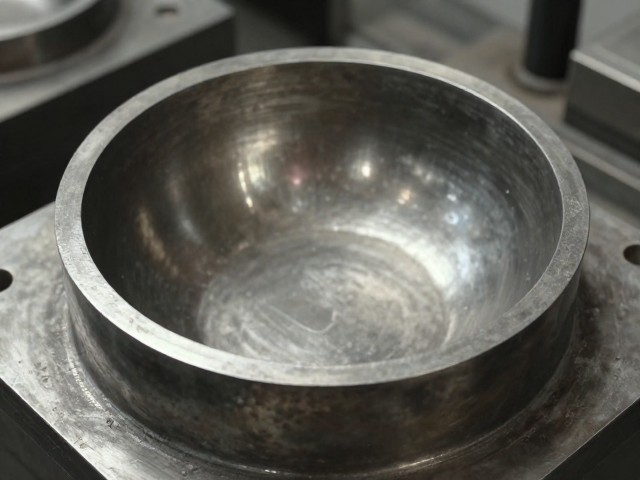
失蜡铸造工艺的核心逻辑与流程解析
失蜡铸造,又称熔模铸造,是一种利用易熔材料制作模型,再通过包裹耐火材料形成型壳,加热熔化并排出模型以形成空腔,再注入金属液进行成型的精密铸造技术。这一工艺的核心在于“失蜡”二字,即蜡模在焙烧过程中被完全熔化流失,从而在耐火型壳中留下与蜡模形状完全一致的阴模空间。由于其能够精确复制复杂几何形状,该技术在珠宝制作、精密机械零件以及现代艺术创作中有着不可替代的地位。相较于传统砂型铸造,失蜡铸造表面光洁度极高,细节表现力极强,能够完美呈现艺术家构思中的微细纹理与复杂结构。
工艺流程通常始于蜡模的制作,艺术家使用专用铸造蜡或雕刻蜡,通过手工雕刻或注塑成型的方式制作出行将成为最终成品的蜡质原型。随后,将蜡模固定在蜡树上,反复浸入含有二氧化硅或氧化铝的耐火浆料中,并定期撒入细砂,层层叠加形成具有一定厚度和强度的型壳。这一阶段对浆料的粘度、干燥环境以及涂层次数有着严格的要求,以确保型壳在高温下不发生破裂或变形。当型壳达到预定厚度后,即可进行脱蜡处理,通常通过高温烘烤或蒸汽脱蜡炉,使内部蜡料完全排出,形成真正的“空腔”,为金属注入做好准备。
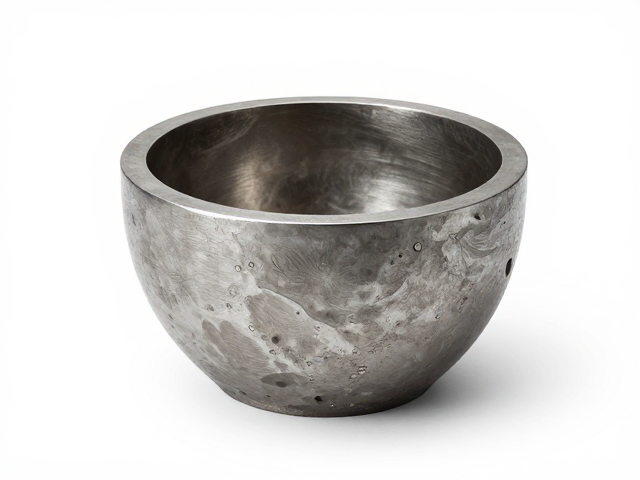
空心结构设计的力学考量与制作技巧
在金属艺术创作中,空心结构不仅是为了减轻重量,更是为了控制金属在冷却过程中的收缩应力,防止因壁厚不均导致的变形或开裂。制作空心结构通常采用“芯撑”技术,即在型壳内部放置由耐火材料制成的芯子,芯子的形状决定了最终成品的内部空腔形态。对于大型或造型复杂的金属艺术品,设计师需要精确计算金属液的流动路径和凝固顺序,确保金属能够均匀填充型壳与芯子之间的空隙,避免出现浇不足、冷隔或气孔等缺陷。
空心结构的壁厚控制是决定成品质感与结构强度的关键因素。过薄的壁厚虽然能提升轻盈感,但极易在脱壳或后续打磨过程中受损;过厚的壁厚则会增加金属用量,并可能导致冷却速度不均,引发内部应力集中。在实际操作中,艺术家常使用蜡块、泡沫或其他可熔或可烧失材料作为内芯材料,这些材料在焙烧阶段会完全消失,不会残留于金属内部。通过调整内芯与外壳之间的间隙,可以精确控制金属壁的厚度,从而在视觉和触觉上呈现出设计师预期的金属肌理与空间感。
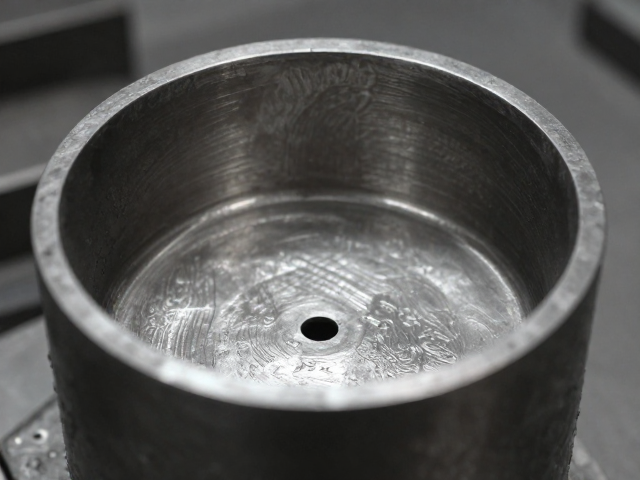
金属肌理的表面处理后处理与艺术表达
金属在铸造成型后,其表面通常覆盖着一层氧化皮和残留的耐火材料,且铸态表面的光泽度与细腻度难以直接满足艺术展示的要求,因此需要进行严密的表面后处理。这一阶段包括喷砂、打磨、抛光、蚀刻以及做旧等多种手段,旨在激发金属本身的物理特性,如铜的温润、银的冷冽或青铜的古朴。不同的处理方式会显著改变金属的光线反射率与触感,从而强化作品的艺术感染力。例如,喷砂可以消除铸造痕迹,获得哑光质感;而机械抛光则能赋予金属镜面效果,突出其纯净与精致。
艺术实验的核心在于探索肌理与情感的关联,通过控制打磨的力度、方向以及使用不同的工具(如钢丝刷、锉刀、化学试剂),在金属表面创造出随机或可控的纹理。这些纹理可以是模仿自然界的风化痕迹,也可以是抽象的几何线条,甚至是完全无序的粗糙表面。在处理空心结构时,还需特别注意内部空间的可达性,对于难以触及的内壁,可能需要使用柔性抛光工具或化学抛光液进行辅助处理,以确保整体质感的一致性。这种对表面细节的极致追求,使得金属不再是冰冷的工业材料,而是承载着时间、温度与创作者意志的艺术媒介。