四爪卡盘爪位校正的核心原理与操作准备
四爪独立卡盘通过四个可独立移动的卡爪实现对不规则工件或偏心工件的夹持,其核心优势在于极高的自由度,但这也意味着每一个卡爪的运动都受各自丝杆控制,爪位的不同步会直接导致工件旋转时的径向跳动,进而引发加工误差甚至安全事故。在进行校正前,必须确保卡盘底座与机床主轴连接面的清洁,无切屑、油污或锈蚀,因为微小的异物会导致卡盘整体安装倾斜,这种系统性误差无法通过后续爪位调整完全消除。同时,需检查卡盘丝杆及齿轮机构的润滑状况,确保转动灵活无卡滞,若发现齿轮磨损严重或丝杆变形,需先行维护,因为机械结构的精度是校正的基础。
校正过程中使用的工具需具备相应的精度等级,通常推荐使用千分表配合磁性表座,表头分辨率至少达到0.01mm,以确保读数的可信度。在正式测量前,应手动旋转卡盘丝杆,观察各卡爪移动是否平稳,确认无因异物嵌入导致的卡顿现象。对于新安装或经过大修的四爪卡盘,建议先进行空载运行测试,确认无异常声响或阻力,这是保障后续操作安全性的必要前置步骤。此外,操作人员需熟悉卡盘结构,明确正爪与反爪的安装逻辑,避免因安装错误导致夹持力不足或工件飞出。
标准化校正流程与径向跳动控制
校正的首要步骤是将工件或校正用试棒装入卡盘,此时夹持力应适中,仅起到定位作用,过大的预紧力可能导致工件变形或卡盘内部齿轮受力不均,影响测量结果的真实性。将千分表表头顶在工件外圆或试棒表面,确保表杆垂直于测量面,然后缓慢旋转主轴,观察千分表指针的摆动范围。记录最大读数与最小读数的差值,即为当前状态的径向跳动量。若跳动超标,需根据偏差方向调整对应卡爪的位置:若工件偏向卡盘中心外侧,需向内移动卡爪;若偏向内侧,则向外移动。调整时需遵循“微量多次”的原则,每次调整幅度控制在0.05mm以内,避免因调整过量导致反复修正,降低效率。
在调整过程中,需特别注意卡爪与工件接触面的贴合情况。对于圆柱形工件,应确保四个卡爪大致均匀分布,以平衡夹持力,防止工件因受力不均产生倾斜。对于偏心工件,需根据图纸要求的偏心距,计算各爪的理论位移值,并通过千分表实时反馈进行微调。校正过程中,每调整一个卡爪后,需重新旋转主轴检查整体跳动,因为卡盘内部齿轮存在联动效应,单一爪位的移动可能影响其他爪位的相对位置。当径向跳动控制在0.02mm以内(具体数值依据工件精度要求设定)时,可视为初步校正完成。此阶段的核心在于通过反复测量与微调,消除因工件安装误差和卡盘自身结构误差带来的同心度偏差。
牢固度检测与夹持力验证
校正完成后,牢固度检测是确保加工安全的关键环节。夹持力的大小需根据工件材质、重量及加工切削力进行匹配,过大的夹持力可能导致薄壁工件变形或表面压伤,过小的夹持力则在高速旋转或强力切削时引发工件松动甚至飞出。对于刚性较好的钢制工件,可通过手动施加切向力测试工件稳定性,观察是否有微小位移。更精确的检测方法是在加工过程中监测主轴负载,若负载波动剧烈,可能暗示夹持不稳。此外,需检查卡盘丝杆的锁紧状态,确保在振动环境下无松动感,部分高精度四爪卡盘配备有锁紧装置,需定期确认其有效性。
针对高精度加工场景,牢固度检测还需结合加工后的首件检验数据进行反向验证。在完成初步加工后,测量关键尺寸的一致性,若同一特征在不同旋转角度下的尺寸偏差较大,可能暗示夹持过程中存在微动或弹性变形。对于长轴类工件,还需考虑悬伸变形对夹持效果的影响,必要时增加尾座支撑,以分担夹持力并提高系统刚性。检测过程中,若发现卡盘底座与主轴连接面有松动迹象,需立即停机检查定位销或螺栓紧固情况,严禁在存在松动隐患的情况下继续运行。牢固度检测不仅是静态的力值评估,更是动态加工过程中的稳定性确认,需结合实际工况综合判断。
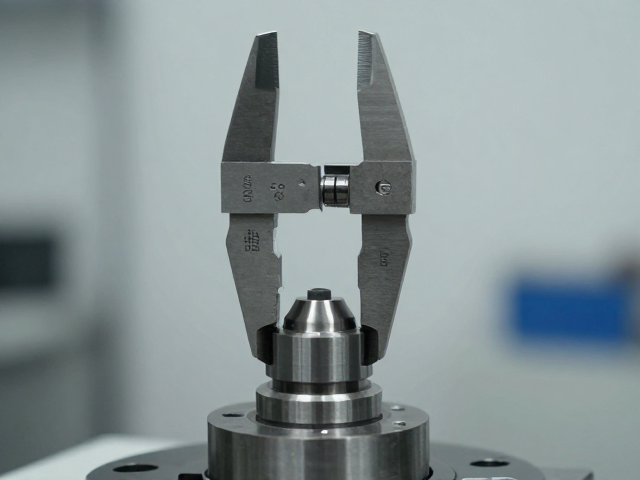
日常维护与精度保持策略
四爪卡盘的精度保持依赖于严密的日常维护体系。每次使用后,需清理卡爪及丝杆上的切屑和冷却液残留,防止异物腐蚀金属表面或影响丝杆传动精度。对于长期使用的卡盘,应定期检查齿轮啮合间隙,若发现间隙过大导致卡爪松动,需及时更换磨损件。卡盘内部应定期注入专用润滑脂,确保齿轮运转顺滑,同时检查油路是否畅通,避免因润滑不良导致卡盘过热或卡死。在存放时,应将卡盘置于干燥处,并涂抹防锈油,防止潮气侵蚀导致精度下降。
精度校准周期应根据使用频率和加工精度要求设定,通常高精度车间建议每半年进行一次全面精度复检。复检内容包括卡盘回转精度、各卡爪同步性以及底座安装面的平面度。若发现精度衰减,需分析原因,可能是机械磨损、热变形或安装误差所致,并针对性地进行修复或调整。操作人员需建立详细的维护记录,记录每次校正数据、维护内容及发现的问题,以便追踪卡盘状态变化趋势。通过规范化的维护流程,可有效延长四爪卡盘的使用寿命,确保持续提供高精度的夹持解决方案,为机械加工的稳定运行提供坚实基础。