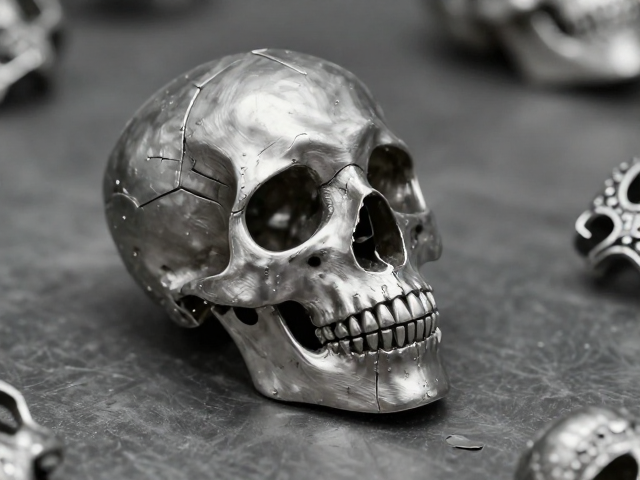
失蜡铸造:从液态金属到精密骨相的形态重构
失蜡铸造(Lost Wax Casting)是金属工艺中实现复杂曲面与精密细节的核心技术,其核心逻辑在于利用蜡材的可塑性构建原始模型,再通过包埋与熔失形成空腔,最终由液态金属填充成型。这一工艺并非简单的复制,而是对材料流动性与凝固收缩率的精准计算。在制作哑光拉丝金属饰品时,铸造件的表面状态直接决定了后续拉丝工艺的成败,因此蜡模的打磨精度与包埋料的透气性成为关键控制点。
工艺起始于利用高粘度铸造蜡或3D打印树脂蜡制作原始模型,模型表面需经过精细修整以消除接缝痕迹。随后,将蜡模固定在铸蜡座上,反复涂刷耐火石膏或二氧化硅基包埋料,这一过程需严格控制浆料的水粉比例与搅拌时间,以排除气泡并确保外壳强度。经过高温焙烧,蜡料完全熔出,留下的空洞即为金属液的通道,此时的铸型需保持恒温预热,以避免液态金属因接触冷壁而产生冷隔或裂纹,为后续获得致密的金属胎体奠定基础。
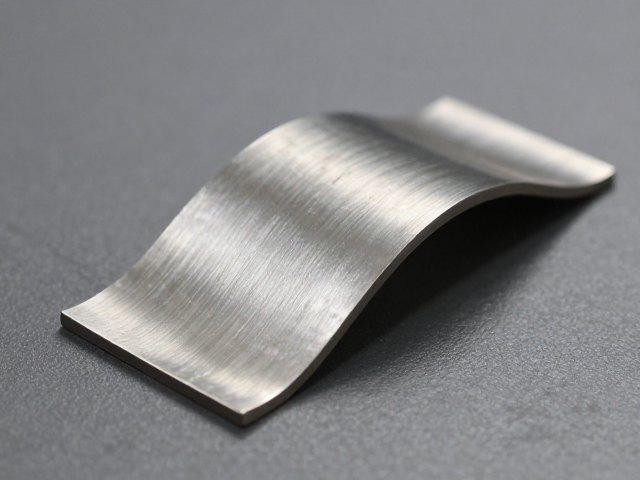
金属片弯折:力学变形下的结构稳固与形态修正
当铸造或直接使用金属板材时,弯折工艺赋予了饰品立体结构所需的刚性与动态美感。不同于失蜡铸造的整体成型,金属片弯折更多依赖于金属材料的延展性与回弹特性。制作哑光拉丝饰品的金属片通常选用黄铜、银或不锈钢,这些材料在经过退火处理后,内部晶粒结构重组,硬度降低,塑性提高,从而能够承受较大的形变而不发生断裂。
弯折过程中,工匠需使用专用钳具或模具,依据设计图纸对金属片进行多角度折叠。这一过程需要极高的手感控制,因为金属在弯折时会产生“回弹”,即外力去除后材料试图恢复原状的趋势。为了抵消回弹,弯折角度通常需略大于设计角度。此外,弯折处的连接往往需要焊接或机械固定,这些连接点在后续处理中会成为重点打磨对象,以确保整体线条的流畅与结构的稳固,避免在佩戴过程中因应力集中导致变形或脱落。
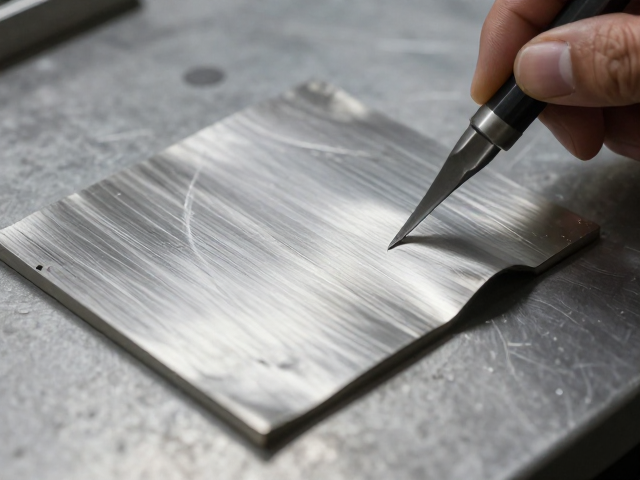
表面预处理:去除氧化层与建立拉丝基底
铸造与成型后的金属表面通常覆盖着实蜡残留、氧化皮或焊接飞溅物,这些杂质会阻碍后续拉丝纹理的均匀形成。因此,彻底的表面预处理是打造高品质哑光拉丝效果的前提。这一阶段主要使用砂纸、百洁布或喷砂设备,对饰品表面进行多梯度的打磨。从粗砂纸逐步过渡到细砂纸,旨在消除铸造气孔、划痕及焊接点的不平整,使金属表面达到均匀的微粗糙状态。
对于哑光拉丝工艺而言,预处理的核心在于建立一个无油污、无氧化且平整度一致的基底。任何微小的油污或深浅不一的划痕都会在后续拉丝过程中被放大,导致纹理断续或光泽不均。工匠需使用超声波清洗机去除打磨产生的金属粉尘,再用无水酒精擦拭表面。此时,金属表面应呈现均匀的灰白色或金属原色,触感细腻但无明显反光,这种状态为后续定向摩擦形成均匀的微观划痕提供了最佳物理条件。
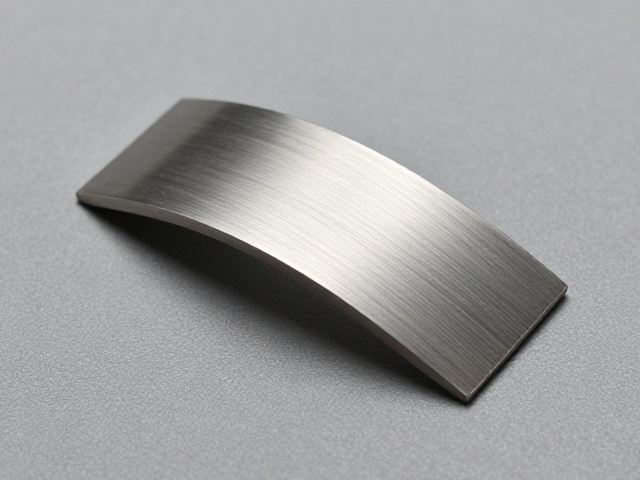
拉丝纹理构建:定向摩擦下的微观形貌塑造
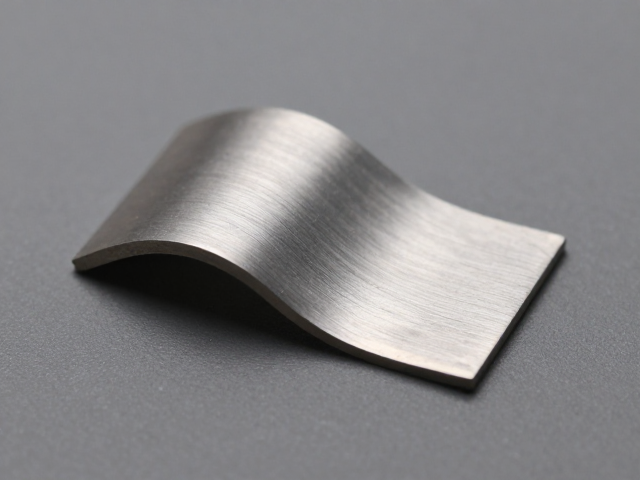
拉丝工艺的本质是通过硬质磨料在金属表面进行单向或定向摩擦,形成密集且均匀的微观划痕,从而改变光线在金属表面的反射方式,由镜面反射转变为漫反射,进而呈现哑光质感。工具的选择直接影响纹理的特征,常用的拉丝工具包括拉丝板、拉丝布、百洁布以及不同目数的砂纸。工匠需手持饰品,以恒定且均匀的压力,严格遵循单一方向进行往复摩擦。
在操作过程中,压力的稳定性与方向的纯粹性至关重要。若压力不均,会导致局部划痕过深,形成“亮斑”;若方向不纯,划痕交叉杂乱,则会破坏哑光的均匀性,产生刺眼的杂乱光泽。对于复杂曲面或边角部位,需使用柔性拉丝垫或小块砂纸贴合表面操作,确保纹理连续。随着摩擦的深入,金属表面逐渐失去高光,呈现出柔和、细腻的雾面效果。这一过程没有捷径,完全依赖工匠对力度与节奏的精准控制,是哑光拉丝饰品灵魂所在。
去高光与最终定型:哑光质感的固化与保护
拉丝完成后,饰品表面虽已呈现哑光效果,但可能残留细微的金属屑或因摩擦产生的局部高温导致的轻微变色。为了提升质感的纯净度,需进行去高光处理。这一步骤通常使用极细的研磨膏或软布,轻轻擦拭表面,去除拉丝过程中产生的金属碎屑,并进一步柔化尖锐的微观棱角,使光线漫反射更加柔和自然。
,为了固定哑光效果并防止日常佩戴中因摩擦导致纹理磨损或氧化变色,通常需要进行封层或钝化处理。对于银饰,可能会进行硫化处理以加深哑光色调;对于铜或不锈钢,则可能使用专用的金属保护剂进行喷涂或浸泡,形成一层透明的保护膜。经过彻底的清洗与干燥,饰品表面的拉丝纹理清晰、均匀,哑光质感沉稳内敛,完成了从原始金属到精致饰品的完整蜕变。