材料特性与预处理:自然纹理与工业标准的契合
天然木材作为有机材料,其内部含水率、密度分布以及天然节疤会直接影响CNC雕刻的稳定性与最终成品的寿命。不同树种如橡木、胡桃木或枫木,因纤维结构差异,在高速铣削时产生的阻力与排屑效果截然不同。木材在进入加工环节前,必须经过严格的烘干与平衡处理,通常要求含水率控制在8%至12之间,以消除内应力,防止后续因环境湿度变化导致的变形或开裂。这种对材料本体的尊重与预处理,是确保工业精度能够完美呈现自然美感的前提条件。
树脂材料则以其极佳的流动性与固化后的透明度或可着色性,成为填补木材缝隙、创造悬浮视觉效果的关键介质。常见的环氧树脂如双酚A型或改性聚氨酯树脂,具有低粘度、高透明度及优异的抗黄变性能。在实际应用中,树脂并非简单填充,而是需要精确计算固化收缩率,通过多层灌注或真空脱泡工艺,消除气泡与杂质。这种对材料物理化学性质的深度理解,使得木材的粗糙肌理与树脂的光滑质感能够形成强烈的视觉对比,为后续的精雕工艺奠定物质基础。
数字化建模与路径规划:从虚拟空间到物理实体
在CNC精雕开始前,高精度的三维扫描或参数化建模是连接自然形态与数字指令的核心环节。利用激光扫描仪获取木材表面的微米级点云数据,再通过CAD软件进行曲面重构,能够保留木材天然的不规则边缘与纹理特征。与此同时,树脂部分的建模需考虑注塑或灌注的模具结构,确保树脂与木材结合处的公差控制在0.1毫米以内。这种数字化预演不仅优化了材料利用率,更通过算法模拟刀具切削路径,预判潜在干涉,确保设计意图在物理加工中不被扭曲。
刀具路径的规划需严格遵循木材纤维走向与树脂硬度特性。对于木材部分,通常采用顺铣方式减少表面毛刺,并根据纹理方向调整切削深度与进给速度,避免顺纹撕裂。树脂部分则需使用锋利且排屑槽特殊的刀具,防止因切削热导致树脂软化粘连。CAM软件生成的G代码需经过严密的仿真验证,确保每一刀都精准对应设计模型中的几何特征。这种严密的逻辑推演,使得工业制造的标准化流程能够驯服天然材料的随机性,实现艺术表达与工程精度的无缝对接。
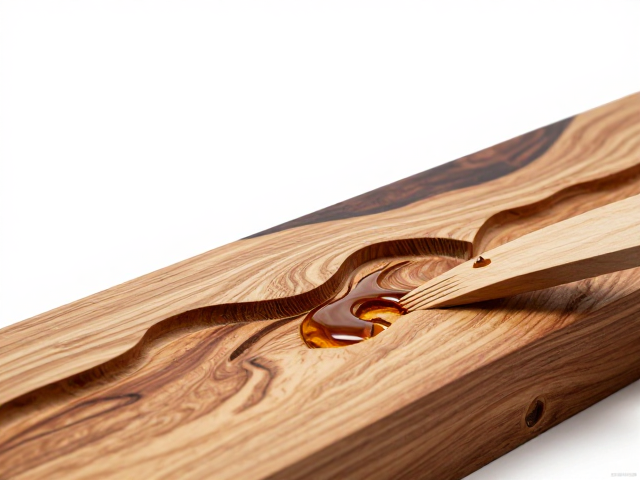
多工序协同加工:切削、打磨与灌注的精密配合
CNC雕刻过程中,粗加工去除大部分余量,精加工则专注于表面细节与曲面平滑。对于木材,需根据硬度选择合适的铣刀,如球头刀处理复杂曲面,平底刀处理平面。切削参数需动态调整,避免因切削力过大导致木材纤维断裂或树脂边缘崩缺。加工过程中,吸尘系统需高效运行,及时清除木屑,防止其嵌入树脂层影响透明度。每一道工序的精度累积,决定了最终成品的表面质量,任何细微的偏差都可能在精雕完成后被放大,因此多工序的协同与监控至关重要。
树脂灌注与固化是融合工艺中的关键步骤,需在木材精雕完成后立即进行,以利用木材雕刻出的凹槽与纹理形成嵌件效果。灌注前,木材表面需经过精细打磨与清洁,确保无油污与粉尘,以增强树脂与木材的附着力。灌注过程中需控制环境温度与湿度,避免树脂过快固化产生内应力或气泡。固化后,通过CNC再次对树脂表面进行微量修整,使其与木材表面达到平面齐平或预设的层级差。这种多材料、多工序的精密配合,使得自然纹理与工业树脂在物理形态上达到高度统一。
表面处理与美学呈现:触感与视觉的最终升华
精雕完成后的表面处理决定了作品的最终质感与视觉冲击力。木材部分通常采用开放式涂装或木蜡油处理,以保留其天然毛孔与触感,同时提供基本的防潮保护。涂装时需严格控制涂层厚度,避免掩盖雕刻细节。树脂部分则需经过从粗砂纸到高目数水砂纸的逐级打磨,直至表面达到镜面效果或预设的哑光质感。这一过程不仅去除了加工痕迹,更通过抛光使树脂的透明度与木材的深邃纹理相互映衬,形成独特的光影效果。
最终的美学呈现依赖于光线与材质的互动。在自然光或特定角度的光源下,木材的纹理起伏与树脂的透明折射共同作用,创造出丰富的视觉层次。设计师需考虑作品摆放环境的光照条件,通过调整树脂的透明度或木材的染色深度,优化视觉效果。这种对光学的精细计算与艺术感知,使得作品超越了单纯的工艺品范畴,成为自然元素与工业技术融合的艺术表达。每一处打磨的弧度、每一层涂装的厚度,都是对自然之美与工业精度平衡的极致追求。