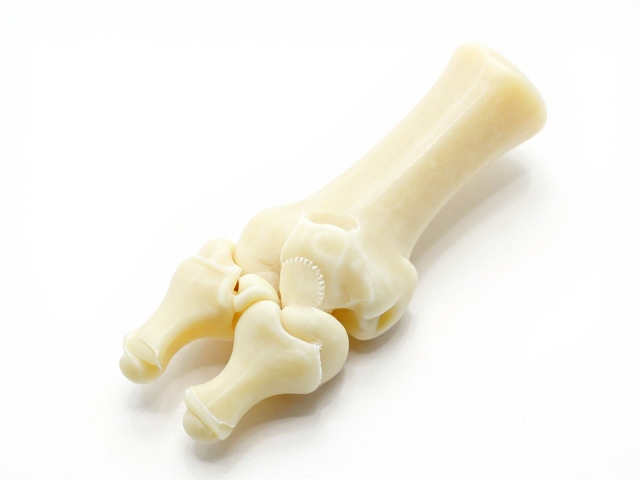
活动关节蜡模修整的核心原则与基础准备
活动关节蜡模的修整是修复体制作中决定最终咬合关系与运动轨迹的关键环节,其核心在于严格遵循解剖形态与功能需求。在开始修整前,需确保工作模型灌注精确,石膏模型表面无气泡且边缘清晰,这是后续所有操作的基准。蜡材的选择至关重要,通常选用流动性适中、软化点明确的专用关节蜡或铸造蜡,以确保在加热软化后能精准塑形,同时在冷却后保持足够的硬度以应对后续加工中的应力。操作环境的温度控制也会影响蜡材状态,过高的室温可能导致蜡模过软易变形,而过低的温度则增加修整难度,因此保持恒温且适宜的操作台是基础保障。
修整过程中,工具的选用直接影响细节处理的精度。推荐使用带有不同角度和粗细的蜡修形刀、蜡铲以及高温火焰枪或专用加热器。火焰加热需保持距离,避免局部过热导致蜡材碳化或变形,通常采用预热后轻触的方式调整蜡层厚度。对于活动关节的球头与臼窝结构,需先确定中心位置,利用探针或专用定位工具标记旋转中心,确保关节运动时的受力均匀。基础形态的构建应遵循“先整体后局部”的逻辑,先用蜡材堆砌出动的大致轮廓,确认高度与宽度符合邻接关系及咬合空间,避免因局部过厚导致最终成品无法就位或产生支点。
包边细节处理与边缘封闭性控制
包边处理是防止铸造缺陷(如砂眼、缩孔)的关键步骤,其质量直接决定了活动关节部件的致密度与强度。在蜡模形成基本形态后,需对蜡模与模型接触的边缘进行严密的封闭处理。使用细尖蜡笔或小号修形刀,将蜡材紧密贴合于模型边缘,确保无肉眼可见的缝隙。对于复杂的关节窝结构,可采用“点蜡法”,即用小蜡球逐点覆盖边缘,再用加热的工具轻轻压平,使蜡材与模型表面形成严丝合缝的连接,这一过程需反复检查,确保边缘连续且无断点。
边缘封闭的厚度与形态需经过精细调整,过厚的包边会增加蜡材用量,可能导致铸造时金属液流动受阻或产生热应力集中,而过薄则可能在脱蜡或铸造过程中因强度不足而破裂。理想的包边应呈现平滑的流线型过渡,从蜡模表面向模型边缘自然延伸,厚度控制在1-2毫米左右,既保证了密封性,又减少了铸造收缩带来的变形风险。在处理关节运动轴等细小部位时,需特别注意蜡材的填充,确保无空隙,必要时可使用液态蜡进行渗透填充,再用火焰轻微熔合,以增强结构的完整性。
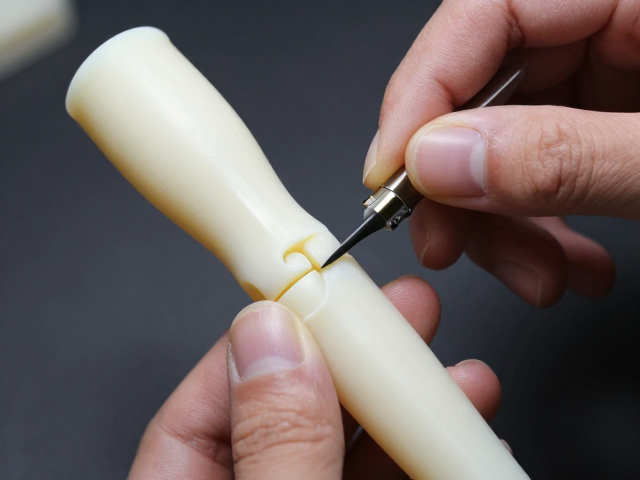
工艺优化与铸造缺陷预防策略
为了提升活动关节蜡模的最终铸造质量,需从蜡模内部结构与外部形态两方面进行工艺优化。内部结构优化主要体现在蜡模厚度的均匀性上,过厚或过薄的区域在冷却过程中会产生不均匀收缩,导致关节部件变形或卡滞。建议使用厚度规或目测法,检查关节球头与臼窝的壁厚是否一致,通常壁厚保持在2-3毫米较为适宜,既能保证强度,又有利于金属液的充型。对于较大的平面区域,可适当增加蜡材内部的支撑结构,如设置蜡钉或加强梁,以抵抗铸造过程中的热变形。
外部形态的优化则聚焦于表面光洁度与形态精确度。蜡模表面应光滑无划痕,任何细微的瑕疵都可能在铸造后放大为缺陷。修整完成后,可使用酒精棉球轻轻擦拭蜡模表面,去除残留的蜡屑或油脂,再检查关节运动轨迹是否顺畅。在装配蜡模时,需模拟实际口腔内的咬合运动,确认关节在开闭口、侧方运动及前伸运动时无干扰点。若发现运动受限,需微调蜡模形态,而非强行调整模型位置。此外,蜡模与支托、卡环等部件的连接处应圆钝过渡,避免尖角应力集中,确保整体结构的力学性能符合临床要求。