活动关节卡扣结构的力学设计逻辑
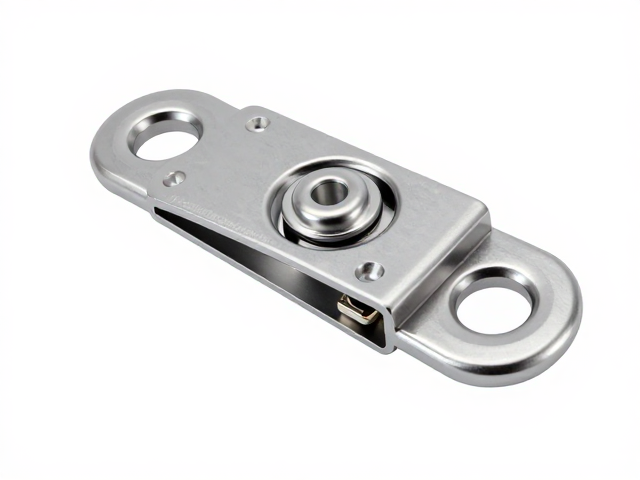
活动关节卡扣的核心在于实现部件间的快速装配与可靠锁定,其内部通常采用弹性变形原理来维持连接状态。常见的结构形式包含弹臂、卡槽、定位柱以及复位弹簧等组件,其中弹臂的悬臂梁结构设计最为关键,它决定了卡扣在按压过程中的应力分布与回弹性能。通过优化弹臂的截面形状与长度比例,可以有效控制接触面的摩擦力,确保用户在使用时既不会因过紧而难以拆卸,也不会因过松导致意外脱落。
在三维空间结构中,卡扣的自锁角度通常设定在20至30度之间,这一角度范围能在保证足够的保持力的同时,降低拆卸所需的操作力。当两个部件对接时,卡扣的斜面与配合面的法向夹角会产生垂直于接触面的分力,从而形成严密的锁紧效果。为了提升结构的稳定性,部分高精度卡扣会在侧面增加防转止口,防止关节在受到扭转力矩时发生相对旋转,这种设计常见于需要频繁调节角度且对稳定性要求较高的工业配件中。
精密抛光工艺对卡扣性能的影响
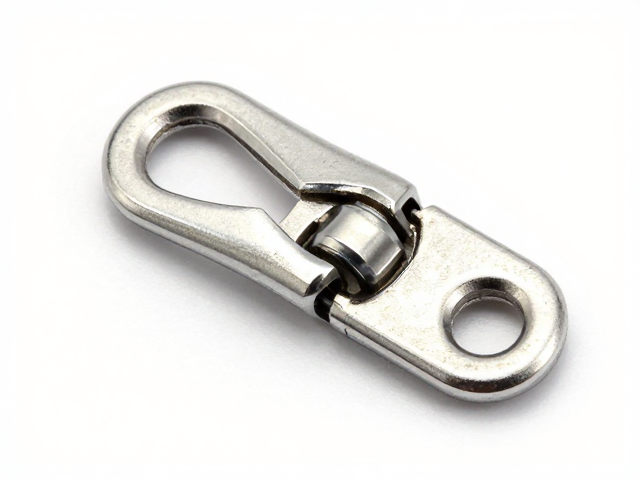
抛光工艺直接决定了卡扣表面微观形貌的质量,进而影响其装配手感与耐磨寿命。对于塑料材质的卡扣,通常采用滚筒研磨配合化学抛光液进行处理,通过去除注塑过程中留下的浇口痕迹、毛刺以及微观划痕,使表面粗糙度降低至Ra0.4μm以下。这种平滑的表面不仅减少了装配时的摩擦系数,还能防止灰尘颗粒嵌入缝隙中导致卡扣失效,特别是在高洁净度要求的环境中,表面处理的完整性至关重要。
针对金属材质的活动关节,机械抛光与电解抛光是主要的处理手段。机械抛光利用硬质磨料对表面进行切削,能够获得镜面效果,但需注意避免过度抛光导致尺寸超差;电解抛光则通过电化学溶解作用平整表面微观峰谷,特别适合处理具有复杂几何形状的精密卡扣。经过高质量抛光的金属部件,其耐腐蚀性能显著提升,在潮湿环境下不易产生氧化斑点,从而延长了关节结构的使用寿命,同时也提升了产品整体的视觉质感。
质检流程中的关键控制指标
在卡扣结构的质检环节,尺寸精度是首要检测项,通常使用高精度影像测量仪或三坐标测量机对卡扣的关键配合尺寸进行数据采集。例如,卡扣喉宽、弹臂厚度以及定位柱直径等参数,需严格控制在公差范围内,一般要求尺寸公差控制在±0.05mm以内,以确保批量生产的一致性。任何超出公差范围的部件都可能导致装配困难或锁紧力不足,因此自动化光学检测设备常被用于快速筛选不良品,提高检测效率。
除了静态尺寸检测,功能性测试也是质检流程中不可或缺的一环。通过专用测试工装模拟实际使用场景,对卡扣进行多次插拔循环测试,记录保持力与拆卸力的变化趋势。正常情况下,经过规定次数的循环后,保持力不应出现明显衰减,拆卸力也应保持在预设范围内。此外,外观检查需重点排查表面裂纹、缺料、色差以及抛光不均等缺陷,确保每一件出厂的卡扣结构都符合预设的质量标准,为后续组装提供可靠的基础组件。