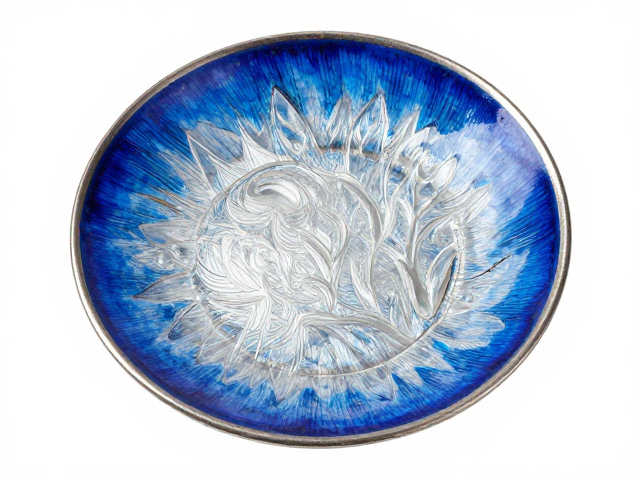
烧蓝与透明珐琅工艺的核心差异与材料特性
烧蓝工艺通常采用不透明或半透明的矿物釉料,其视觉重点在于色彩的饱和度与覆盖力,而透明珐琅则强调底层金属光泽与釉料通透感的叠加,两者在材料热膨胀系数上存在显著差异。矿物釉料中的二氧化硅、硼砂及金属氧化物比例需经过严格配比,以匹配铜、银或金等金属胎体的膨胀率,这种匹配度直接决定了冷却过程中釉层是否出现开裂或剥落。透明珐琅对胎体的洁净度要求更为苛刻,任何微小的油污或氧化残留都会在透明釉下形成不可逆的黑点或气泡,因此前处理阶段的打磨精度与酸洗浓度控制成为基础门槛。
在实际操作中,烧蓝工艺允许一定程度的釉料堆积以营造厚重感,但透明珐琅必须保持极薄的涂层,通常单层厚度控制在0.1至0.3毫米之间,过厚会导致高温下釉料流动过度而失去边缘清晰度。不同产地的高纯度石英砂与长石原料在熔融温度上存在微小偏差,匠人需根据当地气候湿度调整窑炉升温曲线,例如在湿度较高的季节,釉料中需适当增加氧化铝含量以提升粘度,防止透明釉在熔融状态下因重力作用产生流挂现象,从而破坏设计的纹理边界。
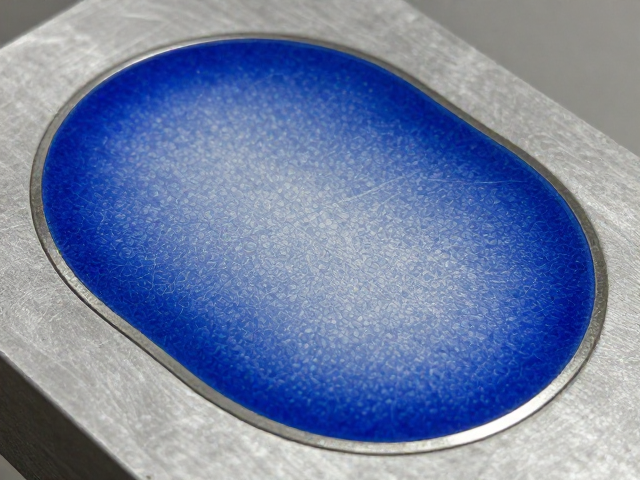
金属胎体预处理与表面平整度控制
金属胎体的成型质量是纹理均匀度的物理基础,铜胎在退火过程中若冷却速度不均,会导致晶粒粗大,进而影响釉料的附着稳定性。打磨工序需使用从粗到细的砂纸逐级处理,直至表面达到指定目数的镜面效果,任何细微的划痕在透明珐琅下都会被放大,形成视觉上的杂乱纹理。对于复杂造型的金属件,需特别注意接缝与转角处的应力集中问题,这些区域在受热时容易发生形变,导致釉层厚度不均,因此常需采用分段焊接或整体退火后再进行精细打磨,以消除内应力。
胎体表面的微观孔隙会吸附空气中的水分与杂质,在烧制前需通过超声波清洗去除深层污垢,随后进行酸洗钝化处理,形成致密的氧化层以增强釉料结合力。对于银胎,需特别注意硫化物的去除,银表面的硫化层会导致透明珐琅出现灰暗色调,影响色彩的纯净度。在实际操作中,匠人常使用羊毛轮配合抛光膏进行阶段的精修,确保金属表面无任何抛光蜡残留,因为蜡质在高温下分解产生的碳痕会直接破坏釉面的均匀性,这一点在透明珐琅工艺中尤为关键。
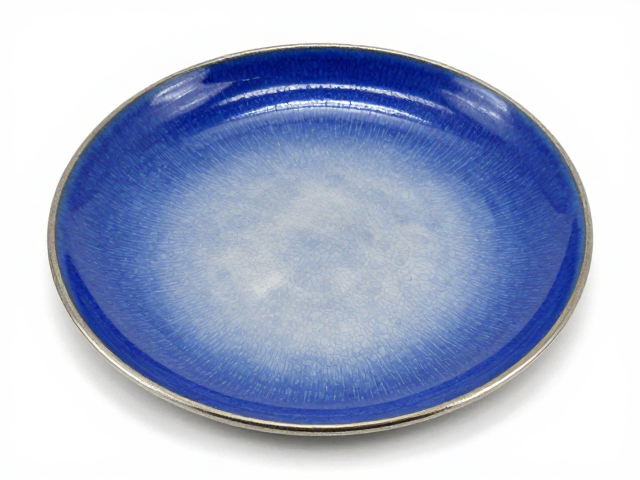
釉料填充技巧与厚度均匀性管理
釉料的填充需遵循“少量多次”的原则,特别是在处理透明珐琅时,每一次填充的厚度必须保持一致,以避免多次烧制后因收缩率不同产生色差或凹陷。使用细头毛笔或吸管将釉粉与水或甘油混合成浆状,再均匀涂抹于金属表面,过程中需保持手腕稳定,确保釉浆厚度在视觉上无明显差异。对于大面积平面,可采用撒粉法配合筛网,使釉粉分布更加均匀,随后轻轻振动胎体,让釉粉自然沉降,消除堆积现象。
在填充过程中,需特别注意边缘区域的釉料控制,透明珐琅在熔融时会向边缘流动,若边缘釉料过厚,冷却后会形成厚重的釉边,破坏整体纹理的轻盈感。匠人常使用金属片或玻璃板在边缘处设置挡板,限制釉料的流动范围,或在烧制前用细针挑去边缘多余的釉料。对于需要表现渐变效果的纹理,需精确计算不同颜色釉料的混合比例,并在填充时预留足够的过渡空间,避免因釉料混合不均导致色块突兀,影响视觉上的平滑过渡。
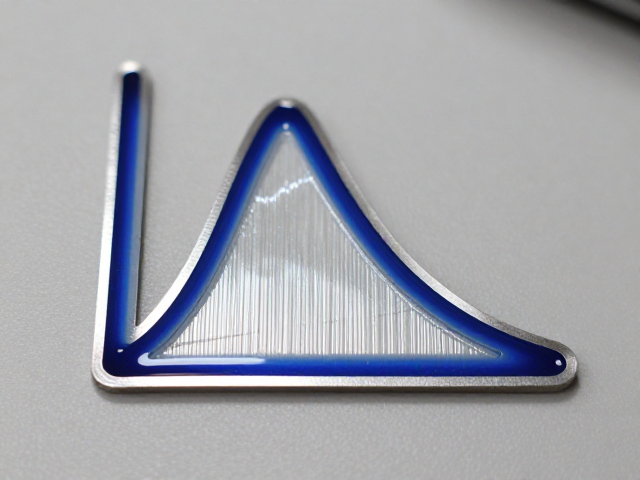
烧制温度曲线与熔融状态监控
烧制过程中的温度控制是决定纹理均匀度的核心变量,透明珐琅的熔融温度通常低于不透明烧蓝,过高的温度会导致釉料过度流动,破坏预设纹理。窑炉升温需设置多个阶段,预热阶段缓慢升温以去除釉料中的水分与有机物,随后快速升至目标温度,使釉料充分熔融并包裹金属胎体。监控过程中需观察釉面的反光状态,当釉面呈现平滑的镜面反射且无气泡破裂迹象时,表明熔融状态最佳,此时应立即停止加热或迅速出炉。
不同厚度的金属胎体对热传导速度有影响,薄胎件升温快,冷却也快,需缩短高温停留时间,防止釉层过薄或透底;厚胎件则需延长保温时间,确保釉料与金属充分结合。在实际操作中,匠人常借助经验判断火候,通过观察釉料表面的气泡形态与颜色变化来调整出炉时机。对于复杂纹理,可能需要进行多次烧制,每次烧制后需检查釉面平整度,若发现凹陷,需补充釉料后再次烧制,直至纹理达到预期的均匀效果。
冷却速率控制与应力释放
冷却速率直接影响釉层与金属胎体的结合强度及最终纹理的稳定性。快速冷却可能导致釉层内部应力集中,引发微裂纹或崩釉,而缓慢冷却则有助于应力释放,获得更稳定的釉面。透明珐琅对冷却过程更为敏感,需在窑炉中自然冷却至指定温度后再取出,避免温差过大导致釉面开裂。对于大型或厚实的金属件,可采用分段冷却法,先缓慢降温至红热状态,再移至空气中自然冷却,以平衡内外温差。
冷却过程中,金属胎体的收缩率与釉层不同,若收缩不一致,会导致釉层起皱或剥离。匠人需根据金属材质调整冷却方式,铜胎冷却较快,需注意防止釉面因热震产生瑕疵;银胎冷却较慢,需确保完全冷却后再进行后续处理,避免余热导致釉面变色。对于需要极高平整度的透明珐琅作品,冷却后需进行精细检查,任何微小的不平整都可能影响整体视觉效果,必要时需进行局部打磨与抛光,以恢复纹理的均匀与光滑。