失蜡铸造起版全流程解析,铂金首饰制作中的核心工艺与技巧
铂金因其极高的熔点(约1768℃)和特殊的物理性质,在首饰制作中会经历从模型构建到金属成型的完整蜕变。起版作为这一链条的起始环节,直接决定了首饰的最终形态精度与表面质感。工匠通常选用专用的铸造蜡块,通过手工雕刻或3D打印技术构建出首饰的原始模型,这一过程要求对金银首饰的结构力学有深刻理解,以确保后续铸造时金属液能顺利填充并冷却定型。
在铂金首饰的制作语境下,起版不仅仅是形状的塑造,更是工艺可行性的预演。由于铂金密度大、流动性相对较差,起版阶段需预留合理的金属收缩率,通常比设计图纸略大0.5%-1%以应对冷却过程中的体积变化。工匠需仔细处理连接处、镶口等关键部位,确保蜡模在后续包蜡、喷蜡等步骤中保持结构完整,避免因蜡模脆弱导致的断裂或变形,这是保障后续铂金铸造成功率的基础前提。
蜡模处理与铸圈装配
蜡模雕刻完成后,需经过严密的质检与修整,去除多余蜡料并打磨光滑,确保无气泡孔洞或裂纹。这一步骤至关重要,因为微小的瑕疵会在高温铸造中放大为首饰表面的砂眼或凹坑。工匠使用专用工具对蜡模的背面、内侧进行加固处理,特别是在制作细臂戒指或镂空款式时,需增加蜡料的厚度以支撑结构,防止在包蜡和注蜡过程中发生坍塌。
铸圈的选择与装配是失蜡铸造中的另一项核心技术。根据铂金首饰的大小和重量,选用合适尺寸的铸圈,并在底部铺设蜡板作为底座。工匠将处理好的蜡模固定在铸圈底部,注意摆放角度,使首饰的主要受力面或装饰面处于最佳铸造位置。随后,使用注蜡枪注入液态蜡料,蜡液需完全包裹蜡模并填满铸圈,形成严实的蜡块。这一过程需控制温度与压力,确保蜡块内部无气泡,为后续熔蜡出空提供完美的实体模型。
熔蜡出空与铸道系统
当蜡块冷却固化后,需将其放入高压蒸汽釜或烤箱中进行熔蜡处理。高温使蜡块内部的蜡料熔化流出,留下与蜡模形状完全一致的空腔。这一过程称为“熔蜡出空”,是失蜡铸造法的核心特征。工匠需精确控制温度和时间,确保蜡料完全排出,同时避免高温对铸圈造成损伤。出空后的铸圈内部应光滑洁净,无任何残留蜡迹,这是保证铂金表面光洁度的关键。
铸道系统的设计与安装直接影响铂金熔液的流动与填充效果。根据首饰的结构特点,合理布置主铸道和分支铸道,确保金属液能均匀、快速地填充各个角落。对于铂金这种高熔点金属,铸道的直径和长度需经过精密计算,以维持足够的压力和温度。工匠使用专用蜡棒或金属针制作铸道,并将其牢固地连接在铸圈底部和蜡模的关键部位,形成严密的输送网络,防止铸造过程中出现缺肉或冷隔现象。
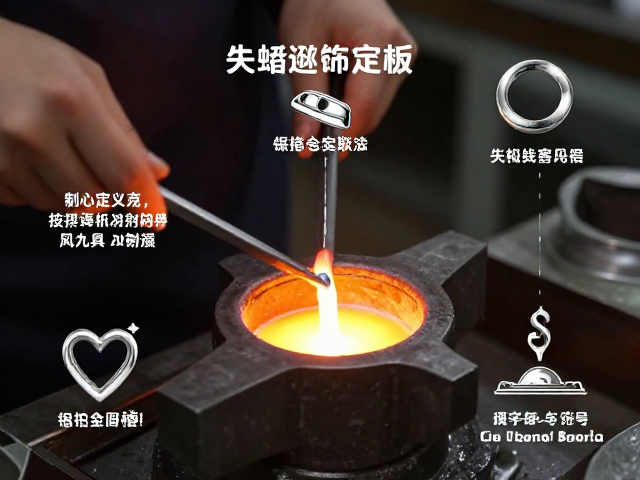
铂金铸造与高温熔炼
铸造前,铸圈需经过高温烘烤,去除残留水分并预热,通常需加热至800-900℃,以消除热应力并防止铂金熔液接触冷铸圈时产生激冷裂纹。烘烤过程中,铸圈内的蜡料已完全排出,内部形成严实的空腔。随后,将铸圈放入铸造机中,利用离心力或气压将熔融的铂金液注入铸圈。铂金熔点高达1768℃,需使用专用高温炉和坩埚,确保金属液达到理想的流动状态。
铂金熔炼过程中,氧化问题尤为突出。工匠需加入适量的硼砂等助熔剂,以覆盖金属表面,防止氧化并促进杂质分离。熔融的铂金液在高温下呈现明亮的银白色光泽,流动性适中。注入时需严格控制速度和时间,确保金属液完全填充铸圈空腔,并在冷却过程中保持稳定的压力。铸造完成后,铸圈需自然冷却至室温,避免快速冷却导致内部应力集中,影响首饰的结构稳定性。
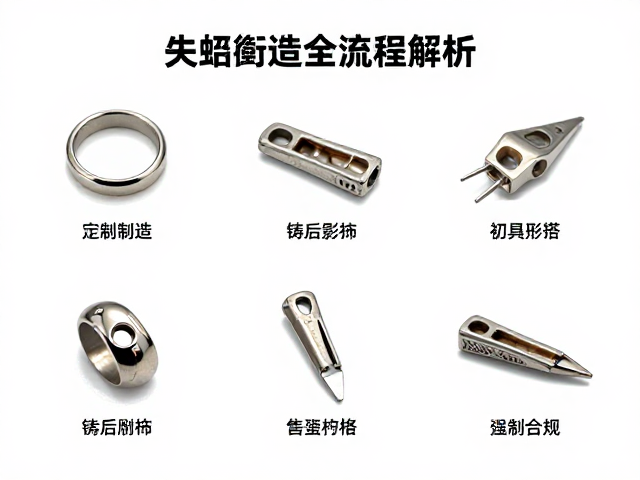
铸后处理与初具形态
冷却后的铸圈需经过破碎处理,取出内部的铂金首饰毛坯。工匠使用专用工具小心敲击铸圈,使外壳碎裂,露出内部的铂金铸件。此时,首饰表面可能附着铸渣、氧化层及铸道残留,需进行初步清理。使用钢丝刷、砂纸等工具去除表面杂质,特别注意铸道连接处的修剪,确保首饰主体完整无损。这一阶段得到的铂金毛坯虽具基本形态,但表面粗糙,需进一步精细加工。
初步清理后的铂金首饰需进行酸洗处理,去除表面残留的助熔剂和氧化层。将首饰放入稀酸溶液中浸泡,随后用清水冲洗干净,露出铂金特有的银白色光泽。酸洗过程中需严格控制酸液浓度和时间,避免过度腐蚀导致首饰表面发黑或产生斑点。清洗后的首饰需再次检查,确认无砂眼、裂纹或变形,为后续的打磨、抛光及镶石工序做好准备。这一步骤直接影响最终成品的视觉美感与佩戴舒适度。