活动关节在焊接工装中的力学传递机制
活动关节是焊接夹具与定位系统中的核心组件,其主要功能是在保证刚性固定的前提下,提供多自由度的微调与定位能力。在高强度的焊接热变形环境中,关节部位面临着剪切力、扭矩以及热辐射的多重考验。常见的铰链式关节通过销轴与衬套的配合,将外部载荷转化为旋转运动,这种结构能够有效分散焊接过程中产生的应力集中,防止夹具本体因局部过载而发生塑性变形。
精密的关节设计直接影响焊接件的几何精度。高配位的万向节或球头关节允许工件在三维空间内进行角度修正,这对于异形结构件或大型梁柱结构的拼装至关重要。通过优化接触面的摩擦系数与耐磨材料选择,活动关节能够在长期反复拆装中保持定位精度的一致性,减少因间隙累积导致的焊接错边现象,从而提升整体结构的装配质量。
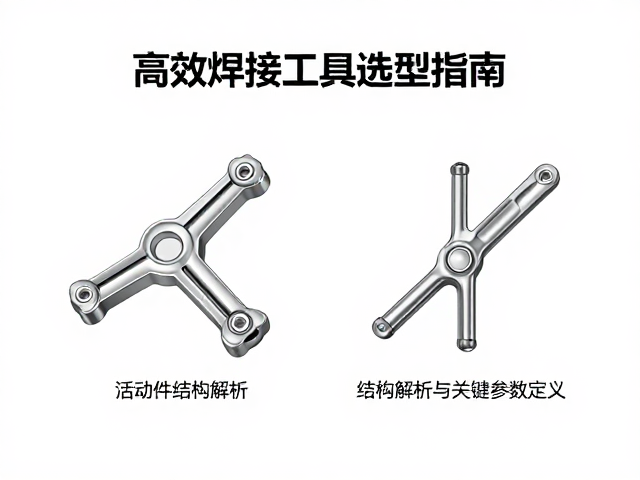
活动件结构解析与关键参数定义
活动件通常包含锁紧机构、导向滑轨以及定位销等子系统,其结构设计的核心在于锁紧的可靠性与运动的顺畅度。楔形锁紧结构利用斜面自锁原理,在施加较小的操作力下产生巨大的夹持力,这种结构响应迅速,适合需要快速换型的生产场景。相比之下,偏心轮锁紧结构则通过旋转手柄带动偏心轴,实现工件的快速压紧与释放,其操作便捷性较高,但在大扭矩输出上略逊于楔形结构。
导向与定位元件决定了活动件的重复定位精度。高精度滚珠导向轨与硬质合金定位销的组合,能够消除传统滑动摩擦带来的迟滞感,确保每次装夹的位置一致性。在结构设计时,需特别注意防尘与排屑措施,焊接飞溅物极易进入关节缝隙,导致运动卡滞或精度丧失。因此,封闭式防护罩与自清洁槽口的设计成为高端焊接工装活动件的标准配置,以维持设备在恶劣工况下的长期稳定性。
高效焊接工具选型中的工艺匹配原则
焊接工具的选型必须严格遵循焊接工艺规范,不同的焊接方法对工具的热容量、导电性及机械强度有着截然不同的要求。对于气体保护焊而言,焊枪的电缆长度与弯曲半径直接影响操作员的灵活性,长距离作业需优先选择轻量化且散热性能优异的水冷式焊枪,以避免高温导致的绝缘层老化或接头过热。对于电阻点焊,电极帽的材料选择与加压机构的稳定性是决定焊点质量的关键,高导电率的铜合金电极能降低接触电阻,提升焊接效率。
工具的人体工程学设计是提升长期作业效率不可忽视的因素。手柄形状、重量分布以及振动传递特性会直接影响操作员的手部疲劳度,进而影响焊接姿态的稳定性。在自动化焊接场景中,快速更换接口(Quick-Change Interface)的标准化程度决定了换枪时间,采用ISO标准或行业通用的快换盘结构,可显著缩短产线调试与换型所需的停机时间,提升整体生产效率。
焊接工具维护与寿命周期管理
焊接工具的寿命周期管理涉及日常清洁、定期校准及磨损部件更换等多个环节。焊枪喷嘴的飞溅清理是日常维护的基础,残留的飞溅物会增加电阻,导致过热甚至烧损枪体内部元件。对于气动或电动拧紧工具,需定期检查气缸气压稳定性或电机碳刷磨损情况,确保输出扭矩符合工艺设定值,避免因工具性能衰减导致的产品质量波动。
建立严密的备件更换标准是延长工具使用寿命的有效手段。电极帽的修磨频率应根据焊接电流密度和板厚进行量化设定,过度修磨会降低电极寿命,而修磨不足则会导致焊点凹陷或虚焊。此外,电缆与接头的连接紧固性检查应纳入周期性保养计划,松动的连接点会产生电弧热点,不仅损坏工具,还可能引发安全隐患。通过数据记录工具的使用频次与维护历史,可精准预测部件失效周期,实现预防性维护。