烧蓝透明珐琅的底层逻辑与镀层结合力机制
烧蓝工艺中的透明珐琅层并非简单的表面覆盖,而是通过高温熔融使玻璃态物质与金属基底形成微观层面的物理咬合与化学键合。这种结合力的核心在于金属表面预处理的质量,任何微小的油污、氧化层残留或粗糙度不均,都会导致珐琅釉料在冷却过程中产生应力集中,进而引发剥落或裂纹。在实际操作中,金属胎体的材质选择至关重要,纯铜或银质胎体因其热膨胀系数与珐琅釉料较为匹配,能提供更稳定的结合基础,避免因温差变化导致的结构性分离。
镀层的牢固度直接取决于前处理阶段的去油与酸洗效果,以及后续烧结温度曲线的的精准控制。透明珐琅因其高透光性,对底层的瑕疵极为敏感,轻微的结合力不足会在光线折射下被无限放大,表现为边缘发白或局部气泡。因此,测试结合力时不能仅凭肉眼观察,需借助显微镜观察釉层与金属界面的过渡状态,确保釉料充分浸润金属表面,形成连续且致密的结合带,这是后续所有加工步骤得以稳固存在的前提条件。
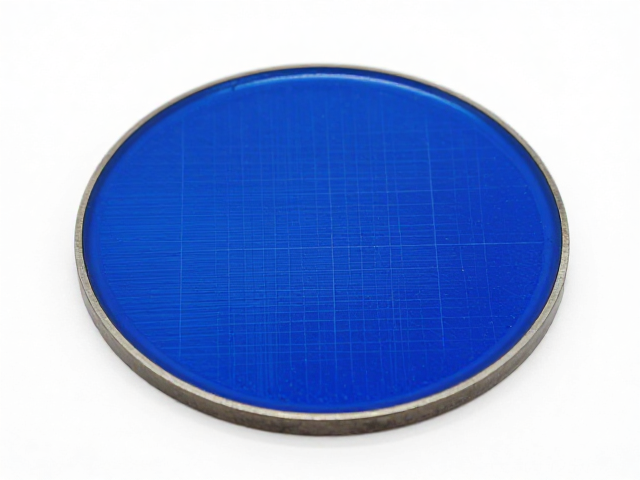
划格试验与附着力评估的标准操作流程
在评估透明珐琅镀层牢固度时,划格试验是一种直观且可量化的方法,但需严格遵循标准操作规范以避免误判。使用锋利的刀片在珐琅表面切割出台面平整的网格,网格间距通常控制在1毫米至2毫米之间,切割深度必须精准触及金属基底,确保划痕贯穿整个珐琅层。切割完成后,需使用软毛刷轻轻扫除划格区域的碎屑,避免残留物干扰后续观察,随后用透明胶带紧密贴合在划格区域,确保胶带与珐琅表面完全接触并无气泡。
在施加剥离力时,应保持胶带与测试表面呈180度角,以每秒约0.5秒的速度迅速撕离,这一动作需果断且平稳,避免因撕离速度过快或角度偏差导致人为造成的釉层脱落。观察划格区域内网格边缘的完整性,若网格内无任何釉料脱落,则判定为最高等级的附着力;若出现少量网格内釉料脱落,需记录脱落面积比例,以此判断工艺稳定性。对于透明珐琅而言,任何微小的脱落都会破坏整体的通透美感,因此测试标准需严于不透明珐琅,确保每一处细节都经得起推敲。
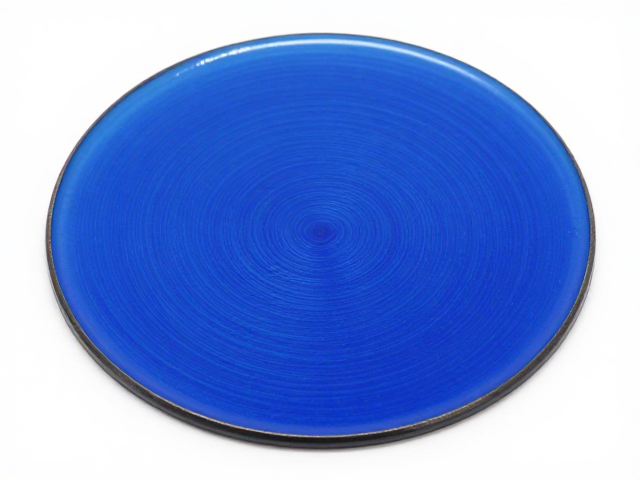
拉丝工艺在透明珐琅表面的力学控制
拉丝工艺旨在通过机械摩擦在珐琅表面形成细腻的纹理,但透明珐琅硬度高且脆性大,操作时需精确控制拉丝工具的角度与压力。通常选用碳化钨或金刚石材质的拉丝轮,其硬度需高于珐琅釉料但不可过度粗糙,以免产生崩边。拉丝过程中,工具与珐琅表面的接触角度应保持在30度至45度之间,以恒定且缓慢的速度移动,利用摩擦力逐步切削釉层表面,形成均匀的细微沟槽。
拉丝的深度与密度直接影响最终的光学效果,过深的拉丝会破坏珐琅层的完整性,甚至导致底层金属暴露,破坏透明质感;过浅则无法形成预期的纹理层次。实际操作中需分段进行,每完成一段拉丝后,立即使用无尘布清理粉尘,观察纹理的一致性。对于大面积透明珐琅表面,建议采用先粗后细的分级拉丝策略,先用较粗颗粒的拉丝轮建立基础纹理,再换用细颗粒轮进行精修,确保纹理过渡自然,避免出现明显的接痕或色差。
抛光修复与光学通透感的终极呈现
拉丝后的珐琅表面处于微观粗糙状态,需通过精细抛光恢复其原有的光泽与通透感。抛光介质的选择至关重要,通常使用氧化铈或金刚石抛光膏,配合羊毛轮或棉布轮进行作业。抛光过程中需保持介质湿润,避免干磨产生高温导致珐琅层热应力损伤。抛光动作应轻柔且均匀,严格遵循拉丝纹理的方向,避免逆向抛光导致纹理模糊或产生彩虹纹。
抛光的效果不仅体现在光泽度上,更体现在对拉丝纹理的保留与强化。过度抛光会磨平拉丝形成的微观结构,使表面变得平滑如镜,失去工艺特有的质感;抛光不足则会导致表面雾浊,影响透明珐琅的清澈感。实际操作中需反复对比抛光区域与非抛光区域的光线反射情况,直至表面呈现出既保留细微纹理又具备高光泽度的理想状态。最终成品需在自然光下多角度观察,确保无抛光痕迹残留,无局部发白或失光现象,完美呈现透明珐琅纯净通透的艺术效果。