黄铜表面镀层外观与厚度均匀性的核心检测逻辑
在机能工业中,黄铜件因优异的导电性与散热性能被广泛应用于连接器、散热片及精密阀体等关键部件,其表面镀层(如镍、锡、锌或铬)的均匀度直接决定了产品的耐腐蚀寿命与电接触稳定性。镀层不均匀会导致局部膜厚不足,进而引发基体腐蚀或接触电阻波动,因此建立严密的均匀度检查机制是控制良品率的前置条件。检测过程需严格遵循ISO 2409或GB/T 9286等通用标准中关于涂层附着性与外观缺陷的定义,确保从宏观视觉到微观厚度数据的双重验证,从而消除因工艺波动带来的隐性缺陷。
实际生产环境中,镀层均匀性会因零件几何结构的复杂性(如深孔、盲孔、棱边效应)产生显著差异,传统的人工目视检查难以量化微小差异,易造成漏检或误判。引入自动化光学检测与精密测厚技术相结合的流程,能够更精准地识别镀液分布不均导致的“露底”、流挂或橘皮现象。通过标准化作业指导书明确不同工序的检查节点,将原本依赖经验的判断转化为可追溯的数据指标,为后续工艺参数的调整提供真实依据,这是提升批次间一致性的基础环节。
标准化外观检查与缺陷识别规范
外观检查是评估镀层均匀性的第一道防线,需在标准光源箱中进行,照度通常控制在500-1000 Lux,色温设定为D65(6500K)以模拟标准日光环境。操作人员需佩戴无粉手套,使用无水乙醇清洁待测件表面,避免油污干扰判断。重点观察区域涵盖零件边缘、焊缝附近及镀层交界处,这些位置因电流密度分布不均极易出现镀层疏松或色泽深浅不一。若发现镀层表面存在针孔、起泡或明显色差,需立即记录并判定为外观不良,此类缺陷通常由前处理除油不净或镀液杂质引起,需追溯至清洗与过滤工序。
对于高反射率的黄铜基材,镜面反射可能干扰缺陷识别,建议采用漫反射光源或侧向打光方式增强表面纹理对比度。检查过程中需区分机械损伤与镀层缺陷,划痕、碰伤属于机械加工或搬运环节的问题,而镀层裂纹、剥落则属于电镀工艺失效。在实际操作中,可利用放大镜(10X-20X)辅助观察细微裂纹,结合放大镜观察镀层晶粒结构是否细腻均匀。若镀层发雾或暗沉,可能源于镀液pH值偏差或有机添加剂分解,需结合化学分析结果进行工艺修正,确保外观检查不仅是视觉筛选,更是工艺状态的实时反馈。
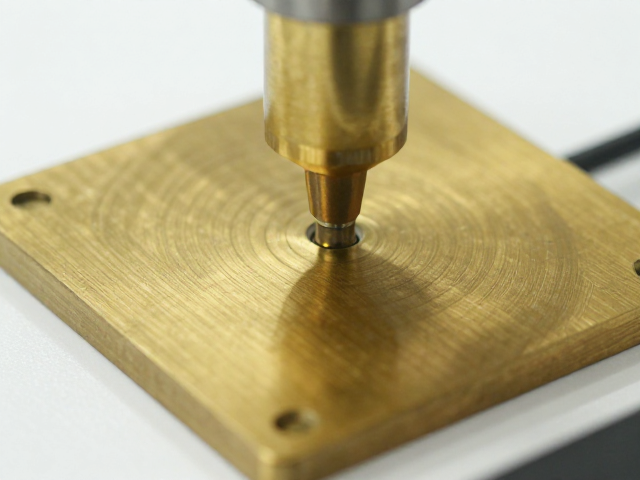
精密测厚与数据一致性验证
厚度均匀性是衡量镀层质量的核心量化指标,通常采用X射线荧光光谱仪(XRF)进行无损检测。XRF测厚仪通过测量样品受激发后产生的特征X射线强度,计算出台面厚度,其精度可达微米级别,适用于镍、锡、锌等多层镀层体系。检测时需确保仪器校准块与样品材质、基体厚度一致,以消除基体效应带来的误差。对于复杂结构件,应选取至少5-8个代表性点位(包括中心、边缘、角落)进行多点测量,记录数据并计算极差(最大值与最小值之差),极差过大即表明镀液分布或电流密度控制存在严重不均。
除XRF外,对于超薄镀层(如微米级锡或镍),可辅以金相显微镜截面分析法进行验证。该方法需对样品进行镶嵌、打磨、抛光及腐蚀,通过显微镜观察镀层截面,直接测量镀层厚度并观察界面结合情况。虽然属于破坏性检测,但其结果最具说服力,常用于工艺验证或异常案例的深度失效分析。在实际管控中,建议将XRF作为在线快速筛查手段,金相分析作为离线定期抽检手段,两者数据需保持逻辑一致。若两者数据偏差较大,需排查XRF校准状态或样品表面处理情况,确保厚度数据的真实性与可复现性。
工艺参数监控与良品率提升策略
镀层均匀度不仅取决于检测,更源于过程控制。电流密度是影响黄铜镀层均匀性的最关键参数,过高电流密度易导致镀层烧焦或边缘过厚,过低则造成镀层缓慢或漏镀。需根据零件形状与挂具设计,优化阴极移动速度与电流分布,确保电镀槽内流场均匀,促进金属离子向零件表面稳定迁移。同时,镀液的温度、pH值、添加剂浓度需每日进行化学滴定分析,维持在工艺窗口范围内,避免因参数漂移导致批量性均匀性失效。
建立数据追溯体系,将每批次零件的测厚数据、外观检查记录与电镀工艺参数(电流、时间、温度、槽号)关联存储。通过统计分析发现数据波动规律,例如某型号零件在边缘区域厚度普遍偏低,可能提示挂具接触不良或局部屏蔽效应,需针对性调整挂具设计或增加辅助阳极。通过持续监控与反馈闭环,逐步缩小镀层厚度的离散范围,降低因均匀度不足导致的报废率。将均匀度检查从单纯的“事后筛选”转变为“过程控制”的核心环节,是实现机能工业黄铜件高良品率与低成本运营的有效路径。