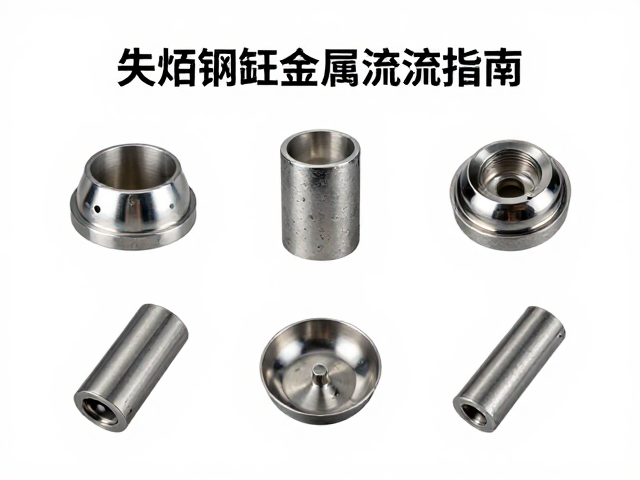
失蜡铸造钛金属的核心原理与材料特性
失蜡铸造,又称熔模铸造,是一种利用易熔材料制成模型,再通过包裹耐火材料形成整体型壳,经高温烘烤使模型熔化流失后,向型壳内注入液态金属进行成型的技术。在钛金属加工领域,这一工艺面临着极高的挑战,主要源于钛元素极高的化学活性。钛在熔点附近会与氧、氮、氢等气体发生剧烈反应,导致铸件出现脆化、气孔或夹杂等缺陷。因此,传统的普通陶瓷型壳无法直接应对钛液的侵蚀,必须采用特殊配方的耐火材料,如氧化钇(YtO)或氧化镁(MgO)作为主要骨料,以确保型壳在高温下不与钛液产生不良反应。
钛合金的密度较低,约为4.5 g/cm³,远低于钢和铜,但其比强度却极具优势。在失蜡铸造过程中,钛液的高温流动性较差,且凝固收缩率较大,这要求铸造参数必须经过严密的计算与控制。工业实践中,通常使用Ti-6Al-4V(TC4)等常用钛合金进行试制,其熔点约为1668°C。为了获得致密的铸件,铸造环境必须处于严密的惰性气体保护之下,或者采用真空自耗电弧熔炼后浇铸的方式,以最大限度减少气体吸收。这种材料特性决定了失蜡铸造钛件在航空航天、医疗植入物等领域具有不可替代的地位,但也对工艺稳定性提出了严苛要求。
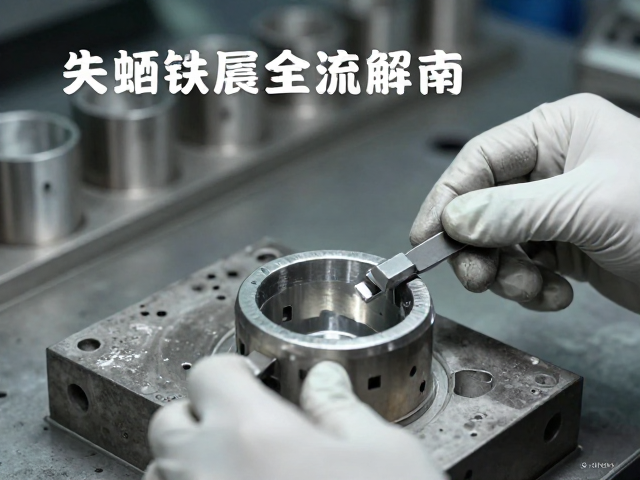
高精度蜡模制作与型壳构建流程
蜡模制作是失蜡铸造的第一道关键环节,直接影响最终钛件的尺寸精度和表面质量。在工业生产中,通常采用高压注射成型技术,将加热至熔融状态的蜡料注入高精度金属模具中。模具型腔的表面光洁度需达到镜面级别,以确保蜡模表面无瑕疵。对于结构复杂的钛件,常需将蜡模分解为多个模块进行组装,再通过热熔或溶剂粘接形成完整结构。蜡料的热膨胀系数需经过严格测试,以补偿后续金属冷却时的收缩,通常蜡模尺寸会比最终钛件成品放大0.8%-1.2%,具体数值需根据钛合金牌号及铸件几何形状进行微调。
型壳构建是决定铸造成败的核心步骤,主要分为浸涂、撒砂、干燥和硬化四个循环过程。首先,将组装好的蜡模组树(将多个蜡模固定在中央浇冒口系统上),定期浸入含有纳米二氧化硅或铝溶胶的涂料中,随后撒上细度均匀的耐火砂。这一过程需重复5-10次,以形成厚度适中且强度足够的型壳。对于钛铸造,型壳的内层涂料通常采用高纯度的氧化钇粉,以提供最佳的抗侵蚀性能。型壳在室温下自然干燥后,需经过高温脱蜡工序,通常在200°C-500°C的烘箱中加热,使蜡料完全熔化流出,同时对型壳进行预热至800°C-1000°C,以消除水分并提高型壳强度,防止浇注时因温差过大而开裂。
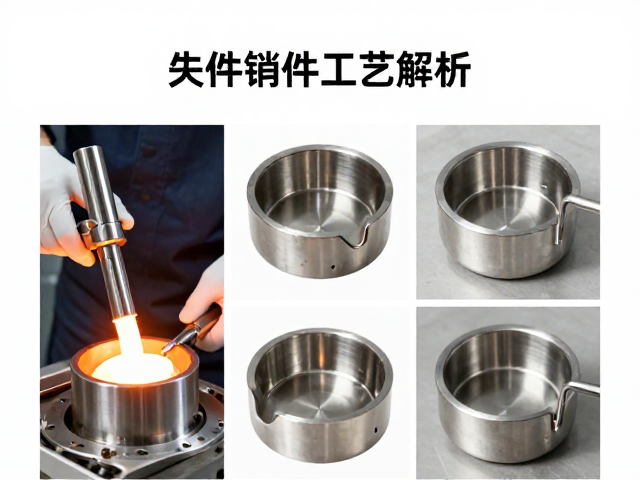
真空熔炼浇注与热处理工艺控制
钛件的熔炼与浇注通常在真空感应熔炼炉(VIM)或电子束冷床熔炼炉(EB-CBM)中进行,以确保金属液的纯净度和成分均匀性。在真空环境下,钛液中的气体含量被降至最低,随后通过感应加热或电子束加热使钛块熔化。浇注过程需保持快速且平稳,以避免型壳过热或金属液温度下降过快导致冷隔。浇注温度通常控制在1550°C-1650°C之间,具体取决于铸件的壁厚和结构复杂度。浇注后,型壳需进行保温缓冷,以防止因冷却速度过快产生热应力裂纹。整个浇注系统在启动前需经过严密的检漏和真空度测试,确保内部氧含量低于规定阈值(通常小于0.1%)。
铸造完成后的钛件需要进行去壳、切割和热处理。去壳过程常采用喷砂或酸洗方法去除残留的耐火材料,随后对铸件进行喷丸处理以改善表面应力。热处理是消除铸造内应力、改善微观组织的关键步骤。对于Ti-6Al-4V钛件,通常采用固溶加时效处理,或在氩气保护下进行退火处理。退火温度一般在700°C-950°C范围内,保温时间根据铸件厚度确定,随后缓慢冷却。热处理过程中,需严格控制炉内气氛,防止钛件表面氧化变色。经过热处理的钛件,其力学性能如抗拉强度、延伸率和硬度需符合相关行业标准,如AMS 4911或GB/T 16474等,以确保其在极端工况下的可靠性。
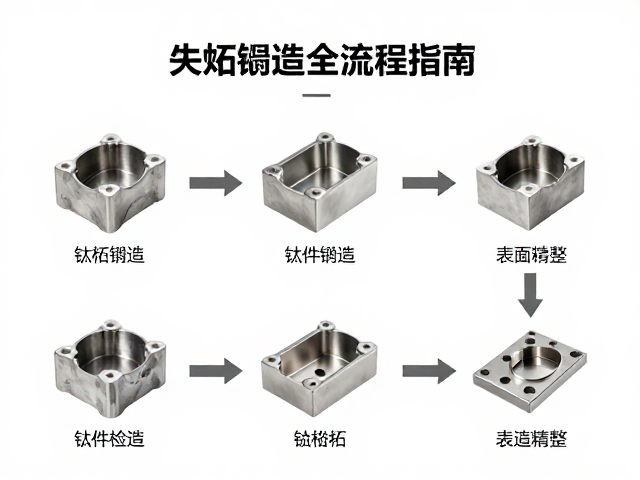
质量检测标准与表面精整技术
钛件的质量检测涵盖无损检测、尺寸测量和金相分析等多个维度。超声波检测(UT)和射线检测(RT)是发现内部气孔、夹杂和裂纹的主要手段。由于钛合金对裂纹敏感,任何微小的表面缺陷都可能成为疲劳源,因此需采用渗透检测(PT)或涡流检测(ET)对表面进行全覆盖检查。尺寸测量方面,三坐标测量机(CMM)被广泛用于关键配合面的精度验证,公差范围通常控制在±0.1mm以内,对于高精度航空部件,公差要求可能更为严格。金相分析则用于观察铸件的晶粒尺寸和相组成,确保其符合设计规范,避免出现粗大柱状晶或魏氏组织,这些微观缺陷会显著降低材料的疲劳寿命。
表面精整是提升钛件外观质量和功能性能的环节。常见的表面处理方法包括机械打磨、电解抛光和喷砂。机械打磨需使用专用砂轮和抛光膏,避免引入铁污染,因为铁离子附着在钛表面会引发电化学腐蚀。电解抛光能去除微观毛刺,获得均匀的哑光或镜面效果,同时改善表面耐腐蚀性。喷砂处理则可根据需求获得不同的粗糙度,适用于需要后续涂层附着的部位。对于医疗植入物,表面还需进行生物相容性测试和无菌处理,确保其在人体环境中的安全性。经过精整的钛件,其表面粗糙度Ra值通常需控制在规定范围内,以满足装配和使用要求,最终形成完整的成品部件。