失蜡铸造件的切割分离工艺
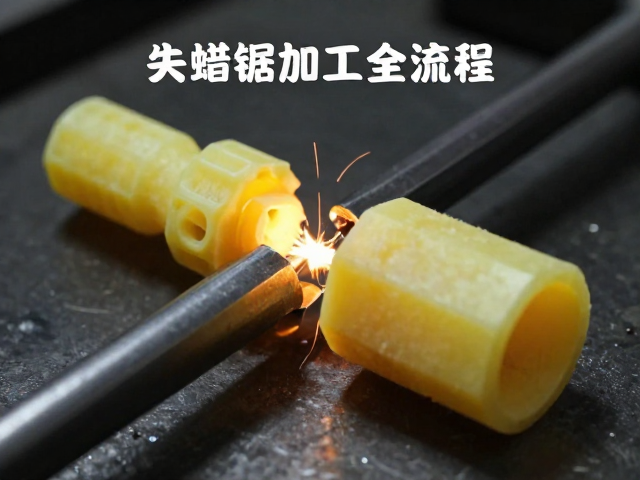
失蜡铸造完成后,蜡模经过包壳、焙烧、浇注及冷却等工序后,原本独立的铸件与中央浇口系统(树状结构)紧密连接在一起,这一阶段被称为“脱壳”后的原始状态。切割分离是后续精加工的首要步骤,其核心目的是在最小化材料损耗的前提下,安全地将铸件从浇注树上分离。常用的切割设备主要包括带锯、圆盘锯以及近年来普及的激光切割机。对于不锈钢、高温合金等硬度较高的材质,通常选用配备双金属锯条或金刚石锯片的带锯进行冷切割,这种方式能有效控制切削温度,避免局部过热导致铸件表面氧化或产生微裂纹。若处理铝、铜等软质金属,圆盘锯的速度效率更高,但需严格控制进给速度以防粘刀或变形。
在实际操作中,切割位置的的选择直接影响后续打磨的工作量。工程师通常会在距离铸件根部预留1-3毫米的“安全余量”处下刀,这个细微的距离是为了应对切割时的震动偏移以及后续焊接或打磨时的材料去除需求。对于形状复杂、壁厚极薄的精密件,盲目使用重型机械切割极易造成应力集中引发的断裂。因此,针对高价值或结构脆弱的部件,部分高精度生产线开始引入光纤激光切割技术,通过数控程序引导激光束精准切断浇道,切口平整且热影响区极小,大幅降低了后续清理工序的难度,同时也减少了因机械夹持导致的工件损伤风险。
点焊修复与结构加固的关键技术
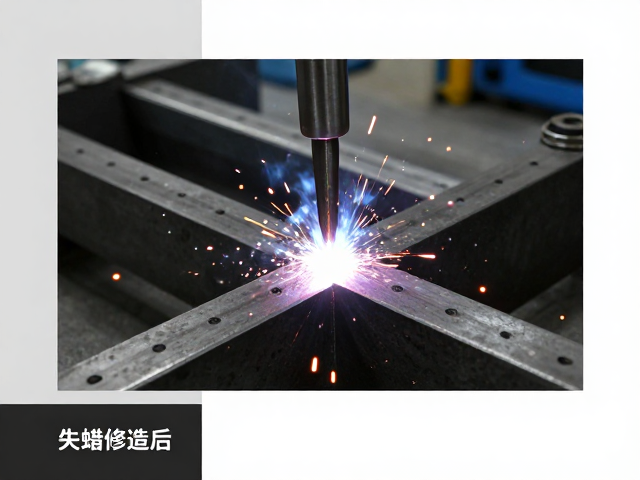
铸件在经历高温熔炼和凝固过程后,内部可能产生缩孔、气孔或表面砂眼等缺陷,此外,切割分离时留下的浇口残根也需要进行平整化处理,点焊成为填补缺陷和修复结构的关键手段。这里所指的点焊,在精密铸造语境下更多表现为氩弧焊(TIG)或微束等离子焊的局部填充修复,而非传统电阻点焊。操作时需选用与母材成分相近的焊丝,以确保焊缝金属的金相组织与基体一致,从而维持零件整体的力学性能。焊接前必须对待焊区域进行彻底清理,去除氧化皮、油污及残留的型壳材料,否则极易在焊缝处形成夹渣或气孔,导致修复失败。
焊接过程中的热输入控制是技术难点。精密铸件通常壁厚不均,过大的热输入会导致周围区域产生热应力变形,甚至改变原有热处理后的硬度分布。技术人员需采用分段焊接、断续焊接或使用铜垫板辅助散热等工艺来分散热量。对于需要恢复结构强度的部位,焊后通常需要进行渗透检测(PT)或超声波检测(UT),以验证焊缝内部是否存在肉眼不可见的裂纹或未熔合现象。只有当无损检测结果合格,且焊缝表面经过打磨达到规定的粗糙度标准后,该铸件才能进入下一道机加工或表面处理工序,确保最终产品的尺寸精度和服役安全性。