失蜡铸造爪位设计的核心矛盾与平衡逻辑
珠宝制作中的爪位(Prong Setting)是连接宝石与金属本体的关键结构,其设计难点在于在极小的接触面积内同时解决抓握力度与接触触感的问题。失蜡铸造工艺通过蜡模的形态直接决定了最终金属爪的几何特征,若蜡模雕刻过于粗壮以追求稳固,佩戴时极易产生硌手感;反之,若为了极致舒适而将爪位削薄,则在日常磕碰中容易变形或导致宝石松动。因此,兼顾舒适与稳固的核心在于对爪位截面形状、根部厚度以及尖端弧度的精确计算,而非单一维度的强化或弱化。
在失蜡铸造的过程中,蜡料的流动性与收缩率会轻微改变原始雕刻的形态,这要求工匠在制作蜡模时预留微小的补偿空间。爪位与宝石腰棱的接触点通常被设计为微小的平面或圆点,而非尖锐的线接触,这种设计能分散金属对宝石的压力,减少因应力集中导致的崩口风险。同时,爪位内侧与皮肤接触的曲面需经过严密的打磨与抛光,消除任何可能勾挂衣物的毛刺或锐角,这是提升佩戴舒适度的物理基础,也是确保金属结构在长期受力下不产生疲劳断裂的前提。
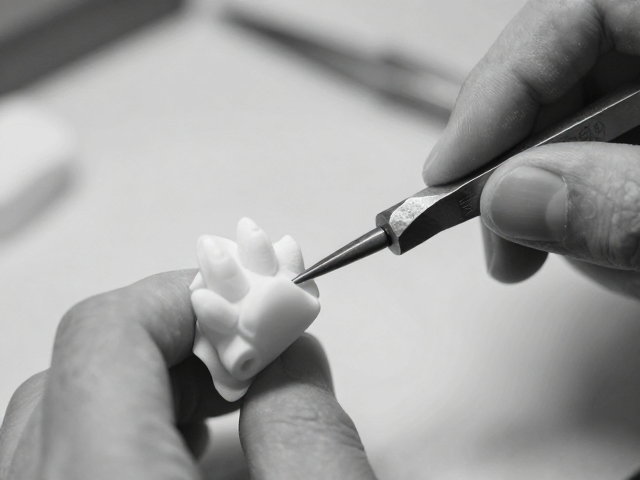
蜡模雕刻与铸造参数对结构强度的影响
蜡模的雕刻深度与爪位根部的厚度直接决定了铸造后金属件的力学性能。在实际操作中,爪根部位需保留足够的金属体积以应对日常佩戴中的扭转力,通常建议爪根直径不低于0.8毫米至1.2毫米,具体数值需根据金属材质(如K金或铂金)的硬度进行微调。铂金因其延展性较好,可适当增加爪位的纤细度以提升美感,而硬度较高的18K金则需更注重爪位的整体支撑力,避免因过细导致铸造断裂或佩戴变形。蜡模雕刻时需使用不同硬度的雕刻刀,通过控制刀锋角度,塑造出土肩平滑过渡至爪身的形态,避免直角转折造成的应力集中。
铸造过程中的温度控制与浇铸系统设计会显著影响爪位的微观结构。失蜡铸造采用失蜡法,蜡模被包埋后高温烧制形成空腔,随后注入熔融金属。若铸圈温度过低或浇铸速度过快,可能导致金属流动性不足,使纤细的爪位出现浇不足或冷隔现象,极大削弱结构强度。相反,过高的温度可能导致金属氧化或晶粒粗大,影响金属韧性。因此,精确的铸造参数是确保爪位内部无砂眼、气孔等缺陷的关键,只有致密的金属结构才能支撑爪位在长期佩戴中保持形状稳定,从而维持对宝石的稳固抓握。
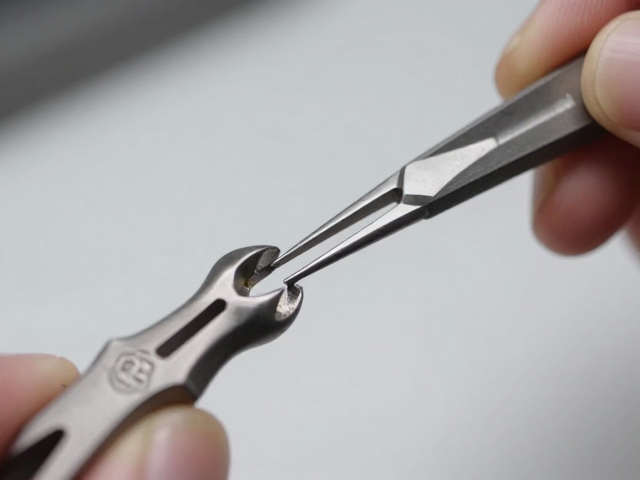
后道处理与成品装配对佩戴体验的决定性作用
铸造完成后的金爪往往表面粗糙且伴有氧化层,必须进行精细的打磨与抛光。这一阶段直接决定了珠宝与皮肤接触的最终质感。工匠需使用从粗到细的砂纸或研磨头,逐步去除铸造留下的毛刺,特别关注爪位内侧与宝石镶嵌槽的贴合处。若此处处理不当,残留的金属屑可能在佩戴初期划伤皮肤,或导致宝石镶嵌不牢。抛光不仅是为了美观,更是为了降低摩擦系数,使珠宝在转动时能顺滑贴合肌肤,减少因摩擦产生的异物感,这是提升佩戴舒适度的一道关键环节。
宝石镶嵌时的力度控制与最终检查是验证爪位设计是否成功的最终环节。镶嵌过程中,压爪或包爪的动作需均匀施力,避免局部过大的冲击力导致爪位变形或宝石受损。对于失蜡铸造而成的爪位,由于其形态已固化,镶嵌时的微调空间有限,因此蜡模阶段的精度显得尤为重要。成品完成后,需通过肉眼观察与放大镜检查爪位与宝石的闭合度,确保无可见缝隙,同时通过手指轻触测试爪位边缘的光滑度。只有当结构稳固性与触感舒适度在微观结构与宏观体验上达成统一,珠宝才能具备长久的佩戴价值。