复杂结构定制中的溢价逻辑与成本构成
失蜡铸造工艺在处理高复杂度零件时,其核心溢价来源于蜡模制备与组树环节的极高人力与时间成本。不同于标准件的大规模复制,复杂结构通常涉及异形腔体、薄壁或交错孔洞,这意味着工匠需要手工修整蜡模,并通过精密计算确定浇口位置以平衡金属液流动。这种定制化服务无法像注塑或冲压那样通过自动化设备快速分摊成本,每一套蜡模的制作周期可能长达数天甚至数周,直接推高了单件制造的基础费率。
材料损耗与工艺良率也是决定最终报价的关键变量。复杂结构往往伴随着更严酷的铸造条件,金属液在填充过程中容易产生湍流或卷气,导致废品率显著高于简单件。供应商在定价时,会将这部分因缺陷导致的原材料浪费、后续打磨修整的人工投入以及可能出现的报废损失计入风险溢价之中。此外,为了应对复杂形状,有时需要使用特种耐火材料或定制化的型壳配方,这些非常规材料的采购成本进一步加剧了整体价格的上浮。
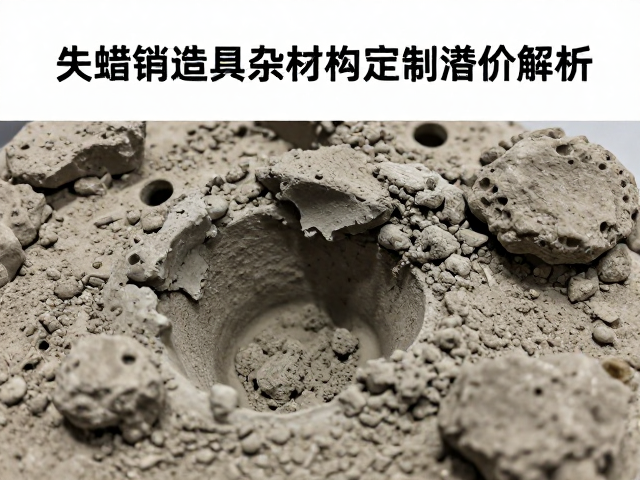
砂眼缺陷的形成机理与微观成因
砂眼是失蜡铸造中常见的表面或近表面缺陷,表现为铸件内部或表面存在圆形、椭圆形或不规则形状的孔洞,内部通常残留有型壳材料颗粒。从流体力学角度分析,当熔融金属液以过高的速度冲击型壳内壁时,会冲刷并剥离耐火材料表面,这些脱落的颗粒随金属液流动最终嵌入凝固前沿,形成砂眼。特别是在浇注系统设计不当,如直浇道截面积过小或存在急转弯处,极易引发局部流速激增,加剧对型壳的冲刷侵蚀。
型壳制备过程中的工艺瑕疵也是诱发砂眼的主要内因。如果制壳时涂挂不均匀,导致某一层耐火涂料过薄或含有气泡,或者焙烧过程中温度曲线控制不佳,造成型壳强度不足或残留水分,都会降低型壳的抗冲刷能力和透气性。在金属液渗入型壳微孔或与型壳发生化学反应时,若界面结合不稳定,型壳碎片便容易脱落并卷入金属流中。此外,熔炼过程中若除气不彻底,金属液内部夹杂的氧化物渣滓也可能在复杂结构中聚集,形成类似砂眼的夹杂缺陷,需通过金相分析区分是外来型壳颗粒还是内生夹杂物。
工艺优化与浇注系统设计策略
优化浇注系统设计是减少砂眼缺陷的首要技术手段,核心在于控制金属液的流速与流动状态。采用底注式或阶梯式浇注系统,可以使金属液平稳上升,避免直冲型壳壁面。合理计算并扩大直浇道与横浇道的截面积比例,降低充型速度,利用金属液的静压力而非动压力填充型壳,能有效减少对流冲刷。对于复杂结构中的薄壁区域,可适当增加溢流槽或集渣包的位置,利用金属液的重力沉降作用,让杂质和脱落的型壳颗粒在进入主型腔前被捕获。
型壳制备工艺的精细化控制是提升表面完整性的另一大支柱。在制壳过程中,需严格控制涂料的粘度与涂挂次数,确保每一层耐火材料均匀覆盖且无缺陷。选用高强度、高透气性的耐火骨料,并优化焙烧曲线,确保型壳在高温下保持足够的机械强度和结构稳定性。焙烧后需进行充分的预热处理,去除残留挥发物,提高型壳与金属液的界面稳定性,防止因热震或化学反应导致的型壳剥落。
检测验证与全流程质量管控
针对复杂结构定制件,建立严密的检测验证体系是确保无砂眼缺陷的必要环节。常规的外观检查难以发现深孔或隐蔽部位的砂眼,需引入X射线探伤或工业CT扫描技术,对铸件内部进行三维可视化检测,精准定位缺陷形态与分布。对于关键受力部件,还需进行低倍组织检验或金相分析,确认缺陷性质并追溯其来源,是源于型壳脱落还是金属液夹杂,从而针对性地调整上游工艺参数。
全流程的质量数据追溯与反馈机制能够显著降低缺陷复发率。从蜡模尺寸测量、组树强度测试、型壳焙烧温度记录到浇注温度、冷却时间的实时监测,每一个环节的数据都应被详细记录并与最终检测结果关联。通过大数据分析,识别出导致砂眼的高频工艺窗口,例如特定温度区间下的型壳强度变化或特定流速下的冲刷阈值。这种基于数据驱动的工艺迭代,能够逐步逼近最优生产参数,从源头抑制砂眼缺陷的产生,提升复杂结构定制件的良品率。