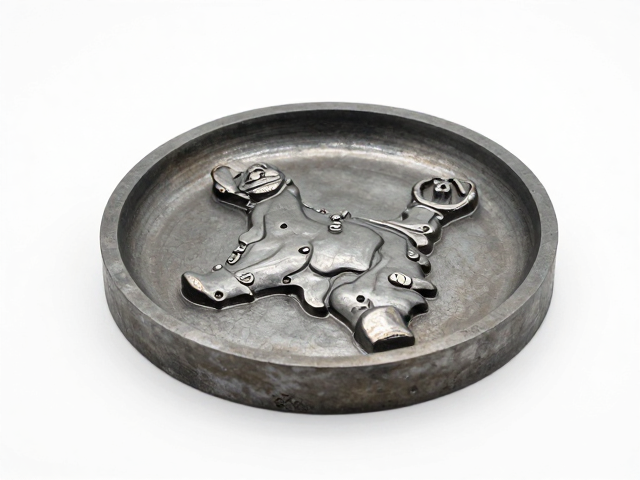
失蜡铸造:液态金属的形态重塑
失蜡铸造作为金属工艺中最为古老且精密的成型方式,其核心逻辑在于利用蜡材的可塑性构建出最终成型的负空间。工匠首先依据设计图纸,使用高粘度、高延展性的铸造蜡或树脂蜡,通过手工雕刻或模具压制,制作出具有极高还原度的蜡模。这一阶段对细节的把控至关重要,因为蜡模表面的每一处起伏、每一道刻痕,都直接决定了最终金属成品的微观形态。蜡模完成后,需经过严密的检漏与修整,确保无气泡、无裂纹,为后续包裹铸型提供完美的基础。
在蜡模确认无误后,工艺进入关键的包埋与焙烧环节。工匠使用高耐火度的石膏基包埋料,通过真空加压或手工涂抹的方式,将蜡模完全包裹在铸型壳中。这一过程需要严格控制包埋料的颗粒度与固化时间,以平衡透气性与强度。随后,铸型被送入高温窑炉进行焙烧,温度通常需达到800至900摄氏度。在这一高温阶段,内部的蜡模受热熔化并完全排出,形成与蜡模形状完全一致的空腔,同时包埋料经过高温烧结,具备了承受高温金属液冲击的热稳定性,为金属液的注入做好了准备。
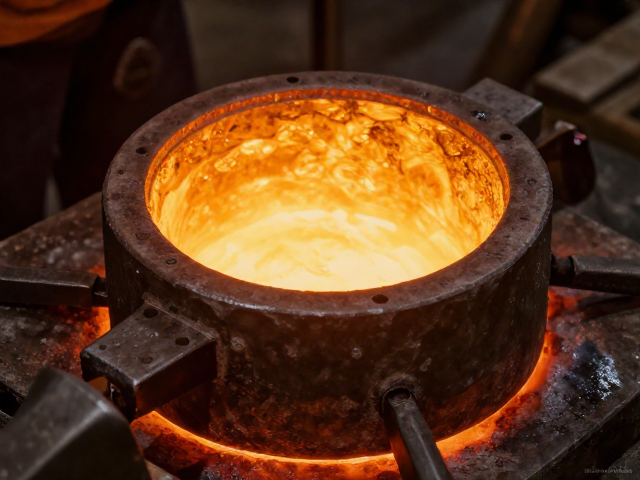
熔金与成型:高温下的物理置换
当铸型冷却至适宜温度后,高温合金熔炼程序正式启动。根据首饰或工艺品的需求,工匠需精确计算金属配比,将金、银、铜或其他合金原料放入坩埚,利用高温熔金机或喷枪进行熔炼。金属在熔化过程中会伴随剧烈的氧化反应,因此需加入适量的除渣剂以去除表面杂质,确保金属液的纯净度与流动性。熔炼完成的金属液需在最佳温度窗口下迅速注入预热过的铸型浇口,利用重力或离心力或压力铸造设备,让液态金属填满之前蜡模留下的每一个细微角落。
金属液冷却凝固后,铸型外壳变得脆弱且易碎,此时需通过敲击、水爆或机械破碎等方式打破包埋壳,取出内部的金属铸件,这一过程在业内常被称为“洗蜡”或“拆壳”。刚出炉的铸件表面通常覆盖着一层黑色的氧化皮及残留的包埋料,质地粗糙且伴有毛刺。工匠需使用喷砂机对铸件进行初步清理,去除顽固残留,并检查铸件是否完整,有无因金属流动不畅或包埋料开裂导致的缺肉、砂眼或变形现象。这一阶段的铸件被称为“铸坏”,虽然已具雏形,但表面状态远未达到成品要求,亟需后续精细处理。
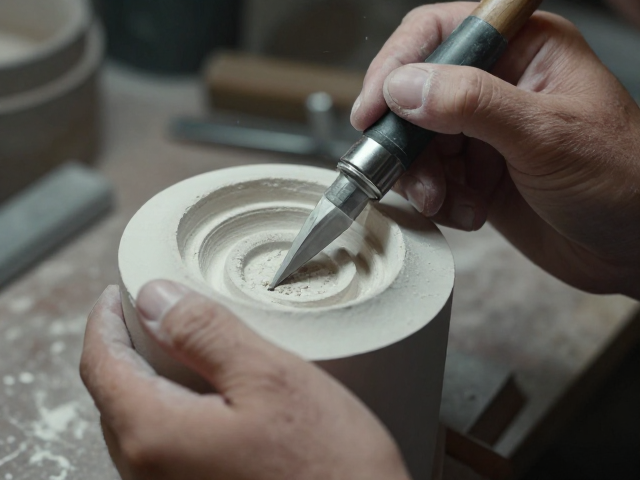
执模与修整:从粗犷到精致的物理博弈
执模是连接铸造与打磨的关键工序,主要依靠手工工具对铸坏进行形态修正与表面初步平整。工匠使用不同形状的执模锥、什锦锉、砂纸或百洁布,对铸件进行推、拉、刮、磨等操作。这一过程并非简单的抛光,而是需要严格遵循原始设计线条,对因铸造收缩或流动产生的变形进行矫正,消除焊疤、毛刺及浇口残留。执模过程中,工匠需不断比对原始蜡模或设计稿,确保作品的比例、对称性及线条流畅度符合标准。由于完全依赖手工触感与经验,这一阶段的加工痕迹往往保留了明显的物理干预特征,为后续肌理的形成提供了基础。
在执模过程中,工匠会根据设计需求,刻意保留或强化某些手工痕迹,以营造粗犷、质朴或具有强烈视觉冲击力的表面肌理。通过使用齿针、刻刀或不同目数的研磨工具,在金属表面制造出不规则的划痕、锤击点或拉丝效果。这种肌理处理并非随意为之,而是需要精确控制力度与方向,使得光线在粗糙表面产生漫反射,从而呈现出独特的质感与层次感。执模不仅是形态的修正,更是艺术表达的延伸,它让冰冷的金属拥有了类似手工锻造的温度与生命力,为最终成品奠定视觉基调。