失蜡铸造的核心原理与流程重构
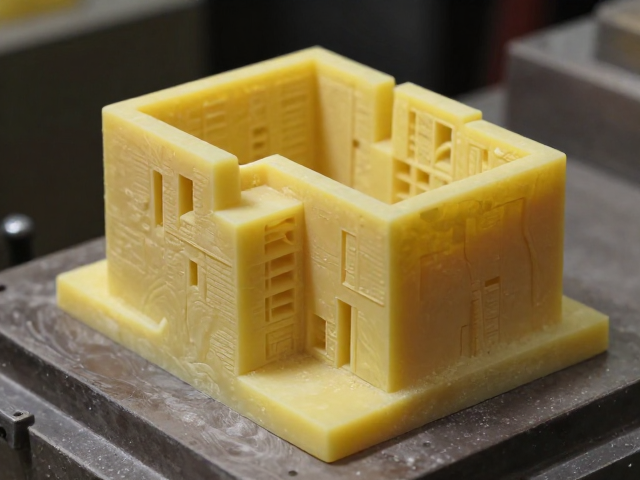
失蜡铸造,亦称熔模铸造,是一种利用易熔材料制作模型,再通过包裹耐火材料形成型壳,经高温烘烤使模型熔化流失,最终注入金属液形成预定形状精密铸件的技术路径。该工艺的核心在于“一模一壳”的精确复制,其流程起始于蜡模的制作,现代生产中多采用高压注蜡机将熔融蜡料注入高精度金属模具中成型,这一步骤直接决定了铸件初始几何尺寸的稳定性与表面光洁度的基础。随后,工匠需对蜡模进行严格的质量初检,重点排查气泡、变形或填充不全等缺陷,并通过焊接技术将蜡模与蜡树连接,形成便于批量处理的模组结构,为后续的沾浆和制壳工序做好准备。
随着耐火材料涂挂与多次结壳,模组表面逐渐形成具有一定厚度和强度的陶瓷型壳。这一阶段的关键在于控制浆料粘度与撒砂的均匀度,通常需经历多次沾浆和撒砂循环,以确保型壳具备足够的透气性与高温强度。当型壳完全干燥并固化后,便进入关键的脱蜡环节,通过高温蒸汽或热水釜使内部蜡料熔化排出,形成与蜡模形状完全一致的空腔。这一过程不仅要求温度控制的精准,还需确保蜡料完全排出,避免残留物影响后续金属液的流动与凝固,从而为获得无缺陷的铸件奠定物理基础。
建筑感结构的实现策略与模具设计
建筑感结构通常指铸件表面呈现出的厚重、刚毅且富有几何张力的视觉效果,这种风格对铸造工艺的精度与模具设计的合理性提出了极高要求。在模具设计阶段,需通过严密的模具结构分析软件模拟金属液在型腔内的流动路径,优化浇冒口系统的位置与尺寸,确保金属液能平稳填充复杂截面,避免因流速过快或温度不均导致的冷隔或浇不足现象。对于具有复杂悬臂或薄壁特征的建筑感构件,模具需设置严密的冷却系统或保温措施,以控制凝固顺序,实现从厚大部位到细小部位的定向凝固,从而减少缩松、缩孔等内部缺陷,保证结构件的力学性能与外观完整性。
为了强化建筑感的视觉冲击力,表面处理前的铸态结构需经过严密的机械加工或手工修整,去除浇冒口残留,并通过喷砂、抛丸等物理处理方式凸显金属原本的质感与纹理。这一过程需严格控制喷砂介质的大小与压力,避免过度侵蚀表面导致细节模糊,同时保留设计所需的粗糙度或光洁度比例。模具的分型面设计也需经过精密计算,确保合模紧密,防止因分型面错位导致飞边或错型,进而破坏建筑感结构应有的锐利线条与平整界面。通过模具设计的精细化与表面处理的标准化,铸件能够在保持复杂几何形态的同时,呈现出符合现代建筑美学的坚实质感。
零砂眼缺陷的控制技术与型壳管理
砂眼是铸造过程中常见的表面缺陷,主要表现为铸件表面或内部存在砂粒嵌入形成的孔洞,其产生通常与型壳强度不足、涂料剥落或金属液冲刷有关。在失蜡铸造中,实现零砂眼的关键在于型壳材料的配比优化与制壳工艺的严格控制。耐火骨料需经过严格筛选,确保颗粒形状与级配合理,以提供优异的抗热震性与高温强度;结合剂的选择则需兼顾干燥强度与高温下的残留量,避免高温下产生过多气体或残留物影响金属液表面质量。制壳过程中,每一层涂挂后的干燥环境需保持恒温恒湿,防止因水分分布不均导致型壳开裂或强度波动,从而杜绝砂粒脱落进入金属液的风险。
脱蜡与焙烧阶段的管理对消除砂眼同样至关重要。脱蜡过程中,蒸汽压力与温度需精确控制,避免蜡模快速熔化导致型壳内部应力集中而产生微裂纹。焙烧阶段则需遵循严格的升温曲线,逐步排除型壳中的残余水分、结合剂分解产物及蜡料残留,确保型壳在高温下具备稳定的化学惰性与物理强度。焙烧温度需根据所用金属材料的熔点与性质进行精确设定,过低的焙烧温度可能导致型壳残留有机物,在高温下与金属液反应生成气孔或夹杂;而过高的温度则可能引起型壳烧结变形或强度下降。通过严密的型壳管理与工艺参数控制,可有效避免砂眼缺陷,实现高表面质量的铸造效果。
金属液处理与凝固过程优化
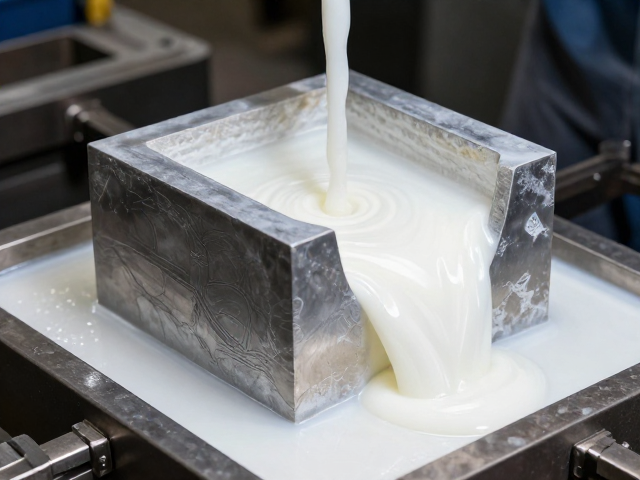
金属液的纯净度与浇注状态直接影响铸件的最终表面质量与内部结构完整性。在熔炼过程中,需采用高效的除气、除渣技术,如旋转喷吹惰性气体或使用熔剂精炼,以去除金属液中的氧化物夹杂与溶解气体,降低金属液的含氧量与氢含量,减少凝固过程中因气体析出形成的气孔。浇注温度的控制需根据铸件壁厚与合金特性进行精确计算,确保金属液具有适宜的流动性与补缩能力,避免因温度过低导致流动性差形成冷隔,或因温度过高导致收缩率过大引发缩孔或裂纹。浇注系统的设计需保证金属液平稳进入型腔,避免湍流卷气,同时设置合理的挡渣槽与过滤装置,进一步拦截可能进入型腔的杂质。
凝固过程中的冷却控制是决定铸件微观组织与宏观缺陷的关键环节。通过调整铸型温度、浇注速度以及后冷措施,可控制金属液的凝固方向与速度,实现顺序凝固或同时凝固,以优化补缩路径,减少热节处的缩松缺陷。对于具有复杂结构的建筑感铸件,需在关键部位设置保温冒口或冷铁,以调节局部热平衡,确保厚大部位与薄壁部位的凝固时间匹配,避免因凝固不均导致的内应力集中与变形。此外,铸件出炉后的冷却过程也需控制冷却速率,防止因快速冷却导致脆性组织生成或表面开裂,确保铸件在后续加工与使用中保持稳定的性能与外观。