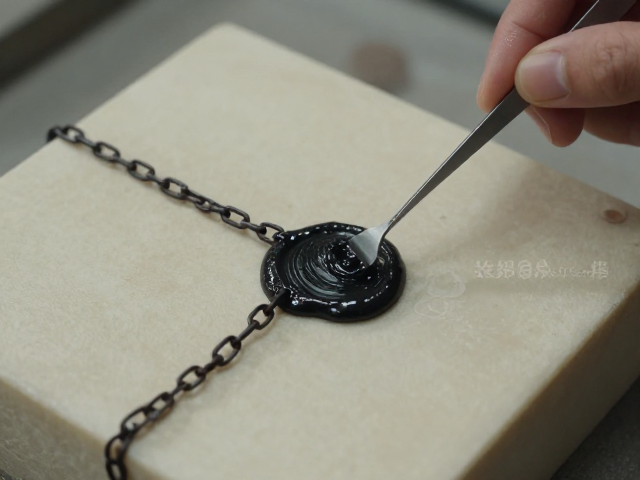
失蜡铸造中火漆固定的核心作用与操作规范
在失蜡铸造的精密流程中,火漆固定扮演着连接蜡模与浇注系统的关键角色,其核心功能在于构建严密的密封环境,防止液态金属在高压注入过程中从蜡模与铸圈的结合处发生渗漏。传统工艺中,工匠常使用专用的高温耐火胶泥或改性火漆材料,对蜡树根部与铸杯连接处进行多层包裹。这一步骤并非简单的粘合,而是需要确保材料在受热膨胀后能与陶瓷壳层形成无缝的物理咬合,从而维持整个浇注系统的完整性。
实际操作时,固定点的处理需严格遵循厚度与平整度标准。过薄会导致高温下破裂引发跑火,过厚则可能因应力集中导致蜡模变形或脱落。工匠需使用专用刮刀将固定材料均匀涂抹,并借助热风枪进行局部预热,使材料达到最佳流动性与附着力。这一过程要求极高的稳定性,任何细微的气孔或裂缝都可能在后续的焙烧或浇注阶段被放大,直接导致铸件表面出现气孔、夹渣或冷隔等致命缺陷。
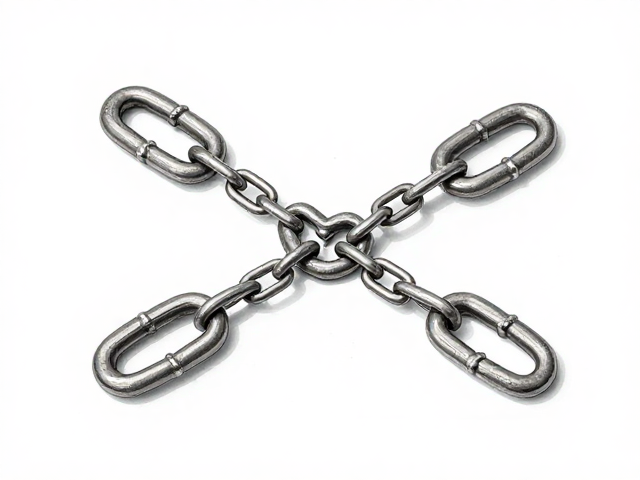
链节连接的结构设计与力学平衡
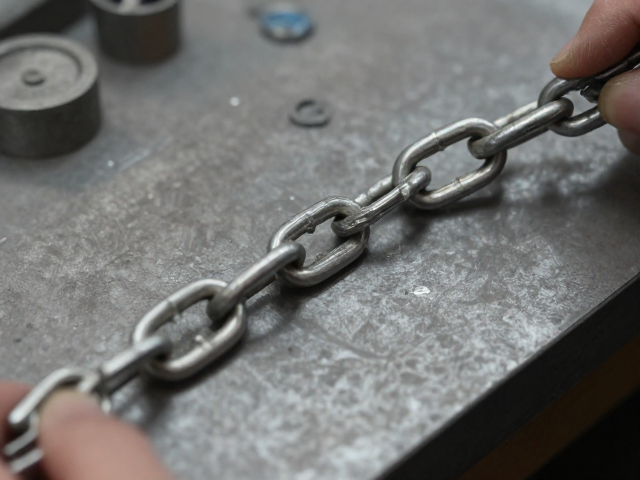
珠宝或精密金属构件中的链节连接,是失蜡铸造中极具挑战性的环节,其难点在于如何在极小的空间内实现多个独立金属单元的稳固咬合,同时保留活动的自由度。在蜡模制作阶段,链节之间的接触点必须经过严密的计算与打磨,确保蜡质材料在熔失后留下的空隙完全符合设计要求。这种“虚连接”的状态要求蜡模表面的光洁度极高,任何微小的蜡屑残留都会导致金属凝固后链节粘连,破坏成品的灵动性。
连接处的力学平衡决定了成品的使用寿命与佩戴舒适度。工匠需通过调整链节轴孔的同心度,确保金属冷却收缩后,各部件能自然契合而不产生额外的扭转力。若设计不当,过紧的连接会导致金属疲劳断裂,过松则会在日常佩戴中造成部件脱落。因此,在蜡模阶段,常需借助高倍放大镜对每个连接点进行微调,利用蜡材的可塑性反复测试开合角度,直至找到最佳的结构平衡点,为后续的金工修整预留足够的材料余量。
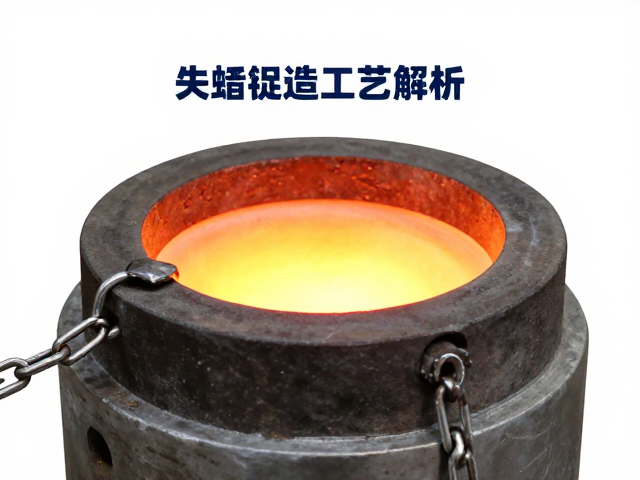
熔模与铸圈的热应力匹配
失蜡铸造的成功与否,很大程度上取决于蜡模与外层陶瓷铸圈在受热过程中的热膨胀系数是否匹配。当铸圈进入窑炉进行焙烧时,内部蜡模熔化流失,外部陶瓷层逐渐致密化,这一过程中产生的热应力若无法释放,极易导致铸圈开裂或蜡模移位。因此,在组装蜡树与铸圈时,必须严格控制铸圈的厚度与密度,确保其具备足够的强度以抵抗金属液注入时的冲击力,同时具备良好的透气性以排出挥发气体。
实际操作中,铸圈的焙烧曲线需根据蜡材的特性进行精确设定。对于含有特殊添加剂的高精密蜡材,其熔失温度区间较窄,要求铸圈升温速率更加平缓,以避免因温度骤变引发微裂纹。工匠需定期监测窑炉温度变化,确保铸圈内部残留的蜡质完全排出,形成纯净的空腔。这一阶段的稳定性直接影响了金属液的填充质量,任何因热应力不均导致的微小变形,都会在最终成品上表现为尺寸超差或表面瑕疵。
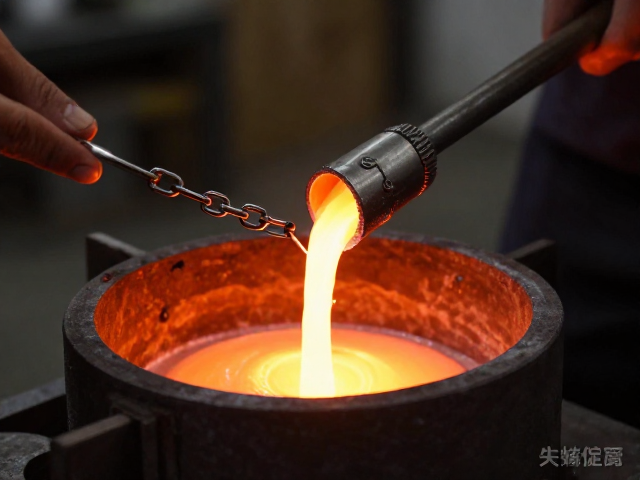
浇注过程中的流体控制技巧
液态金属注入蜡模空腔的过程,是失蜡铸造中最为关键的物理转变阶段。金属液的流动性、温度控制以及注入速度,共同决定了铸件内部的致密度与表面质量。在火漆固定与链节连接完成后的铸圈中,金属液需克服毛细作用力,迅速填充每一个细微的链节缝隙。若浇注温度过低,金属液粘度增加,极易在复杂结构处形成浇不足;若温度过高,则可能加剧对铸圈的侵蚀,导致铸件表面粗糙甚至粘砂。
为了优化填充效果,工匠常采用离心铸造或真空吸铸等辅助手段,以提供稳定的压力驱动金属液流动。在浇注瞬间,需保持手部动作的绝对平稳,避免震动导致金属液飞溅或中断流路。对于链节结构复杂的工件,有时需采用分段浇注或倾斜铸圈的方式,利用重力辅助金属液从底部向上填充,排出空气,减少气孔产生。这一过程要求极高的专注度与经验积累,任何细微的波动都可能破坏金属液的连续凝固过程。
后期处理与连接部位的精修
铸件出炉冷却后,火漆固定材料与铸圈需被小心剥离,此时链节连接处往往残留有金属飞边或氧化物,需要进行精细的机械处理。使用微型切割机或超声波清洗机去除多余材料时,必须严格控制切削力度,避免损伤链节的活动关节。对于高精度要求的珠宝或精密零件,常采用手工打磨配合细砂纸逐步抛光,以恢复金属原有的光泽与结构的灵活性。
精修过程中,连接部位的咬合感是重要的检验标准。工匠需反复测试链节的开合顺畅度,必要时使用专用夹具进行校正,消除因铸造收缩产生的微小形变。这一阶段不仅是外观的修饰,更是对铸造结构完整性的最终确认。通过细致的打磨与抛光,去除所有因火漆固定和金属流动留下的痕迹,使成品达到预期的工艺水准,展现出失蜡铸造特有的细腻质感与精密结构。