失蜡铸造工艺的核心流程与氧化皮形成机制
失蜡铸造作为一种精密成型技术,其基本路径始于蜡模制作、组树、制壳、脱蜡、焙烧及浇注等关键环节。在这一严密的工业链条中,金属液在高温熔融状态下与型壳内壁发生复杂的物理化学反应,导致铸件表面不可避免地附着一层致密的氧化物层,即氧化皮。这层氧化皮主要由铁的氧化物、硅酸盐及其他合金元素氧化物组成,不仅掩盖了金属本体的光泽,更会严重影响后续表面处理的质量与零件的尺寸精度。
氧化皮的形成程度与焙烧温度、浇注速度以及合金成分有着严密的从属关系。在常规不锈钢或高温合金铸件中,当浇注温度超过1400摄氏度时,金属表面的快速氧化反应会在数秒内形成厚度不均的氧化层。若不经专业处理,这层氧化皮将成为腐蚀源,降低零部件的疲劳强度。因此,在铸造后处理环节,去除氧化皮并非简单的清洁步骤,而是决定最终产品表面完整性与耐腐蚀性能的核心工序,直接关联着精密零件在极端工况下的服役表现。
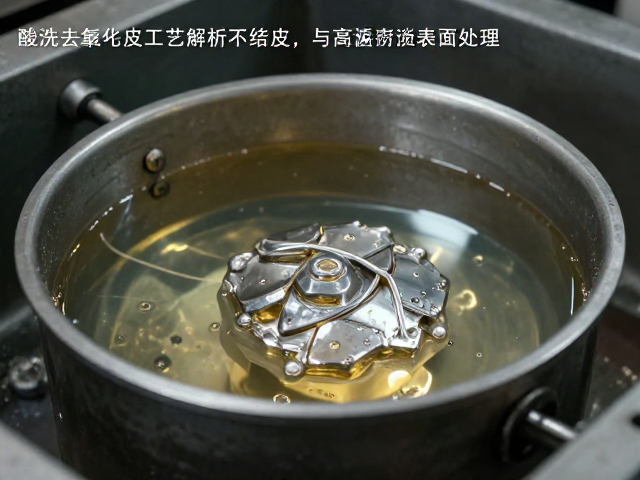
酸洗去氧化皮的技术原理与工艺控制
酸洗去氧化皮利用化学溶剂与金属氧化物发生溶解或还原反应,从而剥离表面杂质。对于不锈钢铸件,通常采用氢氟酸与硝酸的混合酸液作为主要介质。氢氟酸能特异性地溶解硅酸盐及难以去除的氧化层,而硝酸则起到氧化钝化及辅助溶解的作用。这一过程必须在严格控制的温度范围内进行,通常酸液温度维持在30至60摄氏度之间,以确保反应速率适中,避免基体金属过度腐蚀导致尺寸超差或表面发黑。
工艺参数的精准调控是酸洗质量的关键。酸液的浓度、处理时间以及搅拌频率需根据铸件的具体材质和氧化皮厚度进行动态调整。过短的处理时间会导致氧化皮残留,形成点蚀隐患;而过长的浸泡则可能引起晶间腐蚀,削弱材料力学性能。现代工业中,常辅以超声波清洗技术,利用空化效应加速酸液向微孔和复杂结构的渗透,显著提升去污效率。处理完成后,必须通过严密的漂洗程序去除残留酸液,通常使用去离子水多次冲洗,直至出水pH值接近中性,防止残留酸分引发后续锈蚀。
高温防烫表面处理的热力学基础与应用场景
高温防烫表面处理主要面向需在高温环境下操作的金属部件,其核心目标是在保持金属基体强度的同时,降低表面接触温度,防止操作人员烫伤。此类技术常通过表面涂层或微结构改性实现。例如,采用多层复合涂层技术,在铸件表面形成具有低热导率的隔热层。当铸件在高温工况下工作时,隔热层能有效阻隔热量向表面传递,使表面温度维持在安全接触范围内,即便内部金属温度已高达数百摄氏度。
该技术广泛应用于航空航天发动机部件、汽车排气系统以及工业窑炉配件等领域。在这些高热负荷场景中,传统单一金属表面难以兼顾耐热性与安全性。通过激光熔覆或等离子喷涂技术,在铸件表面制备氧化钇稳定的氧化锆等陶瓷隔热层,可显著提升表面耐热冲击性能。这种处理不仅提升了安全性,还增强了表面对高温氧化的抵抗力,延长了零部件在高温环境下的使用寿命,满足了高可靠性工业装备对表面功能性的严苛要求。
表面处理后的质量检测与标准符合性
处理完成后的铸件需经过严密的质量检测,以确保氧化皮彻底清除且防烫涂层完整无缺。目视检查是基础步骤,需确认表面无酸洗斑点、无涂层剥落或气泡缺陷。对于关键零部件,常采用渗透检测或涡流检测来识别微裂纹及表面缺陷。此外,接触角测试可用于评估表面润湿性,间接反映清洁度及涂层均匀性,确保无残留污染物影响后续装配或服役性能。
尺寸精度检测是另一项不可或缺的环节。酸洗过程可能因不均匀腐蚀导致微小尺寸变化,因此需使用三坐标测量机对关键配合面进行高精度测量。对于防烫涂层,需通过附着力测试(如划格法)验证涂层与基体的结合强度,确保其在热循环应力下不脱落。同时,热工性能测试可模拟实际工况,测量表面温升曲线,验证防烫效果是否符合设计规范。这些严密的检测流程构成了从化学处理到物理防护的完整质量闭环,保障每一批次铸件均达到工业应用的标准要求。