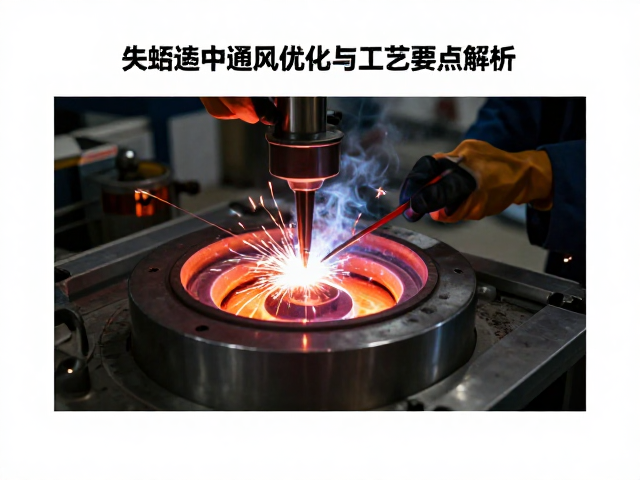
失蜡铸造中激光焊接的热输入控制难点
失蜡铸造(熔模铸造)因其能生产高复杂度、高精度的金属构件,广泛应用于航空航天、医疗植入物及高端艺术领域。然而,蜡模脱蜡后形成的陶瓷型壳或金属模具在组装阶段,常需对分段铸造件进行激光焊接以形成完整结构。激光焊接过程中产生的高能量密度热输入,若控制不当,极易导致蜡模残留物碳化或陶瓷型壳局部过热开裂,进而引发铸造缺陷。因此,在焊接前对热输入进行精确计算与控制,是确保型壳完整性的首要技术环节。
热影响区(HAZ)的微观组织演变直接决定了最终铸件的质量。在激光束扫描焊接路径时,局部高温会改变母材与焊材的金相结构。对于高温合金或钛合金等常用铸造材料,过快的冷却速率可能导致马氏体相变或残余应力集中。实际操作中,需通过调整激光功率、扫描速度及光斑直径,平衡熔池深度与宽度,避免因热积累造成型壳界面处的物理损伤,从而为后续浇注提供严密的包裹环境。
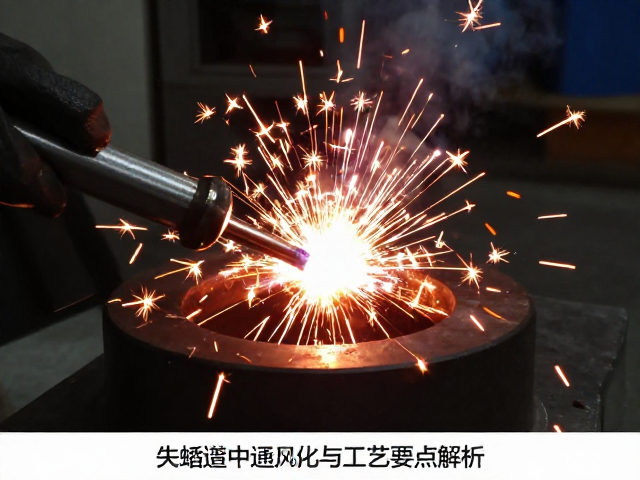
局部通风系统的气流动力学设计
焊接区域的烟尘与金属氧化物挥发物是影响工艺稳定性与环境安全的关键变量。传统的整体车间排风难以有效应对激光焊接点产生的高浓度微粒,必须引入局部抽吸通风系统。基于流体力学原理,抽吸口应设置在烟尘扩散路径的上风向或正上方,利用文丘里效应或射流诱导原理,在焊点周围形成稳定的负压区。这种设计能迅速捕获悬浮颗粒,防止其沉降后污染型壳表面或干扰激光束的传播路径。
通风风管的布局需遵循等速或不等速设计原则,确保各抽吸点的风量均衡。在实际工程中,采用柔性软管连接焊接头与集尘装置,可灵活适应不同尺寸铸件的焊接需求。风管内部应保持光滑无死角,减少气流阻力。同时,需在排风管道末端配置高效过滤器(如HEPA),以拦截微米级甚至纳米级的金属粉尘。这种严密的气流控制不仅保护了操作人员健康,更避免了粉尘附着在精密型壳上,降低了因杂质导致的铸造气孔或夹渣风险。
焊接工艺参数的协同优化策略
激光焊接的核心在于功率、速度、离焦量及辅助气体的协同作用。对于失蜡铸造中的薄壁或复杂结构件,峰值功率需精确匹配材料的热导率。过高的功率会导致熔池过度飞溅,增加后续清理难度;而过低的功率则无法形成良好的熔合线。通常,脉冲激光因其可控的热输入特性,在精密铸件焊接中更具优势。通过调节脉冲宽度和频率,可以细化晶粒,减少热裂纹倾向,确保焊缝区域的力学性能与基体一致。
辅助气体的选择与流量控制对焊缝质量有着决定性影响。氦气因其高热导率和电离电位低,能稳定电弧并增加熔深,常用于高质量焊接;而氩气成本较低,主要用于防止氧化。在实际操作中,气体流量需根据焊接速度动态调整,确保保护气体能充分覆盖熔池,同时避免气流过强扰乱熔池表面的稳定性。此外,保护气流的喷嘴角度和距离也需经过严格测试,以消除气流涡流,确保焊缝表面光滑、无氧化斑点,满足精密铸造对表面质量的高要求。
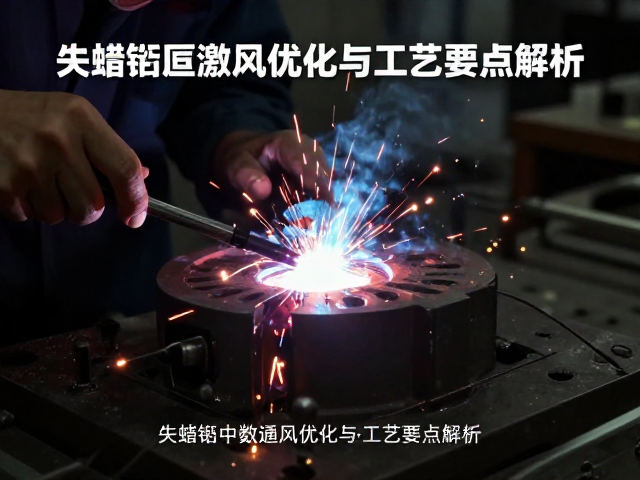
焊接后无损检测与缺陷识别
焊接完成后的型壳需经过严密的无损检测,以评估结构完整性。超声波检测(UT)是识别内部裂纹、未熔合等体积型缺陷的有效手段。通过高频声波在材料中的传播与反射,可精确测定缺陷的大小和位置。对于表面细微裂纹,渗透检测(PT)则更为适用,其利用毛细作用原理,通过显像剂显示开口缺陷。这两种方法的结合使用,能全面覆盖从内部到表面的潜在质量问题,确保型壳在承受高温金属液浇注时不发生破裂。
金相显微镜检查用于分析焊缝微观组织,评估是否存在气孔、夹杂或晶粒粗大等现象。通过截取试样并进行抛光、腐蚀,可观察焊缝区与热影响区的过渡情况。若发现异常组织,需反向追溯至激光工艺参数,调整功率密度或扫描路径。此外,尺寸测量也是关键环节,使用三坐标测量机(CMM)对比焊接前后型壳的关键尺寸变化,评估热变形对最终铸件精度的影响。这些数据反馈有助于不断优化焊接工艺窗口,提升批次间的一致性。