失蜡铸造与镶口工艺的核心逻辑
失蜡铸造法通过蜡模复制金属结构,其核心优势在于能精确呈现复杂曲面与镂空细节,为后续精密镶口提供基础形态。铸造过程中,蜡模被包裹在耐火材料中形成铸型,加热熔化蜡料后形成空腔,再注入熔融金属。这一物理置换过程决定了金属成型的初始精度,若蜡模修整存在微小瑕疵,高温金属流动可能放大这些缺陷,直接影响最终镶嵌位的贴合度。
镶口工艺并非简单的金属包裹,而是基于铸造后金件的微观结构进行的二次塑形。工匠需识别铸造件受力点与视觉焦点,通过手工锻打或机械压镶,使金属边缘紧密贴合宝石底部。这一阶段对材料延展性的把控至关重要,过大的压力可能导致宝石内部产生隐性应力裂纹,而压力不足则会在佩戴中形成松动隐患,因此每一次按压都需严格计算金属回弹系数。
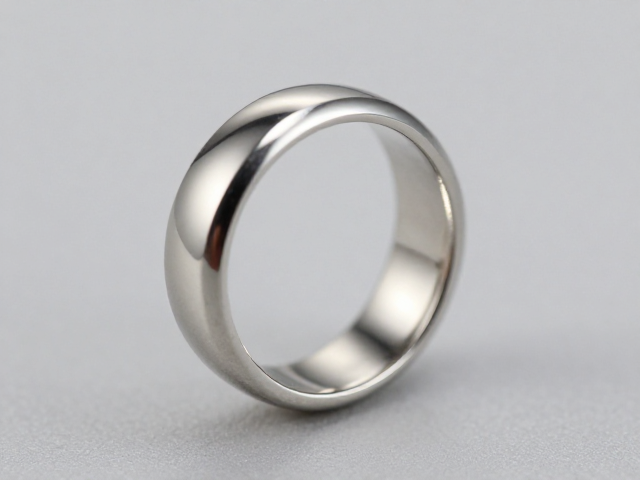
极致镜面抛光的表面处理技术
镜面抛光的本质是消除金属表面所有微观划痕,使光线发生全反射而非漫反射。传统工艺多采用从粗砂纸到极细研磨膏的阶梯式处理,每一道工序旨在去除上一道留下的痕迹。现代高精度抛光常引入超声波辅助清洗与高压气流干燥,确保研磨颗粒不残留于细微缝隙中,从而避免后续工序中因颗粒残留导致的二次划伤,这是实现高光泽度的物理基础。
对于镶口部位的抛光,技术难点在于区分金属与宝石的硬度差异。宝石通常硬度极高,而金属边缘相对柔软,抛光轮在接触镶爪时极易磨损金属导致变形。专业操作中会使用特制的软质抛光布配合极细的氧化铝或金刚石研磨液,以极低转速轻柔修整镶爪内侧。这种“软接触”策略能在不损伤宝石切面的前提下,使金属表面达到类似玻璃的平滑度,让光线从宝石与金属交界处自然过渡。
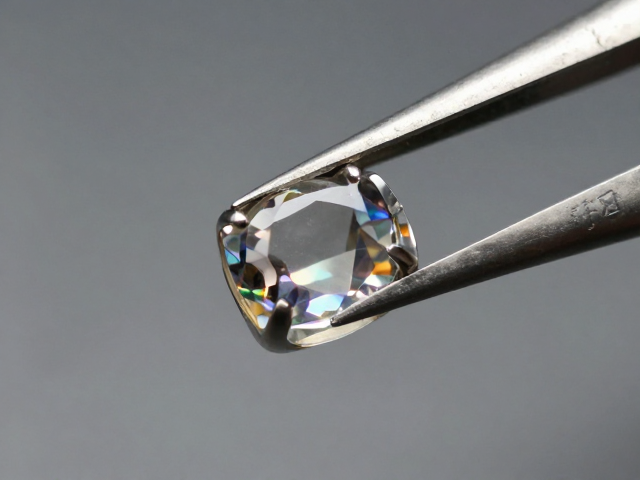
精密镶口与宝石契合度的控制
镶嵌的稳固性依赖于金属与宝石几何形状的完美匹配,而非依赖胶水或过度挤压。在制作爪镶或包镶结构时,工匠需先对裸石进行精确测量,确定其最大直径与最小直径,再据此调整铸造后金件的内径。由于金属在冷却过程中存在收缩率,铸造件通常略大于设计尺寸,需通过手工修整预留压缩空间,确保宝石放入后能均匀受力。
实际操作中,镶嵌位的角度设计直接影响视觉效果与安全性。爪尖需经过精细打磨,使其尖端圆润且向内倾斜,这样既能减少勾挂衣物的风险,又能通过金属本身的张力锁住宝石。若镶嵌角度过平,宝石容易脱落;若过陡,则可能因接触点集中而压碎宝石边缘。这种毫米级的角度控制,完全依赖工匠对材料力学特性的经验判断,是区分普通工艺与极致工艺的关键细节。
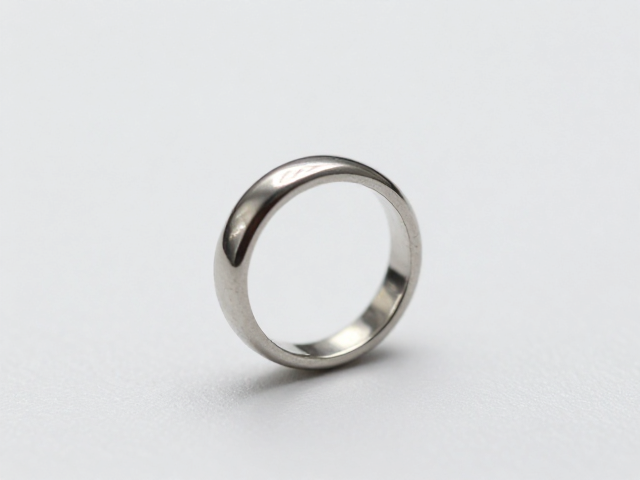
成品检验与长期佩戴的稳定性
高质量镜面抛光的检验标准在于光线下的反射一致性。在强光下观察,金属表面应无可见的旋纹、橘皮纹或暗斑,任何细微的不平整都会在镜面效果中被放大为明显的瑕疵。检验时需转动珠宝,观察不同角度下高光点的连贯性,若高光点断裂或扭曲,说明表面存在未消除的微观凹陷或打磨不均。
长期佩戴的稳定性测试包括模拟日常摩擦与温度变化。将抛光后的珠宝置于恒温箱中经历冷热交替,观察镶口是否有松动预兆;同时使用软布模拟衣物摩擦,检查镜面是否因金属疲劳产生微小划痕。只有经过这些严苛测试且无结构变形、无表面损伤的作品,才能被视为真正符合极致标准的成品,其核心在于材料处理与工艺控制的每一个环节都达到了极高的稳定性阈值。