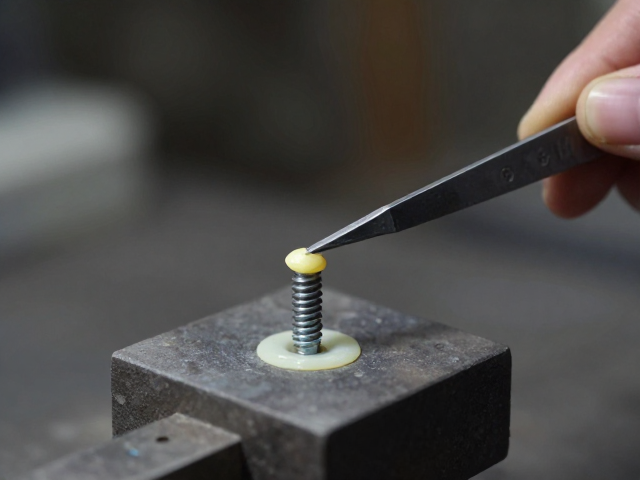
失蜡铸造工艺的核心流程与金属液控制
失蜡铸造是一种利用蜡模制作空心铸型的精密成型技术,其核心在于通过蜡料的可塑性复制复杂几何形状,再经焙烧去除蜡模形成空腔,最终注入金属液成型。这一工艺常见于珠宝制作、牙科修复及精密零件加工领域,其优势在于能实现极高的尺寸精度和表面光洁度,特别适合处理传统切削难以完成的镂空或曲面结构。
在操作过程中,蜡模的完整性直接决定了成品率,因此需严格控制环境温度与蜡料流动性。制作时需将熔化的蜡液注入模具,冷却后取出蜡模并进行修蜡,确保无气泡、砂眼或变形。随后将蜡模固定在铸圈中,注入石膏基包埋料,经过高温焙烧使蜡完全流失,同时使包埋料达到预定强度,为金属注入创造稳定的热环境。
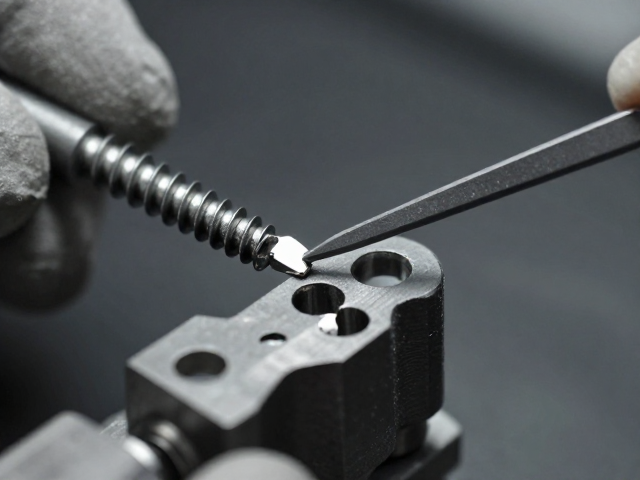
螺丝连接在精密装配中的力学应用
螺丝连接是利用螺纹副的自锁特性实现紧固的连接方式,在精密模型制作或机械结构中,它承担着定位、固定及可拆卸的功能。与焊接或粘接不同,螺丝连接允许组件在需要时进行拆解与维护,这种可逆性对于需要调整内部结构或更换部件的复杂装置至关重要。
选择螺丝时需综合考虑螺纹规格、材质硬度及头部形式。常见的公制螺纹如M2、M3等,其螺距和直径需与螺孔精确匹配,过大的配合间隙会导致松动,过紧则可能滑丝。在非金属或脆性材料中安装螺丝时,常需预先攻丝或使用自攻螺丝,并通过扭矩控制避免应力集中导致基材开裂,确保连接点的长期稳定性。
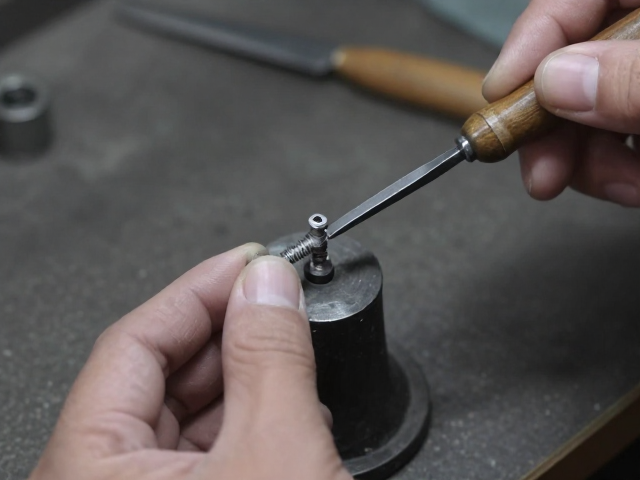
锉修打磨的基础工具选择与操作规范
锉修打磨是消除铸造飞边、砂眼或加工痕迹的关键后处理步骤,其核心在于通过不同目数的磨料逐步细化表面。常用的锉刀分为平锉、半圆锉和三角锉,分别对应平面、曲面及角落的处理需求。锉削时应保持锉刀与工件表面平行,利用推锉动作去除多余材料,避免来回推拉导致锉齿堵塞或表面划伤。
打磨阶段通常从粗砂纸(如200-400目)开始,逐步过渡到细砂纸(800-1000目甚至更高),以消除锉痕并提升光泽。操作时需保持手部稳定,采用直线或打圈方式均匀受力,特别注意边缘和角落的过渡处理,防止因受力不均产生凹陷。对于高反光表面,可使用抛光膏配合布轮进行镜面处理,以达到预期的视觉效果。
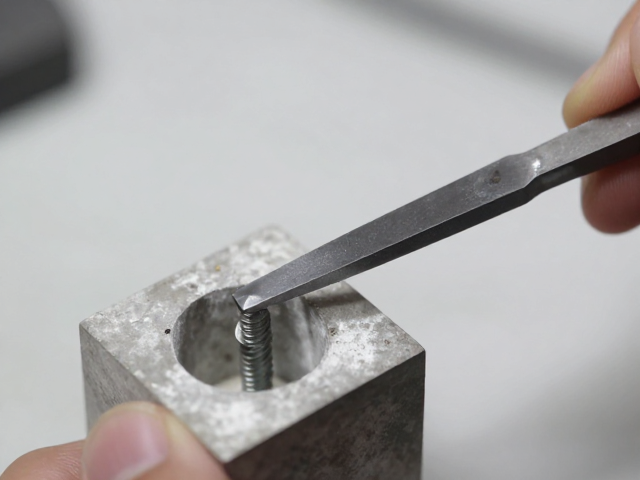
表面缺陷的识别与修复策略
失蜡铸造件在冷却过程中易产生缩孔、气孔或冷隔等缺陷,这些瑕疵直接影响成品的美观与结构强度。缩孔多发生于厚大部位,表现为不规则的孔洞;气孔则呈圆形或椭圆形,分布随机;冷隔则是金属液未完全融合形成的线状痕迹。识别这些缺陷需借助放大镜或显微镜,从不同角度观察表面纹理。
修复策略需根据缺陷类型采取针对性措施。对于微小气孔或缩孔,可采用补蜡或补焊方式填充,再重新打磨抛光;对于冷隔或裂纹,需先打磨至缺陷根部,去除氧化层,再通过焊接或填充金属修复。若缺陷严重且位于关键受力区,则建议报废重铸,以避免潜在的安全隐患或功能失效。
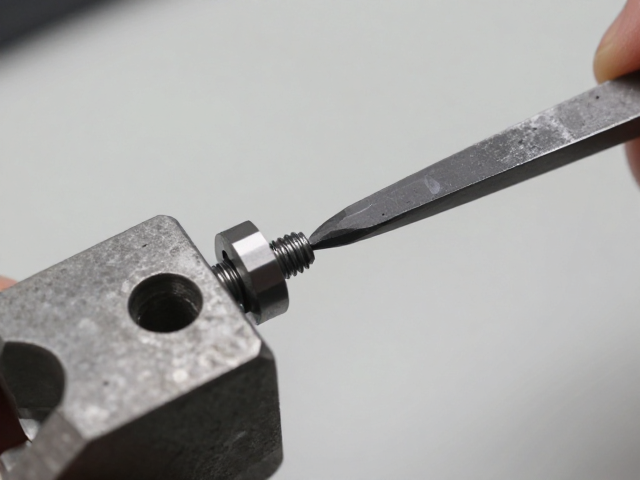
精密连接处的打磨与整体一致性处理
螺丝连接处因存在缝隙和材质差异,打磨时需特别注意避免损伤螺纹或破坏连接稳定性。操作时应使用细锉或砂条小心清理螺丝头与工件接触面的毛刺,确保贴合紧密。对于隐蔽部位的缝隙,可使用细砂纸卷成小卷进行深入打磨,避免使用大型工具导致误伤。
整体一致性处理要求在不同材质或加工痕迹交界处实现平滑过渡。在螺丝周围,需从中心向四周逐步晕染打磨痕迹,使该区域的光泽度与周围表面协调。对于多部件组装件,需定期检查各连接点的稳固性,确保打磨过程中未因震动导致螺丝松动,最终呈现无缝、统一的视觉效果。