精密铸造中的失蜡工艺核心逻辑
吊机作为重型机械的关键起升部件,其结构复杂性往往伴随着严苛的力学性能要求,传统锻造或普通砂铸难以在兼顾强度的同时实现极佳的表面光洁度与复杂几何形状。失蜡铸造,又称熔模铸造,通过制作高精度蜡模、多次浸涂耐火涂料形成整体壳型,再经高温焙烧脱蜡形成空腔,最终注入金属液成型。这一工艺的核心优势在于能够完美复刻蜡模表面的细微特征,从而在金属部件成型后保留极高的表面复制精度,为后续获得丰富的表面质感奠定了物理基础。
在吊机部件的生产链条中,表面质感并非仅由最终打磨决定,而是从铸型阶段就开始塑造。高精度的蜡模表面状态直接决定了铸件的初始“底子”。通过抛光、喷砂或激光蚀刻等预处理手段对蜡模表面进行处理,可以赋予铸型内壁不同的微观纹理。当高温金属溶液填充这些带有特定纹理特征的型腔时,金属液与型壳内壁的相互作用会在凝固过程中形成对应的表面形态。这种由内而外的纹理传递,避免了后期大规模机械打磨对零件内部应力结构的破坏,确保了吊机关键受力件在具备优异外观质感的同时,依然保持最佳的机械性能。
型壳材料与涂层对表面质感的从属影响
耐火涂料的配方选择是决定吊机铸件表面细腻程度的关键变量。传统的硅溶胶或水玻璃基涂料在干燥和焙烧过程中会形成特定的微观孔隙结构,这些结构会影响金属液的流动性和凝固时的界面反应。为了实现高要求的表面质感,现代精密铸造常采用高纯度氧化铝或锆英粉作为主要骨料,配合纳米级粘结剂,形成致密且均匀的涂层。这种高致密度的型壳能有效阻挡金属液渗入,减少粘砂缺陷,使得铸件表面呈现出类似镜面或均匀哑光的初始状态,为后续装饰性处理提供了完美的基底。
焙烧工艺参数的控制直接影响型壳的热震稳定性和表面完整性。在脱蜡和焙烧过程中,温度曲线的精确控制能消除型壳内部的残余应力,防止因热裂导致的表面微观不平。对于吊机中那些需要展现工业美学或特殊标识的部件,型壳内壁的平整度决定了最终金属表面的反光特性。通过优化焙烧温度和保温时间,可以确保型壳在浇注前达到最佳的热态强度,减少金属液冲击造成的型壁破损,从而保证铸件表面纹理的连续性和一致性,避免因型壳缺陷导致的表面粗糙或局部凹陷。
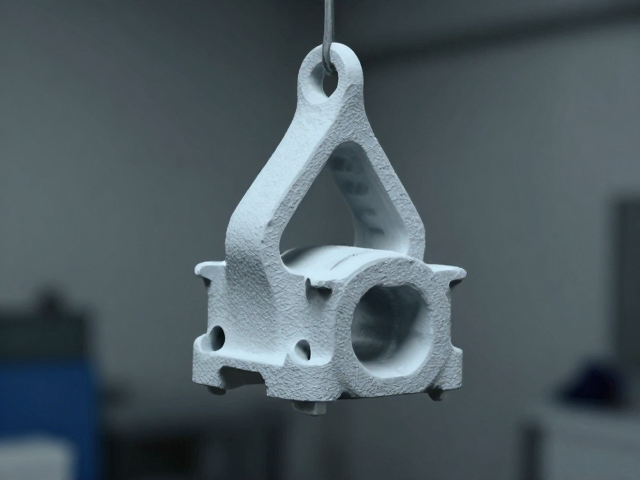
后处理工艺对表面质感的重塑与升华
铸件脱壳后的清理阶段是塑造最终视觉质感的重要环节。去除浇冒口和飞边时,采用超声波清洗或喷丸强化等无损或微损处理方式,可以保留铸件原有的表面纹理特征,同时去除氧化皮。对于需要突出金属光泽的吊机部件,机械抛光与电解抛光相结合的技术能够进一步细化表面微观峰谷,降低表面粗糙度值,使部件在光照下呈现出均匀的高光效果。而对于需要体现厚重工业感的部件,则可能保留部分喷砂后的亚光纹理,通过控制喷丸介质的大小和压力,获得从细腻磨砂到粗犷锤纹的不同视觉层次。
表面处理后的防护与修饰是提升吊机部件质感持久性的必要步骤。根据使用环境,部件可能需要进行钝化、电泳涂装或特殊的着色处理。例如,通过阳极氧化或化学着色技术,可以在铝合金或不锈钢吊机部件表面形成具有丰富色彩层次且耐磨的氧化膜,这种处理不仅增强了耐腐蚀性,更通过色彩的深浅变化增强了部件的立体感和精致度。对于黑色或深色系的吊机关键件,深冷处理结合表面封闭剂的使用,可以获得深邃且均匀的黑色外观,这种视觉上的深沉质感往往能传递出高强度与可靠性的心理暗示,符合高端工程机械的审美需求。