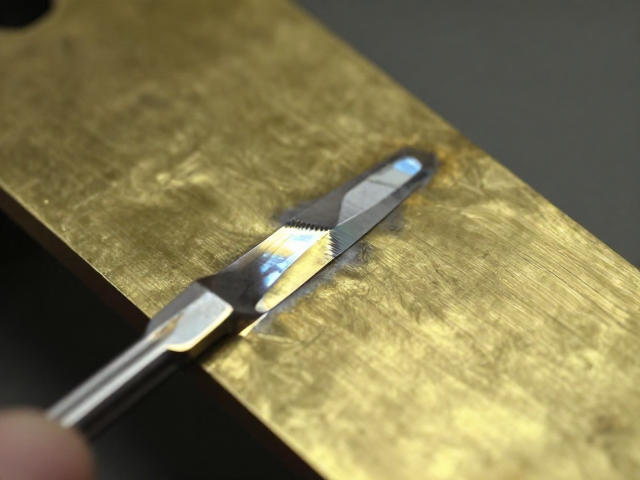
黄铜基材处理与表面清洁
黄铜作为基础材料,其表面氧化层和油污会直接阻碍银层与基体的结合力,因此预处理是决定成品质感的核心环节。工业级打磨通常采用从120目至2000目的金刚石砂纸逐级递减的方式进行,这一过程旨在消除铸造或切割留下的机械损伤,形成均匀细腻的拉丝或镜面纹理。对于复杂造型的工艺品,机械抛光难以触及的死角需配合专用研磨膏进行手工修整,确保金属表面达到无划痕、无氧化斑的标准状态。
清洁工序需严格遵循化学去油与超声清洗的双重标准。使用碱性清洗剂浸泡去除深层油脂后,工件需立即进入高频超声清洗机,利用空化效应剥离微细颗粒。清洗完毕后,工件需在干燥环境下静置,并通过无水乙醇进行最终漂洗,以去除残留水分和溶剂痕迹。任何微小的残留物都会导致后续镀银过程中出现针孔或起泡,因此实验室级别的洁净度控制是量产高品质工艺品的前置条件。
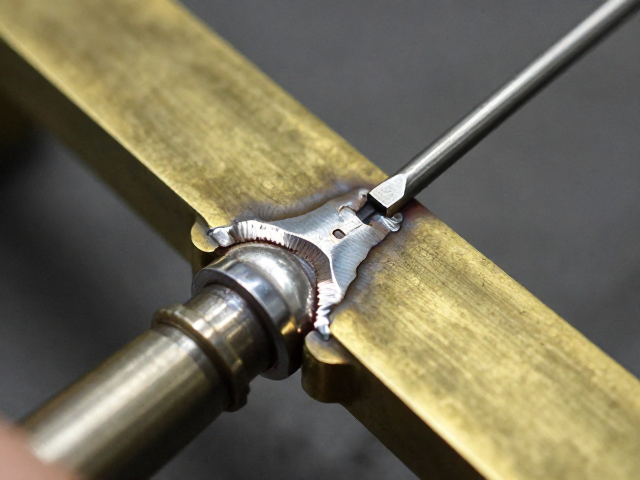
焊接拼接的热力学控制
黄铜与银的焊接涉及不同熔点金属的热行为差异,通常选用含银量较高的磷铜焊料或专用银焊条,以匹配基材的热膨胀系数。焊接过程中,温度控制需精确维持在焊料熔点之上但低于黄铜晶界熔化的临界点,一般操作温度控制在650℃至750℃之间。使用中性焰或微带还原性的火焰,能够有效防止黄铜中的锌元素在高温下过度挥发导致的“脱锌”现象,从而避免焊缝区域出现疏松或多孔结构。
拼接部位的缝隙控制直接影响焊接的致密性,建议装配间隙保持在0.05mm至0.1mm之间,过大的间隙会导致焊料填充不均,形成缩孔;过小的间隙则可能因毛细作用不足导致虚焊。在焊接过程中,助焊剂的涂抹需覆盖整个加热区域,并在加热初期迅速熔化以置换空气中的氧气。焊接完成后,工件需立即浸入温水中进行激冷,以加速去除残留助焊剂,防止酸性物质长期侵蚀金属表面,影响后续电镀层的附着力。
真空镀银与离子溅射工艺
传统的浸镀银工艺难以满足高质感工艺品对色泽均匀性和耐磨性的要求,现代工艺多采用真空电镀或离子溅射技术。在真空室内,通过物理气相沉积(PVD)技术,利用高能粒子轰击银靶材,使银原子以原子级别均匀沉积在经过严格活化处理的黄铜表面。真空度需维持在1.0×10^-3 Pa至1.0×10^-2 Pa范围内,以确保镀层纯净,无氧杂原子夹杂。沉积速率通常控制在每秒0.1至0.5纳米,这种微观层面的控制有助于形成致密且结合力极强的金属界面。
镀银层的厚度直接影响工艺品的视觉质感和物理性能,高质感产品通常要求镀层厚度在0.5微米至2.0微米之间。过薄的镀层难以呈现白银的温润光泽,且易在后期使用中磨损露出黄铜底色;过厚则可能导致镀层应力过大,出现剥落风险。镀后需进行原位退火处理,消除镀层内应力,提升银层的延展性和附着力。通过调整真空室内的氩气压力和电流密度,还可微调银层的晶体结构,获得从镜面高光到哑光磨砂等不同视觉效果的表面形态。
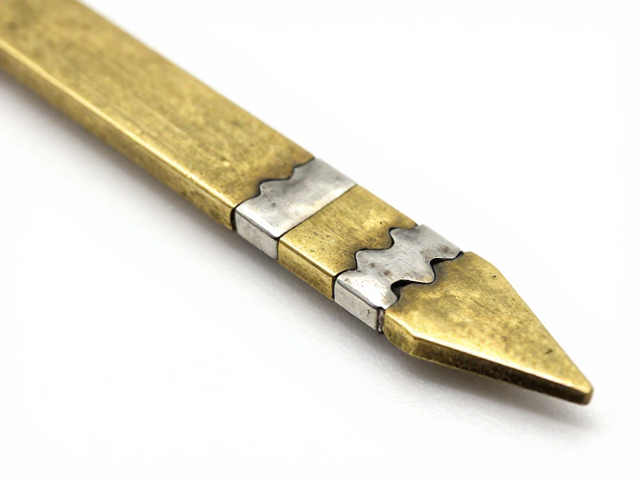
后处理与抗氧化保护
镀银完成后的工艺品表面可能存在微小的金属颗粒或氧化痕迹,需通过精密抛光去除。使用柔软的麂皮轮配合极细的氧化铝抛光膏,对表面进行低速轻抛,旨在恢复金属原有的高反射率,同时不破坏镀层的完整性。抛光过程中需严格控制压力和转速,避免局部过热导致镀层熔化或变形。对于具有复杂纹理或雕刻细节的产品,需使用软毛刷辅助清洁缝隙,确保无抛光膏残留,以免形成顽固污渍。
为了延长工艺品的使用寿命并维持其高质感,表面防护处理不可或缺。传统的封蜡处理虽有效但会随时间脱落,现代工艺倾向于使用纳米级二氧化硅或氟碳树脂进行喷涂或浸渍处理。这些高分子材料能形成一层透明的惰性保护膜,隔绝空气中的硫化物和氧气,防止银层硫化变黑。处理后的工件需在恒温恒湿环境中固化,确保涂层均匀且无流挂。经过严格质检的产品,其抗变色性能需在加速老化测试中达到规定的小时数,确保在常规佩戴或展示环境中保持长久光亮。