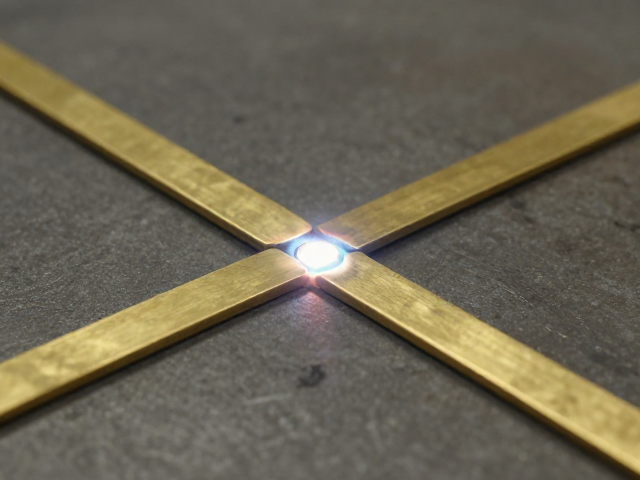
黄铜焊接拼接的核心难点与材料选择逻辑
黄铜作为一种由铜和锌组成的合金,其焊接过程面临着锌元素极易挥发氧化以及焊缝易产生气孔和裂纹的技术挑战。在追求成本效益与成品质量平衡的工业场景中,焊材的选择直接决定了后续加工的成本与最终产品的强度。传统的锡铅焊料虽然流动性好,但强度较低且环保法规日益严格,已逐渐被无铅环保焊料取代。对于黄铜件而言,使用含硅或含锰的青铜焊条(如BCuP系列磷青铜焊条或BCuSi系列硅青铜焊条)通常能提供更好的抗裂性能和耐腐蚀性,尽管这些焊材单价高于普通碳钢焊条,但其减少了因焊接缺陷导致的返工率和废品率,从整体生产链路来看,往往能降低综合制造成本。
焊接前的预处理是确保拼接效果的关键环节,这一步骤占据了大量的人力与时间成本,因此优化预处理流程至关重要。黄铜表面必须彻底清除油污、氧化层及水分,通常采用机械打磨配合化学清洗剂进行,对于批量生产,超声波清洗能显著提升效率并保证一致性。此外,焊剂的选用需与焊材匹配,酸性或中性焊剂能有效去除氧化膜,但残留物具有腐蚀性,必须在焊接后立即彻底清洗。若省略清洗步骤或清洗不净,残留物会加速焊缝腐蚀,导致产品提前失效,这种隐性成本远高于初期节省的预处理工序费用。
热源控制与工艺参数对成品质量的影响
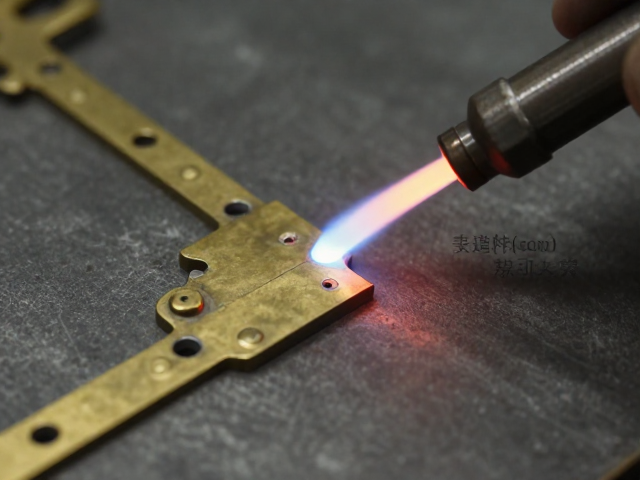
钎焊是黄铜拼接中最常用的工艺,其核心在于控制加热温度,使填充金属熔化并通过毛细作用流入接头间隙,而基体金属不熔化。对于黄铜而言,加热温度需精确控制在焊材熔点之上、但远低于黄铜基体的熔点,以防止基体过热导致晶粒粗大或锌元素过度烧损。氧乙炔火焰钎焊因其设备成本低、操作灵活,成为中小规模生产的主流选择,但需要操作人员具备较高的经验以快速移动火焰,避免局部过热。相比之下,感应钎焊加热均匀、速度快,虽初期设备投入较高,但其自动化程度高,能耗低,且能显著减少氧化,特别适合标准化、大批量的黄铜管件或装饰件生产,长期来看更具经济优势。
焊接过程中的气氛保护对防止锌氧化至关重要。在开放式火焰钎焊中,焊剂的作用至关重要,它能覆盖在熔池表面,隔绝空气,防止锌被氧化形成低熔点的氧化锌,从而避免焊缝产生疏松和气孔。然而,焊剂的残留清理需要额外的时间和化学试剂,增加了后处理成本。若采用惰性气体保护(如氩气)进行TIG钎焊,虽完全避免了氧化问题且无需焊剂清理,大幅提升了表面光洁度和成品外观,但氩气消耗及气体控制系统增加了运行成本。因此,在对外观要求极高的装饰性黄铜拼接中,TIG钎焊虽单价高,但因省去了繁琐的清洗工序并减少了废品率,往往能提供更优的综合性价比。
接头设计与应力管理对长期稳定性的影响
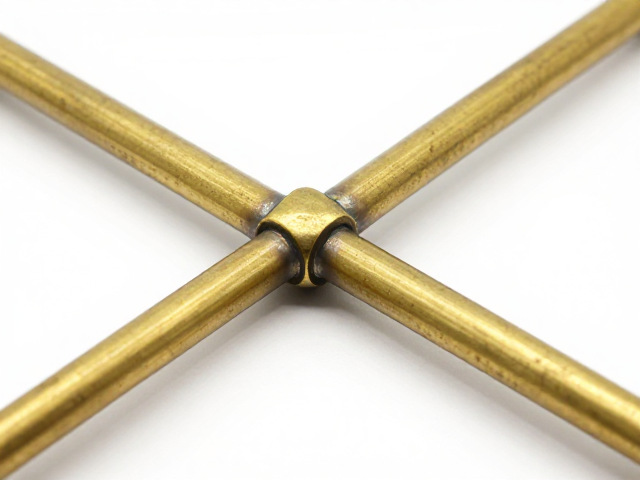
黄铜焊接接头的设计直接影响结构的强度和疲劳寿命。合理的接头形式应选择搭接或套接,而非对接,因为搭接和套接能提供更大的焊接面积,分散应力,提高接头强度。在设计间隙时,需根据焊材的流动性确定最佳间隙范围,通常控制在0.05至0.1毫米之间。间隙过小会导致焊料无法充分填充,形成虚焊;间隙过大则会导致焊料流失,形成缩孔,降低强度。此外,接头处的壁厚变化应尽量平缓,避免尖锐的几何突变,以减少应力集中,防止产品在后续使用或热处理过程中发生开裂。这种设计优化的前置投入,能有效降低后期因结构失效导致的维修和更换成本。
焊接后的残余应力管理是保证黄铜拼接件长期稳定性的隐形成本所在。黄铜在高温加热后冷却过程中会产生热应力,若完全依赖自然冷却,残余应力可能导致工件变形或在使用中发生应力腐蚀开裂。对于高精度或受力较大的黄铜件,焊后需进行去应力退火处理。退火温度通常控制在400至600摄氏度之间,具体取决于黄铜的牌号和加工硬化程度。虽然退火增加了一道热处理工序和时间成本,但它能显著释放内应力,提高尺寸稳定性和抗腐蚀能力,避免因早期失效带来的巨大损失。对于大批量生产,连续式退火炉能实现自动化处理,降低单位产品的热处理成本,是兼顾质量与效率的合理选择。