CAD建模基础与软件选择逻辑
在数字制造与个性化饰品设计领域,参数化建模软件已成为核心工具,其中Fusion 360因其强大的曲面处理能力与免费个人许可策略,成为独立设计师与创客的首选平台。该软件内置的Tinkercard基础模块虽适合入门,但面对需要精密配合的活动关节结构时,必须转向基于历史记录的参数化建模工作流。这种工作流允许设计者在后期调整尺寸时,自动更新整个装配体的几何关系,极大提升了迭代效率。对于吊坠设计而言,精确的公差控制是确保关节顺滑转动的关键,通常建议将活动部件与固定部件的配合间隙设定在0.1mm至0.3mm之间,具体数值需根据最终采用的打印材料(如树脂或金属粉末)的热胀冷缩特性进行微调。
建模前的草图规划决定了后续操作的复杂度。一个标准的活动关节吊坠通常由主体框架、连接环、悬挂扣及装饰件组成。在开始建模前,需明确各部件的受力结构与运动轨迹。例如,悬挂扣与主体连接处若采用球形关节,需预留足够的旋转空间;若采用铰链结构,则需精确计算转轴直径与孔位中心距。使用辅助线或参考平面确定对称轴与基准面,能有效避免后续建模过程中因坐标系偏差导致的装配错误。这种严密的逻辑前置,是构建高复杂度机械结构的基础,也是确保CAD模型能够顺利转化为实体模型的前提。
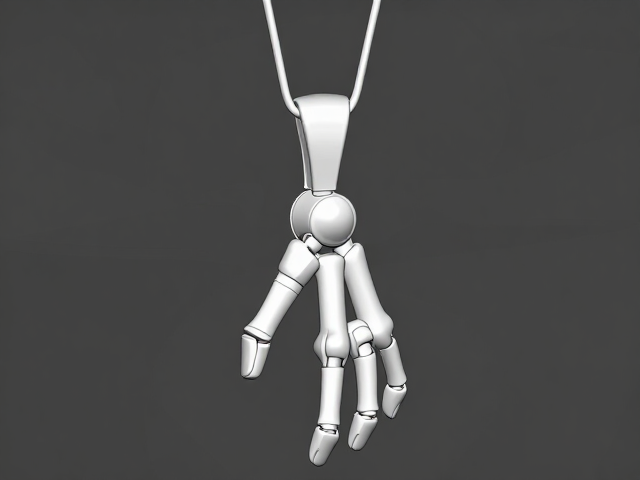
活动关节的核心结构设计
活动关节的实现依赖于精密的几何配合,常见的结构类型包括圆柱销铰接、球窝关节以及滑动插槽。圆柱销铰接结构稳定,适合承受较大侧向力,建模时需分别创建带凸台的连接件与带沉孔的固定件,并通过布尔运算中的“差集”或装配约束中的“同心”与“对齐”命令建立关联。球窝关节则更具灵活性,适用于需要多自由度旋转的吊坠设计,其核心在于球体与球壳的内外部曲率匹配。在设计球窝时,需特别注意球体半径必须略小于球壳内半径,以预留运动间隙,同时球壳的开口处需设置倒角,防止边缘干涉,确保关节在任意角度下均无卡顿。
连接件的拓扑结构直接影响吊坠的美观性与耐用性。传统的实心连接环容易在打印或铸造过程中产生应力集中,导致断裂。现代CAD设计更倾向于使用镂空或网格化结构,既减少了材料消耗,又增加了视觉通透感。在设计镂空结构时,需应用“扫描”或“放样”命令,确保截面形状与路径的连续性。此外,对于长条形吊坠,可采用分段式关节设计,通过多个小型铰链串联,使整体具有类似脊椎的柔韧性。这种设计不仅提升了佩戴时的动态美感,还分散了日常佩戴中的机械应力,延长了产品寿命。
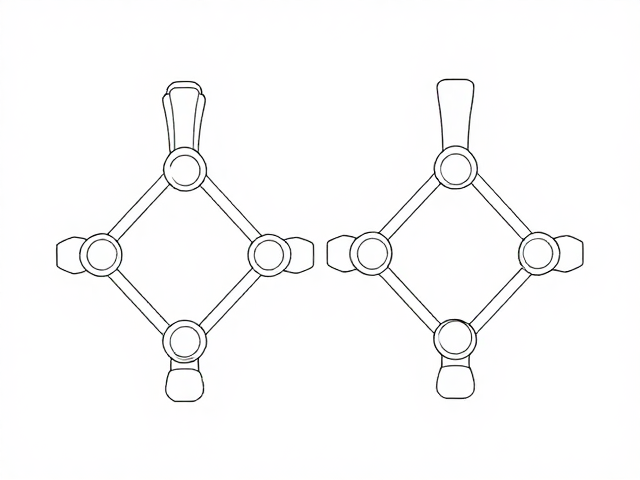
实操技巧与公差管理
在CAD环境中处理微小特征时,视图缩放与参照物设置至关重要。建议使用等轴测视图观察整体结构,同时利用截面视图检查内部配合情况。对于活动关节,务必进行虚拟装配测试,通过软件自带的干涉检查功能,识别不同部件间的碰撞区域。若发现干涉,应优先调整间隙而非强行移动部件,以维持模型的参数关联性。对于复杂的曲面过渡,可使用“圆角”或“倒角”命令进行平滑处理,这不仅能提升视觉质感,还能减少实体打印时的层纹堆积,降低后期打磨的工作量。
公差管理是CAD设计向实体转化过程中的核心环节。不同制造工艺对公差的要求差异显著。以常见的SLA光固化3D打印为例,树脂材料固化时会发生轻微收缩,通常需将所有配合面的间隙放大0.15mm左右;而SLS尼龙打印则因材料特性,间隙可控制在0.1mm以内。若进行金属失蜡铸造,还需考虑蜡模变形与金属凝固收缩,间隙需进一步增加至0.3mm-0.5mm。设计师应在建模初期明确最终工艺,并在软件中设置全局公差变量,以便一键调整所有配合面的尺寸。这种参数化的公差管理策略,能显著减少试错成本,提高首件成功率。
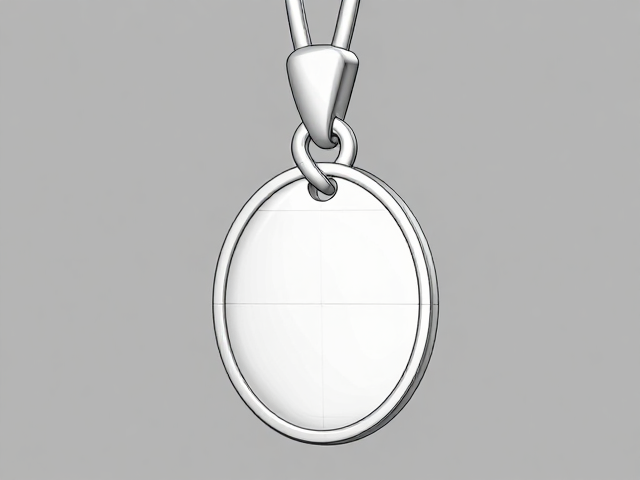
细节优化与输出规范
表面质量与细节处理直接影响最终成品的档次。在CAD模型中,所有可见表面应设置为平滑着色,隐藏不必要的辅助线、参考平面及内部结构线。对于需要电镀或抛光的金属吊坠,应避免在模型表面留下尖锐的锐边,所有外露边缘建议设置0.2mm-0.5mm的微小圆角,以防止应力集中导致的磨损或断裂。此外,检查模型的水密性(Watertight),确保无开放边界或重叠面,这是3D打印及铸造前处理的必要步骤。若模型存在非流形几何体,需使用修复工具进行缝合,确保数据包的完整性。
输出文件格式的选择需严格遵循下游工艺要求。对于3D打印,通常使用STL格式,但需注意网格密度,三角形面片数量不宜过少,以免曲面失真,也不宜过多导致文件过大影响传输。建议面片数量控制在50万至200万之间,具体数值取决于模型复杂度。若需保留精确的CAD数据用于后续修改或CNC加工,应输出STEP或IGES格式。在导出STL文件时,选择高精度模式,并设置适当的容差值(如0.01mm),以平衡文件体积与几何精度。输出前的最终检查应包括旋转查看、缩放检查及属性核对,确保模型数据无误后方可进入生产环节。